
硬質合金微鑽的使用原則 Ⅻ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:344
本文第11 部分談到自定心能力和內冷卻系統對硬質合金微鑽的切削性能至關重要,內冷卻微鑽的切削速度和道具壽命都大大提高,具體參數的設置要根據情況而定。本部分說明在機加工中,有必要從整體上設計和優化硬質合金微鑽使用時的每一個要素,以達到最佳效率。
對於長期應用硬質合金微鑽的場合,對整個切削系統的每一個要素加以優化則顯得格外重要。根據某些公司的經驗,對於小批量生產,可使用價格低廉的標準工具。但對於特定產品的大批量生產,生產車間應對整個工序流程進行分析和優化。
對於某種特定的工件材料,採用專用的鑽頭、鑽尖幾何參數、槽長、螺旋角以及柄部的直徑和長度,可以獲得最佳的使用效果。若再對使用鑽頭的機床進行認真分析,將會使生產率進一步提高。
比如,在一台特殊機床上,用一直徑為0.0381mm的硬質合金鑽頭加工一種不銹鋼醫用零件,工件和刀具的轉速均為5000rpm,反向旋轉。由於接受了專家的建議,對加工過程進行改進,如調整機床的同心度,結果生產率成倍提高。
實踐證明,要想提高生產率,就得花時間、金錢,加上積極工作。例如在設備和生產工藝過程方面的不斷投入,並開展一系列微鑽應用的研究工作。不花費力氣,不會有收穫。
(結束。本文分為若干部分,這是第12部分,第11部分請參考: http://news.chinatungsten.com/big5/tungsten-information/80532-ti-10411)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


硬質合金微鑽的使用原則 Ⅺ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:501
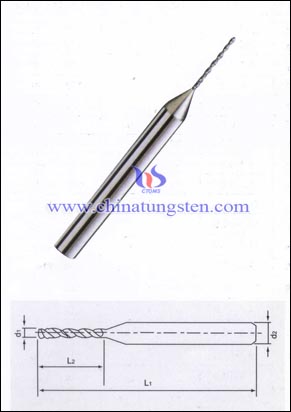
本文第10 部分談到硬質合金微鑽中的內冷卻微鑽必須採用水溶性的冷卻液,並配備耐高壓精密過濾套,微鑽的鑽芯厚度有所增加,以利於保持鑽頭結構強度。本部分繼續說明硬質合金微鑽的自定心能力和內冷卻系統的重要性。。
使用硬質合金微鑽進行機加工的工程師們必須懂得,其所選用的冷卻液和刀具幾何角度能帶來什麼效果。不同的冷卻液可能適用於不同尺寸和排屑類型的鑽頭,採取壓力調試時也必須顧及到排屑效果;工程師們在設計鑽頭的幾何角度時,要考慮的原則是如何使硬質合金微鑽的定心能力和切削效果達到最佳平衡。
有些公司的與眾不同之處就是在某些生產工序上公差能保持在±0.005mm。現有的鑽削資料,通常都用於鑽頭旋轉的場合,所以有的公司不得不自行開發許多適用於螺旋機床和加工中心的硬質合金微鑽應用程式。定心是決竅,必須使機床處於良好狀態,主軸徑向跳動要小於0.0025mm;內冷卻微鑽的主要優點是可提高刀具壽命和切削速度。與不用冷卻液的硬質合金鑽頭相比,內冷卻鑽頭的刀具壽命提高到3倍,切削速度提高30%,雖然具體資料隨工件材料不同而有所不同。
(未完待續。本文分為若干部分,這是第11部分,第10部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80498-ti-10399;第12部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80533-ti-10412)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
微米級細顆粒仲鎢酸銨的製備及其工藝研究
- 分類:鎢的知識
- 發佈於:2015年11月18日
- 點擊數:295
20世紀90年代後,超細鎢粉一直受到世界各國的普遍關注。超細鎢粉與常規粒度的鎢粉相比,燒結溫度可大大降低,如果粒度分佈很窄,燒結後的材料組織結構仍會保持納米大小的晶粒度。
國內外對超細鎢粉的製備做過很多研究,有物理方法的氣體蒸發法,高能球磨法等;有控制氫氣流量、露點、溫度,或改變通氫方式,添加摻雜劑的優化傳統工序法,這種方法簡便易行、穩定可靠、品質好、成本低;有改變黃鎢,以鹵化鎢、藍鎢、紫鎢等為原料生產超細鎢粉,目前哪一種原料最適合生產超細鎢粉還不清楚;還有用熔鹽電解氧化鎢的電解法,該法技術條件要求高、生產率低。
由於仲鎢酸銨(APT)氫還原制得的金屬鎢粉的粒度大小在選定的工藝條件下,對原始的仲鎢酸銨粒度和晶體形貌有依附的“遺傳關係”。因此,由細顆粒仲鎢酸銨通過優化的傳統工藝生產超細鎢粉是可行的,目前的仲鎢酸銨粒度在25—60μm,難以滿足生產超細鎢粉的要求。因此,如何製備微米級細顆粒仲鎢酸銨是本文要解決的關鍵問題。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金微鑽的使用原則 Ⅹ
- 分類:鎢的知識
- 發佈於:2015年11月18日
- 點擊數:342
本文第8部分談到硬質合金微鑽中的內冷卻微鑽採用高壓冷卻系統,既可有效冷卻鑽頭,又可利於切削排出,而且增加了刀具壽命,大大提高生產效率。本部分繼續說明硬質合金微鑽採用內冷系統的注意事項。
我們還建議,冷卻系統應能濾掉尺寸小至5微米的質點;使用的精密過濾套,不論採用內密封還是外密封,應能在68個大氣壓保持密封。並建議採用水溶性冷卻液,帶EP類添加劑,如硫、氯等。由於油的粘度為水的8~10倍,所以不宜採用。
目前市面上最新的內冷卻微鑽系列(最小直徑1mm),增加了鑽芯增量,這有助於保證鑽頭強度。內冷卻螺旋孔貫穿鑽體,位置可貼近槽的前部或背部。
有的公司開始專注于開發小螺旋角內冷卻微鑽,因為它有助於切屑排出孔外。內冷卻鑽頭應能大大減少分步切削次數,在加工冷作硬化型材料如304或316號不銹鋼時尤其重要。
(未完待續。本文分為若干部分,這是第10部分,第9部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80497-ti-10398)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金微鑽的使用原則 Ⅸ
- 分類:鎢的知識
- 發佈於:2015年11月18日
- 點擊數:408
本文第8部分談到硬質合金微鑽中的PCB微鑽常採用較大螺旋角和較小的溝槽橫截面積,且柄部直徑要保持一定的倒錐度,或讓鑽頭鑽尖處徑向跳動處於公差上限,以防止材料回縮膠結鑽頭。本部分說明硬質合金微鑽採用內冷系統的必要性。
內冷卻微鑽效果好
實踐證明,採用內冷卻鑽頭對提高深孔加工的生產率十分有效。它的優點不僅在於把切削液直接送到鑽尖處,起冷卻作用,而且還能發揮強制排屑和幫助斷屑的作用。在孔深大於3倍直徑時,採用內冷卻鑽頭加工時其效果更為明顯,但迄今為止,內冷卻鑽頭往往限於直徑3mm以上的鑽頭。
正確使用HPC(高壓冷卻)系統,能極大地提高生產率。有一個實際例子:鑽頭直徑1.397mm,孔深13.335mm,工件材料為302不銹鋼。以往採用常規冷卻(壓力為4個大氣壓),採用鈷高速鋼鑽頭,轉速為1600r/min,單件工時42秒,鑽頭壽命175件。後來採用雙鑽頭加工新工藝:首先,採用整體硬質合金定心鑽,無冷卻,轉速為6000r/min,進給量0.0254mm/r,定心孔深2.54mm。第二步,採用內冷卻微鑽,轉速9000rpm,進給量0.0203mm/r,分步切削步長1.397mm,冷卻液壓力達102個大氣壓。兩支鑽頭的單件加工工時合計為16.5秒(節省工時60%),刀具壽命增加到875件。獲得如此巨大的好處,代價僅為每個零件刀具費用提高3.3%。市面上直徑1mm至3mm的微鑽,冷卻壓力至少達到68個大氣壓,隨鑽頭上的兩個微小冷卻孔尺寸而變。冷卻孔最小直徑為0.1524mm,用於直徑最小的鑽頭。為了確保充分的冷卻液流量,必須保證有足夠的壓力。對於大尺寸鑽頭,內冷卻孔直徑達到1.524mm,在68個大氣壓下,其冷卻液流量達16.4升/分,而在同樣壓力下,用微鑽鑽削時的冷卻液流量僅為1.89升/分。
(未完待續。本文分為若干部分,這是第9部分,第8部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80496-ti-10397;第10部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80498-ti-10399)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





