
鎢酸銨溶液濃度對仲鎢酸銨粒度的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:271
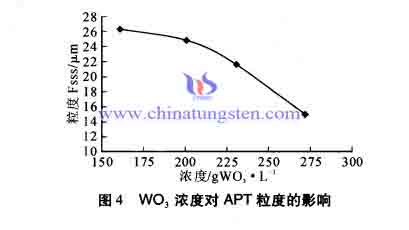
鎢酸銨溶液濃度對仲鎢酸銨粒度的影響
選擇鎢酸銨濃度272~160gWO3/L,結晶溫度為45℃,攪拌速度為200/min進行濃度試驗。結果見圖4。
APT的粒度隨溶液中WO濃度的升高而減小。這主要是因為溶液中WO濃度較高時,過飽和度大,晶核形成速度快,由於晶粒數量多,單粒晶體長大速度相對較慢,結晶顆粒不易長大,得到的晶體較細。本實驗選擇鎢酸銨溶液濃度為272gWO3/L。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


結晶溫度對仲鎢酸銨粒度和形貌的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:274
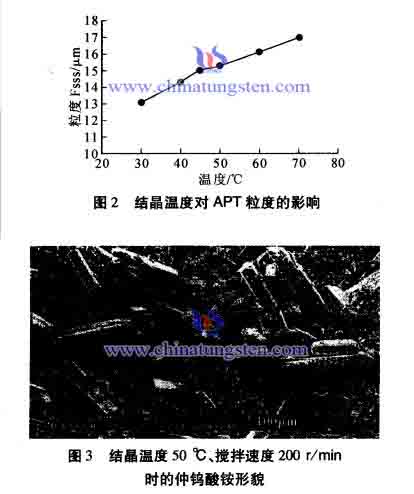
以初始濃度為272gWO/L鎢酸銨溶液,在攪拌速度200r/min下,結晶溫度分別為70℃、60℃、50℃、45℃、30℃做溫度影響試驗。結果見圖2。
由圖2可知,隨著溫度的升高,晶體粒徑逐漸增大。在溫度低於50℃下結晶,得到細小針狀仲鎢酸銨結晶;在溫度高於50℃下結晶,得到大顆粒片狀仲鎢酸銨結晶。在50℃和45℃結晶時的晶粒度相差不大,因為50℃時的晶形有兩種,片狀和針狀(見圖3),片狀少量。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導軌螺旋立銑刀 Ⅲ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:326
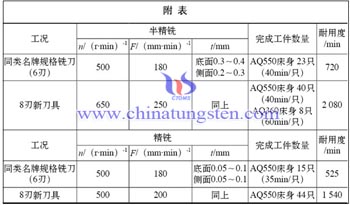
本文第2部分談到硬質合金導軌螺旋立銑刀是在標準螺旋立銑刀基礎上改進而成,主要為增加齒數,改變螺旋角,縮短切削刃長度,提高了加工效率和精度。本部分繼續說明硬質合金導軌螺旋立銑刀的工作效率和性能提高。
硬質合金導軌螺旋立銑刀問世後經過了大量的加工測試和生產運用。通過切削試驗可得出結論:8刃新硬質合金導軌螺旋立銑刀與以前同規格硬質合金力銑刀相比,不僅刀具耐用度提高了2倍,而且生產效率分別提高11%和38%。下圖為某家公司使用後的切削對比表:
(未完待續。本文分為若干部分,這是第3部分,第2部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80535-ti-10414)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導軌螺旋立銑刀Ⅱ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:462
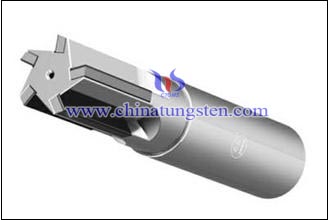
本文第1部分談到精銑加工高精度直線導軌是高難度的工作,國產和進口立銑刀都有缺陷,需要發展專用的精密硬質合金導軌螺旋立銑刀。本部分繼續說明硬質合金導軌螺旋立銑刀的改進特徵。
硬質合金導軌螺旋立銑刀是在標準螺旋立銑刀的基礎上作了較大改進,雖外形相同,但切削的效果明顯不一樣,主要改進有如下幾方面:
1、常規標準螺旋立銑刀,不論國內外產品,刀具均採用密齒結構,如Φ50mm常規標準銑刀z=6,精銑導軌銑刀z=8~10,這樣同時加工的齒數增加,切削穩定。
2、刀具幾何參數改變,螺旋角不相同,1刃為25°,相鄰1刃為30°;減小端面付偏面(俗稱刀隙角)並改進端面修刀刃。側切削刃留白刃為0.07mm,表面粗糙度需達鏡面要求。
3、切削頭部切削刃長度縮短,取刀具直徑的1/2,刀體淬火硬度58~60HRC。硬質合金導軌螺旋立銑刀在多年來的實踐中均取得了很好效果。
(未完待續。本文分為若干部分,這是第2部分,第1部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80534-ti-10413;第3部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80536-ti-10415)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導軌螺旋立銑刀Ⅰ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:358
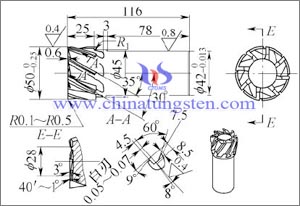
CNC加工中心用的立銑刀,品種規格繁多,從結構來分有整體式硬質合金合金立銑刀、可轉位硬質合金立銑刀(包括模組式)及焊接式硬質合金螺旋立銑刀3類。第1類和第2類使用面很廣,而第3類螺旋立銑刀使用面窄,使用不多。在提高螺旋立銑刀強度與耐用度的基礎上,只需改變刀具幾何參數就能解決技術難度較高的精加工,下面介紹最新研發的精銑導軌用硬質合金導軌螺旋立銑刀(如下圖)。
眾所周知,精密機床如電火花慢走絲、電火花成型機及CNC加工中心等,機床主要大件床身、立柱及拖板上均裝有精度非常高的直線導軌定位,固定直線導軌是兩個相互垂直的兩組精加工基準面,俗稱側導軌與平導軌面,通常兩組導軌面長1.1~1.5m,直線度為0.005mm,相互平行度0.005mm,平面度為0.008mm,表面粗糙度值Ra=0.8~1.6mm。加工難度與精度非常高,為保證其精度很多相關公司除選用高精度的工作母機(如大隈、馬紮克等高精度龍門銑)外,還在刀具配置上選用進口硬質合金立銑刀或進口可轉位立銑刀來切削,這樣不僅刀具價格昂貴,加工導軌品質有時波動大,往往還要人工鏟刮來修正或上龍門導軌磨床返修;也有企業嘗試用國產硬質合金標準螺旋立銑刀加工導軌面,但精度做不到,還常需程式插補來處理,提高工作面精度,有些大中型機床公司直接用CNC龍門導軌磨床進行精磨,這樣加工成本更高。因此,精銑高精度的導軌面就成了不少企業的瓶頸。
(未完待續。本文分為若干部分,這是第1部分,第2部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80535-ti-10414)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





