
硬質合金微鑽的使用原則 Ⅷ
- 分類:鎢的知識
- 發佈於:2015年11月18日
- 點擊數:394
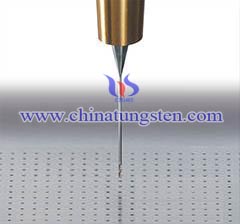
本文第7部分談到硬質合金微鑽中的PCB微鑽在加工高硬高韌材料時要儘量縮短槽長和鑽頭切削部的伸出長度,而“階梯式柄部”並不可取。本部分說明硬質合金PCB鑽頭在其他切削參數的事項和如何防止材料回縮造成的不便。
從幾何參數的角度來看,線路板鑽頭通常採用較大的螺旋角,溝槽截面尺寸也較其他微鑽薄。而對於加工不銹鋼和其他難加工材料的微鑽,則採用較小的螺旋角和較厚的溝槽截面尺寸。
為了減小微鑽上的應力,製成倒錐——直徑向柄部方向減小——是十分必要的。倒錐量一般為0.005~0.127mm。因為鑽頭槽長常小於25.4mm,所以每25.4mm長度上的倒錐通常為0.0127~0.0254mm。只要鑽孔有深度,就需要倒錐度。特別是對鈦合金等加工中出現“回縮”的材料,若沒有適當的倒錐度,鑽頭將被膠結在孔裏。
有一種能夠克服鈦合金加工時“回縮”現象的獨特方法:實際生產是,可以要求工具廠供應的鑽頭鑽尖處徑向跳動處於公差上限,這樣在鑽孔時擴張量較大,工件“回縮”也不至於抱住鑽頭。
(未完待續。本文分為若干部分,這是第8部分,第7部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80495-ti-10396;第9部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80497-ti-10398)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


硬質合金微鑽的使用原則 Ⅶ
- 分類:鎢的知識
- 發佈於:2015年11月18日
- 點擊數:377
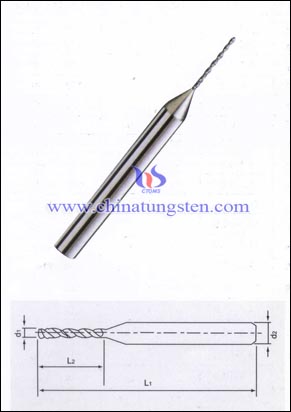
本文第6部分談到採用硬質合金微鑽鑽削微型深孔時,應採用分步鑽孔序列,以利切屑排出,且無須全部退出鑽頭,只需短暫中短。而且要特別注意最後20%的鑽進時段中的排屑問題。本部分說明硬質合金PCB鑽頭切削參數的特別事項。
談到加工線路板的硬質合金微鑽(PCB微鑽),雖然從鑽頭材質和直徑大小來看,同設計用於加工韌性材料的微鑽十分相似,但是,兩者的切削幾何參數卻有很大差異。
雖然經過仔細安裝調試,線路板鑽頭也可用於加工較硬的材料,但有的工廠一般不這麼做,寧肯精心製備適用於韌性工件材料的專門鑽頭。一個重要的方向是儘量縮短槽長,以提高硬質合金鑽頭的強度。用戶要求鑽削25.4mm的深孔,但我們提供的鑽頭槽長不一定要達到25.4mm,一般提供槽長為9.525mm或12.7mm的硬質合金鑽頭即可。
有些線路板鑽頭製成所謂“階梯式柄部。”例如,一支直徑為0.1524mm的鑽頭,鑽削孔深為1.524mm,槽全長也製成1.524mm,但鑽頭工作部分直徑不直接從槽尾連接到直徑3.175mm的柄部,而是通過一個0.762mm中間直徑加以過渡。但是鑽削韌性材料時,鑽頭伸出長度應儘量短,所以加一段過渡直徑的結構是不可取的。
(未完待續。本文分為若干部分,這是第7部分,第6部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80494-ti-10395;第8部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80496-ti-10397)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金微鑽的使用原則 Ⅵ
- 分類:鎢的知識
- 發佈於:2015年11月18日
- 點擊數:388
本文第5部分談到硬質合金微鑽的切削速度和進給量的初始推薦值要根據加工物件的材料硬度做合理調整,較軟的材料可採用較高的初始進給量,而較硬的材料則必須降低此數值。本部分說明要在鑽削微型深孔時如何採取分步鑽孔序列。
分步鑽孔序列
通常,使用硬質合金微鑽鑽削微型深孔採用分步鑽孔序列,即週期性退出鑽頭,以便折斷切屑,防止堵塞。分步鑽孔也有助於防止在孔底持續擠壓,這一點在加工冷作硬化材料時尤為重要。一般認為分步切削就得把鑽頭完全退出來,其實不然。若採用中斷進給(幾轉或短時),同樣可以斷屑。另外,完全退出鑽頭還易產生喇叭口以及將部分切屑留在孔內,所 以不得不對其再切削。這些情況都是不希望出現的。
許多問題往往發生在鑽孔深度的最後20%這一段內。這是因為隨著孔的逐漸加深、切屑排出十分困難的原因所致。具體的解決辦法因工件及材料的狀況而異。應用工程師應按具體情況確定分步切削方案。
(未完待續。本文分為若干部分,這是第6部分,第5部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80451-ti-10384;第7部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80495-ti-10396)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金微鑽的使用原則 Ⅴ
- 分類:鎢的知識
- 發佈於:2015年11月17日
- 點擊數:420
本文第4部分談到使用硬質合金微鑽加工時,有必要先用定心鑽打定心孔,或採用降低初始進給量,逐步提高到正常進給量的方法,以消除初始定心誤差。本文說明要注意確定硬質合金微鑽的切削速度和進給量的初始推薦值。
硬質合金微鑽使用中的另一挑戰是要儘量提高轉速,以發揮生產潛力,但就最大轉速規範而言,鑽頭往往走在機床的前面。有的機床在其最高轉速下運行,仍未達到微鑽的最佳切削速度。例如直徑為1mm的鑽頭,切削速度達到91.44m/min,要求機床主軸轉速達到28000r/min。
被加工材料的硬度,對於確定微鑽切削速度和進給量的初始推薦值有很大影響。例如,有的公司推薦:用直徑為1.32mm的整體硬質合金鑽頭加工1018低碳鋼(20HRC)時,其切削速度選用91.44m/min,進給量選用0.038mm/r。但是該鑽頭加工塑膠和合成材料時,切削速度可達198.12m/min,進給量達0.127mm/r。加工難加工材料(如鎳基合金、鈦合金)時,切削速度僅為15.24~18.29m/min,進給量僅為0.0305mm/r。
(未完待續。本文分為若干部分,這是第5部分,第4部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80450-ti-10383)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金微鑽的使用原則 Ⅳ
- 分類:鎢的知識
- 發佈於:2015年11月17日
- 點擊數:368
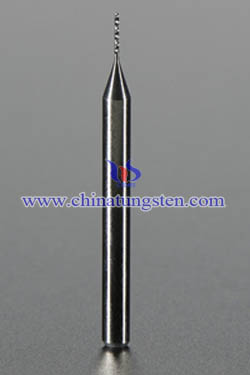
本文第3部分談到應儘量在鑽頭旋轉的機床上使用硬質合金微鑽,並把鑽頭和工件的同心度調到最佳狀態,避免鑽頭撓曲。本文討論硬質合金微鑽在使用時要注意消除初始定心誤差。
注意消除初始定心誤差。任何鑽頭工作時,開始的幾轉至關重要。因為開始切削時,鑽頭承受偏心力。此外,工件表面的不規則形狀會引起橫向滑步,導致刀具彎曲、折斷,或者至少是增大孔的偏差。
對於直徑3mm以下的鑽頭,建議先用剛性好的定心鑽打一個深度為1~2倍直徑的初始孔。定心鑽的鑽尖頂角應等於或大於最終鑽孔的硬質合金微鑽頂角。若定心鑽的頂角較小,則隨後微鑽切入時,兩切削刃比頂尖先接觸工件,容易引起崩刃。
如果不用定心鑽,則可採用這樣的方法:使硬質合金微鑽開始切入時的進給量遠低於隨後的正常進給量。例如鑽頭直徑1.613mm,孔深12.7mm,正常進給量規定為0.0508mm/r,開始用0.0127mm/r的進給量推進0.254mm,也可推進到刃帶開始接觸工件,然後再轉為正常進給。這種辦法同樣可防止鑽頭滑步。
(未完待續。本文分為若干部分,這是第4部分,第3部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80410-ti-10374;第5部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80451-ti-10384)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





