
抛物線型硬質合金鑽頭的設計要素 Ⅰ
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:514
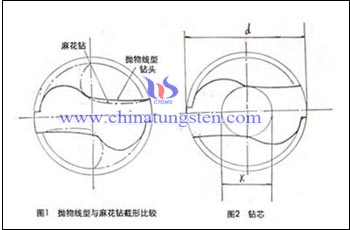
深孔鑽頭與加長型鑽頭一般用於所鑽孔深與鑽頭直徑之比大於6的場合;但深孔鑽頭與加長鑽頭相比有著更好的槽型,我們稱之為抛物線槽型,這種抛物線槽型的設計有著更優良的排屑空間,深孔加工時就可獲得更高的效率,一次加工完成工作任務,無需像加長鑽頭一樣,鑽孔時進進退退。可以減少鑽孔時的退刀次數,提高進給量,更通暢的排屑,增強扭曲強度,延長鑽頭壽命,減少毛刺和提高加工工件的品質。抛物線型硬質合金鑽有效的的做到了這些,可以快速,高效的對5至30倍徑(l/d=5-30d) 的深孔進行加工,加工時間降至以往的1/5-1/10。
(未完待續。本文分為2部分,這是第1部分;第2部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80669-ti-10450)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


抛物線型硬質合金鑽頭的鑽削參數設置
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:395
雖然抛物線型硬質合計恩鑽頭的價格是標準麻花鑽頭的2~3倍,但它在深孔加工中表現出的的優異性能大大降低了每孔加工成本,因此成為機械工藝人員加工深孔的首選刀具。
在進行深孔加工中,為了最大限度地發揮鑽頭的切削性能,必須根據特定的長徑比優化調整抛物線型硬質合金鑽頭的鑽削參數,包括鑽削速度和進給量。當鑽削加工的長徑比為4:1時,應將切削速度降低20%,進給率減小10%;當長徑比為5:1時,應將切削速度降低30%,進給率減小20%;當長徑比達到6:1~8:1時,應將切削速度降低40%;此外,當長徑比為5:1~8:1時,應將進給率減小20%。 對於曲軸油孔等深孔加工,適宜採用較高的轉速,利用甩屑的作用促使切屑排出,降低進給量,提高鑽頭的耐用度。在可能的情況下,保證充分的冷卻,延長鑽頭的使用壽命。
切削實例1:被加工材料:40Cr;熱處理狀態:HB 270~300;切削速度:18m/min;進給量:0.044mm/r;鑽孔直徑:7mm;孔深:125mm。切削實例2:被加工材料:48Mn;熱處理狀態:HB 203~277;切削速度:18m/min;進給量:0.088mm/r;鑽孔直徑:8mm;孔深:84mm。當然,在實際操作中,具體的參數需要根據鑽機的狀態、鑽頭的品質和直徑以及工件的具體材料做調整,下表列出了一些常用材料切削參數設置。
|
材料 |
鋁合金 |
碳鋼 |
球墨鑄鐵 |
|
鑽型 |
S輕型 |
S中型 |
S強力型 |
|
切削速度(m/min) |
43-47 |
16-30 |
15-20 |
|
進給量 |
(0.05-0.025)d |
(0.05-0.025)d |
(0.003-0.002)d |
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金刀具常見表面塗層
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:349
刀具塗層是具有某些特殊性能的化合物,比如耐高溫,不易氧化,高硬度等,具有塗層的硬質合金刀具往往比普通合金刀具具有高達數倍的的切削效率和工具壽命,而且有的塗層用來加工一些特殊性質的材料,如黏性較強的鎳、銅等。硬質合金鑽頭表面塗層較常見的有如下幾種:
1、氮化鈦(TiN)塗層:該塗層可顯著改善鑽頭的使用壽命和被加工孔的品質,與未塗層鑽頭相比,TiN塗層鑽頭更適合對多種材料工件(尤其是各種鋼件)進行高速鑽削加工。而且鑽頭的壽命也提高3倍以上。
2、碳氮化鈦(TiCN)塗層:在適當的切削溫度下,TiCN塗層比TiN塗層硬度更高、韌性更強、耐磨性更好,同樣適合對多種工件材料(尤其是鋼件)進行高速鑽削加工。但在加工有色金屬材料時應特別小心,因為TiCN塗層與有色金屬具有較高化學親和性,極易磨損。碳氮化鈦塗層能提高工具壽命5倍以上。
3、氮化鋁鈦(TiAlN)塗層:該塗層可改善鑽頭的使用壽命,尤其適用於切削溫度較高的加工場合。與TiCN塗層類似,TiAlN塗層也不太適合加工有色金屬材料。
4、金剛石粉末塗層:金剛石粉末主要是磨料,最長用於切割瓷片、石材等高硬度材料。在切割過程中因摩擦會產生大量的熱,所以具有金剛石墨粉塗層的鑽頭必須使用水冷系統,防止過高溫度積累損壞刀具。
5、氮化鋯(ZrN)塗層:該塗層常用於非常高檔的工具表面。此外還有立方氮化硼、氮化鋁鉻等塗層。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
寬刃抛物線型硬質合金鑽頭
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:322
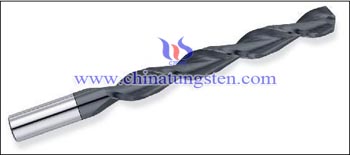
鑽削深孔,排屑困難是關鍵因素,只有排屑順暢,切削液比較順利流入孔內,才能提高鑽頭耐用度和加工效率。把鑽頭刃溝做成抛物線槽型,與麻花鑽相比,可充分增大螺旋槽空間,減小排屑阻力,增加冷卻液流入量,降低切削摩擦和鑽頭磨損,降低切削扭矩和功率。抛物線型硬質合金鑽頭分為兩種類型:普通抛物線型硬質合金鑽頭和寬刃抛物線型硬質合金鑽頭。 本文介紹寬刃抛物線型硬質合金鑽頭。
為了適應難加工材料(冷作硬化材料)深孔鑽削加工的需要,一些刀具製造商開發出了寬刃抛物線型硬質合金鑽頭。這種鑽頭的許多特點與普通抛物線型硬質合金鑽頭類似,如螺旋角較大(36°~38°),易於排屑;鑽芯較厚,深孔加工時鑽頭剛性和穩定性較好等。它與普通抛物線型鑽頭的不同之處在於排屑槽和刃帶形狀。寬刃抛物線型硬質合金鑽頭的刃帶平滑過渡到排屑槽,從而使鑽頭切削刃具有較高的強度和剛性,同時切屑也可通過排屑槽順利排出。
在深孔鑽削中,摩擦引起的高溫可能引起鑽頭切削刃輕微軟化或回火,從而加速鑽頭磨損。鑽頭切削刃在加工中保持硬度的能力可用“紅硬性”來表示。寬刃抛物線型硬質合金鑽頭比通常採用的高速鋼和鈷高速鋼材料製造的抛物線型鑽頭更有優勢,由於硬質合金鑽頭具有較高的紅硬性,因此刀具壽命更長,抗磨損能力更強。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
微米級細顆粒仲鎢酸銨的製備及其工藝研究結論
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:342
微米級細顆粒仲鎢酸銨的製備及其工藝研究結論
(1)不加添加劑的條件下製備超細顆粒仲鎢酸銨的最佳條件為,蒸發結晶溫度45℃,鎢酸銨濃度272gWO3/L,攪拌強度200r/rain。
(2)陰離子表面活性劑A和陽離子表面活性劑B都能使APT晶粒細化,但A對晶體細化效果較好。
(3)表面活性劑A加入時間和加入量對APT粒度的影響很大。晶核出現後添加,粒徑降低較明顯,1000mg/kg用量的表面活性劑A可使APT粒度降低2.1,抑制晶體生長效果顯著,但粒度不均勻。隨A用量增加,APT粒徑逐漸降低,增至7000時則粒度不再下降。在蒸發結晶開始時加入7000~10000ms/kg表面活性劑A可使APT粒徑降低至5m。
(4)紅外光譜分析表明,APT晶體表面有表面活性劑A。作為離子型的表面活性劑A(陰)和B(陽)對仲鎢酸銨的成核和晶體生長有明顯的抑制作用,而非離子型的表面活性劑卻毫無抑制作用。這表明,表面活性劑A和B抑制仲鎢酸銨結晶主要是通過離子交換吸附作用,抑制晶體生長。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





