
钨酸钠生产的氧化钨WO3 和乙二醇和尿素反应后的SEM照片
- 分类:钨业知识
- 发布于 2015年11月09日
- 点击数:1095
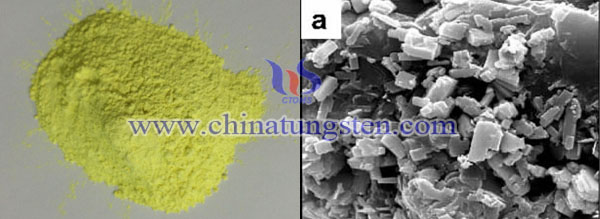
不同的原料生产的氧化钨WO3电镜(SEM)照片是不一样的。同样的氧化钨与不同的化学剂反应后的电镜照片更是不同。以下以钨酸钠(Na2WO4)为原料生产氧化钨(WO3),再进行电镜扫描。图a是生产出来,不加任何添加剂,扫描后的SEM照片,片状,并存在少量块状。
图b和图c则是在WO3中加入少量的乙二醇和尿素进行水热反应而得到的电镜照片。添加乙二醇的SEM照片发现片状增加。原因是在水热反应中加入乙二醇后对此体系的水解速度进行控制,对形貌也产品相应的影响。图c则是加入了一定量的尿素。而此方法获得的是规整度较好的带状WO3。原因为尿素在水热条件下,会分解成CO2气体和OH-,从而导致产物的晶系发生变化。
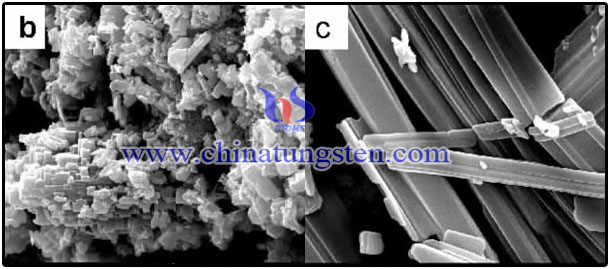
以上两个测试可看出,同样的原材料WO3,在与不同的化学物质反应后,扫描得到的电镜照片是不同的,这与加入的物质的性质有关。
氧化钨生产商、供应商:中钨在线科技有限公司
产品详情查阅:www.tungsten-oxide.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金孔加工刀具的发展趋势Ⅱ
- 分类:钨业知识
- 发布于 2015年11月09日
- 点击数:1234
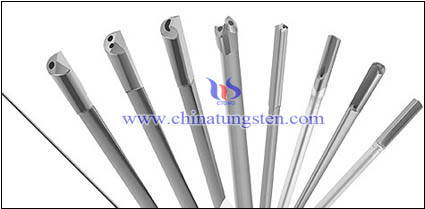
上文提到随着生产对高速、高效、高寿命和高可靠性的追求,硬质合金孔加工工具占孔加工工具的比例日益增大,其中硬质合金麻花钻普遍采用横刃修磨和设计油孔。本文讨论硬质合金可转位孔加工刀具小型化和精密化趋势。
硬质合金可转位孔加工刀具随着数控机床,加工中心的普及将逐渐普及。先进设备的不断增加,使发挥设备效率更加重要。由于数控机床,加工中心等先进设备的不断增加,切削加工费用也将不断增加。美国切削加工费用从1971年到1981年,平均每年要增加12%。数控机床每小时的费用高达500~1000美元。我国加工中心的市场求量1987年为100~200台,而到2000年预计将达到3750~5000台。在这种设备费用昂贵的情况下,要提高切削加工的经济效益,只有尽量发挥设备效率,从而相对增加刀具的消耗。可转位孔加工刀具在这样的情况下会进一步得到用户的青睐。
为了扩大可转位刀具的市场占有率,刀具制造商正致力于其小型化和精密化。如德国的ABS-KUB浅孔钻最小钻头直径为Φ14mm;HTS-C深孔钻最小钻头直径为Φ20mm;双刃内冷却可微调镗刀的最小镗孔尺寸可达Φ18mm;单刃可转位硬质合金镗刀的最小镗孔尺寸仅达Φ4mm;可转位阶梯钻最小钻头直径可达Φ13mm。单刃微调镗刀只要按合适的切削用量加工,孔径偏差可稳定在±3μm之内。
(未完待续。本文分为若干部分,这是第2部分,第1部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80171-ti-10297)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金孔加工刀具的发展趋势Ⅰ
- 分类:钨业知识
- 发布于 2015年11月09日
- 点击数:1161
无论是在国内还是在国外,硬质合金孔加工刀具从产生后都在迅速发展。
总体比例趋势。从国内外的发展态势分析,在整个刀具的产值中,孔加工刀具的比例将继续逐渐减小,而在孔加工刀具的产值中,硬质合金产品的比例将继续逐渐加大。从国外的情况看,在整个刀具行业中,硬质合金刀具的增长很快,这使得高速钢刀具在刃具中的比例逐步下降。美国硬质合金刀具的产值1972年占刀具总产值40%,而1981年则增加到了45.2%,日本硬质合金刀具在刀具总产值(不包括金刚石刀具和CBN刀具)中所占比例从72年40.8%增加到了91年的64.4%,联邦德国则从78年的23.1%增加到了82年的44.4%。硬质合金刀具迅速发展的原因,是适应了生产高速度,高效率,高寿命以及高可靠性的要求。随着数控机床,加工中心的发展和生产的高效率化,这种趋势将更加明显。因此,花大力气发展硬质合金孔加工刀具的设计,制造能力将成为许多工具制造商的一种决策选择。
硬质合金麻花钻普遍修磨横刃和使用油孔
在产品结构上,麻花钻仍是孔加工刀具中最重要的部分。不管是高速钢麻花钻还是硬质合金麻花钻,修磨横刃和使用油孔进行内冷却将成为麻花钻制造商的普遍选择。如高速钢抛物线麻花钻,大螺旋角油孔麻花钻,三刃硬质合金整体钻头,S型硬质合金钻头等普遍采用了横刃修磨的方法而高速钢大螺旋角油孔麻花钻和S型硬质合金钻头还都采用了油孔内冷却技术。
(未完待续。本文分为若干部分,这是第1部分,第2部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80173-ti-10301)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
钨铜合金电极熔渗机理
- 分类:钨业知识
- 发布于 2015年11月09日
- 点击数:1240
在钨铜、银钨和钨铁等机械零件以及金属陶瓷材料或复合材料的生产中,熔渗法是其中最为主要的工艺方法之一。以钨铜合金电极为例,熔渗过程是将高温烧结后的钨骨架浸入铜液中,使得钨骨架中的孔隙被铜液填充,再经退火冷却后得到致密的钨铜合金材料。因此,熔渗工艺是钨铜合金电极制备中最为关键的一道工序,其直接影响钨铜合金电极的综合性能。而目前的研究多集中在熔渗的各项参数上,对于熔渗机理的研究相对较少,而且这些研究大多数是针对于粗颗粒钨粉,而很少涉及到细颗粒钨粉。
熔渗的过程是依靠外部金属液润湿粉末多孔体(钨骨架),在毛细管力的作用下,液体金属(铜)沿着颗粒间孔隙或颗粒内孔隙流动,直到完全填充孔隙为止。自发熔渗不是因为原子的扩散作用,而主要是借助毛细管力使得熔融铜液充填与多孔钨基体的孔隙之中。从毛细管形成机制上来看,毛细管中液体的重力势能应当来自液体内部分子进入附着层时所损失的势能。因分子在附着层中的势能应比在液体内部时更小,根据稳定平衡时势能最小的原理,液体内部分子要尽量挤入附着层,使附着层有伸展倾向。
钨铜合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-copper.com/
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
钨铜合金电极熔渗工艺流程介绍
- 分类:钨业知识
- 发布于 2015年11月09日
- 点击数:1389
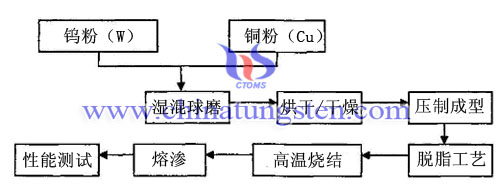
钨铜合金电极熔渗工艺流程图:
混料制备:先将钨粉、诱导铜粉等按照一定比例装入球磨机中,经一定时间后加入1%硬脂酸并干燥过筛从而制得混合粉。
压制成型:采用液压机压制,压制过程中有部分粉末损耗,称量时应注意。
脱脂工艺:使用H2作为保护气氛进行热脱脂,粘结剂必须脱除干净以免污染烧结炉。
高温烧结:使用H2作为保护气氛,于钼丝炉中进行高温烧结。
熔渗:使用H2作为保护气氛,在1200-1300℃下进行熔渗铜。
后处理:将熔渗后的钨铜合金电极进行退火处理,提高合金性能,然后进行表面处理去除多余的铜。
钨铜合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-copper.com/
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格







 闽公网安备 35020602000140号