
电感耦合等离子体质谱测定高纯仲钨酸铵中磷及其它微量元素-样品消解方法
- 分类:钨业知识
- 发布于 2015年11月12日
- 点击数:1116
样品消解方法
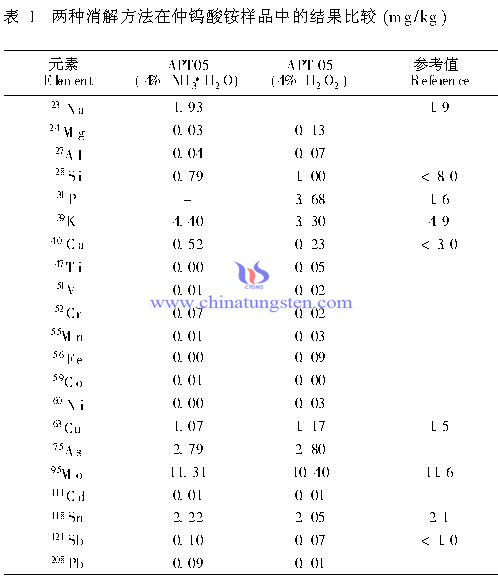
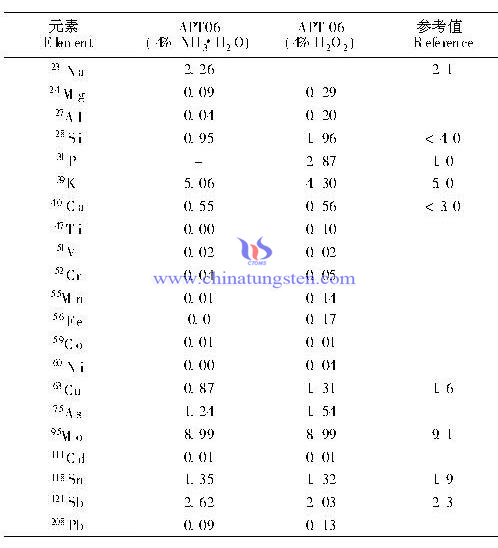
由于仲钨酸铵是H2WO3 与NH3·H2O 作用而得, 溶于NH3·H2O 和H2O2, 几乎不溶于酸, 不溶于水。采用4% NH3·H2O消解样品后, 试剂会引入N 基体干扰, 存在14N14N、14N17O 和14N16OH 等分子离子对28S i和31P等元素的干扰, 背景高, 影响测量准确度。因此, 本实验选用4% H2O2 消解仲钨酸铵样品。实验结果如表1 所示, 4% NH3 ·H2O 和4% H2O2 两种消解方法测得APT 中, 高含量元素Na、K、Mo、Cu、Sn、Sb与厂家测定的推荐值基本吻合, 测得的低含量元素浓度也基本一致, 说明方法可靠。但是4% NH3 ·H2O 消解方法28 Si和31 P分别受到14N14N 和14N16O1H等干扰, 二者的检出限高达14 mg /L和59 mg /L, 影响测量准确度。而采用4% H2O2 消解APT 样品, 极大地消除了元素N 产生的分子离子对28S i和31P的干扰, 降低了28 S i和31P检出限。因此, 实验选择4% H2O2 消解样品。
氧化钨、金属钨粉生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-powder.com/chinese/index.htm
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金螺纹铣刀Ⅱ
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1122
本文第1部分提到运用硬质合金螺纹铣刀和数控机床的螺纹铣削加工方式比传统的螺纹加工方式更先进,因其在加工精度、加工效率、费效比方面具有绝对优势。硬质合金螺纹铣刀具有通用性强,数控铣削可加工有过渡扣或退刀槽结构的螺纹等优势。本文继续讨论其他优势。
3、寿命长:硬质合金螺纹铣刀的耐用度是丝锥的十多倍甚至数十倍。在丝锥磨损、加工螺纹尺寸小于公差后则无法继续使用,只能报废;而当螺纹铣刀磨损、加工螺纹孔尺寸小于公差时,可通过数控系统进行必要的刀具半径补偿调整后,就可继续加工出尺寸合格的螺纹。
4、加工效率高:针对部分材料,螺纹铣刀可以钻孔、铣牙、倒角一次成型,丝攻不可以。目前螺纹铣刀的制造材料为硬质合金,加工线速度可达80~200m/min,而高速钢丝锥的加工线速度仅为10~30m/min,故螺纹铣刀适合高速切削。
5、加工质量好:硬质合金螺纹铣刀加工螺纹的表面光洁度也大幅提高。
(未完待续。本文分为若干部分,这是第2部分,第1部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80249-ti-10324)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金螺纹铣刀Ⅰ
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1151
传统的螺纹加工方法主要为采用螺纹车刀车削螺纹或采用丝锥、板牙手工攻丝及套扣。随着数控加工技术的发展,尤其是三轴联动数控加工系统的出现,使更先进的螺纹加工方式——螺纹的数控铣削得以实现。由于螺纹铣削加工的诸多优势, 目前发达国家的大批量螺纹生产已较广泛地采用了铣削工艺。应用螺纹铣削加工需要注意到适用的工件形状、有利的加工方案和质量可靠的螺纹铣刀。只有通过综合运用螺纹铣削技术,才能够充分发挥螺纹铣削加工的优点而取得成效。 同时,也让机床性能展现得淋漓尽致,又推动了硬质合金螺纹铣刀生产能力。
螺纹铣削加工与传统螺纹加工方式相比, 在加工精度、加工效率方面具有极大优势,
1、通用性:加工时不受螺纹结构和螺纹旋向的限制,如一把硬质合金螺纹铣刀可加工多种不同旋向的内、外螺纹。在数控铣削螺纹过程中,对螺纹直径尺寸的调整极为方便,这是采用丝锥、板牙难以做到的。硬质合金螺纹铣刀同样对于相同螺距、不同直径的螺纹孔,采用丝锥加工需要多把刀具才能完成,但如采用螺纹铣刀加工,使用一把刀具即可。
2、对于不允许有过渡扣或退刀槽结构的螺纹,采用传统的车削方法或丝锥、板牙很难加工,但采用数控铣削却十分容易实现。
(未完待续。本文分为若干部分,这是第1部分,第2部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80251-ti-10325)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
熔渗时间对钨铜合金电极性能的影响
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1021
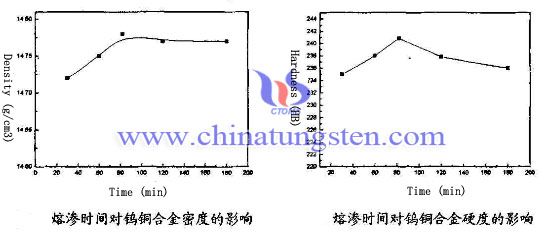
同样以W-25Cu钨铜合金电极为例,随着熔渗时间的增加,钨铜电极的密度略微有所上升,到达一定时间时,熔渗密度达到最大,此后当熔渗时间继续增加,钨铜合金电极的密度反而开始下降。以下是不同熔渗时间下W-25Cu的密度和硬度变化曲线图:
在熔渗过程中,铜液完全熔渗钨骨架需要一定时间,随着时间的增加,铜的熔渗也愈发充分,相应的钨铜合金电极的密度也就越高。但是当熔渗时间保证铜液完全熔渗之后,若继续增加温度则熔渗密度变化不大,此时时间越长则反而容易造成铜液对钨颗粒的冲刷,有些地方可能会出现铜池,从而导致密度有所下降。另一方面,随着时间的推移,由于晶粒的扩散作用,铜液进入钨颗粒中的几率也逐渐增大,晶格应力减小,并使得局部钨颗粒重新排列,使部分组织更加均匀。但是在实际操作中,从成本环节上进行考虑,增加熔渗时间的意义并不大。
钨铜合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-copper.com/
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
熔渗温度对钨铜合金电极性能的影响(二)
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1005
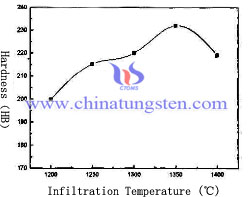
然而,随着熔渗温度的升高,又会在一定程度上造成钨骨架的固相烧结,阻碍了铜液的熔渗过程和颗粒的重排作用,产生的闭孔也相应增多,从而使得钨铜合金电极的致密度降低。当熔渗温度过高时,钨颗粒就会发生烧结聚集的现象。与此同时,在熔渗过程中,铜液的表面张力呈直线下降,铜液受到的毛细管力减小,造成铜液溢出。
不同熔渗温度下W-25Cu的硬度如下图所示:
从图中不难看出,随着熔渗温度的升高,W-25Cu的硬度变化趋势与密度的变化趋势相似,都是开始随温度的升高而升高,到达一定高度时,温度在升高硬度反而下降。这是由于钨铜合金的硬度基本上取决于钨铜合金的密度,对于熔渗的钨铜合金来说,当温度达到最佳熔渗温度前,合金密度随温度的升高而,相应的钨铜合金电极的硬度也增大。此外,在达到最佳熔渗温度前,钨颗粒分布较为均匀,但铜的熔渗并不是十分均匀,此后温度升高,铜溶解、熔渗充分。而熔渗温度过高时,钨颗粒连接几率增大,较小的钨颗粒聚集长大,铜相网络分布受到了阻碍,导致组织分布不均匀。
钨铜合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-copper.com/
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格







 闽公网安备 35020602000140号