
国产硬质合金螺旋立铣刀的发展
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1081
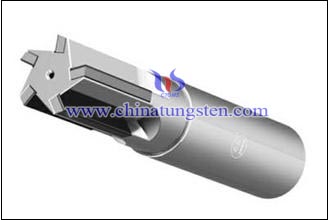
国产硬质合金螺旋立铣刀,自20世纪80年代已问世,当时由于刀片需挤压呈螺旋状,工艺复杂难度大,迟迟未扩大生产,后逐渐发展,在2008年国家已制定部标,目前国内已有数十家刀具专业厂生产螺旋立铣刀,品种规格齐全。以往螺旋立铣刀,用在普通铣床上较多,应用在CNC加工中心上较少。常规螺旋立铣刀若在硬质合金材质、刀片截面尺寸、刀具几何参数及刀体的强度等方面设计不妥会造成不少缺点。可这种结构立铣刀有它独特的长处,不仅制作工艺较简单、成本低,最主要的是切削性能好,切削刃锐利,刃口用钝后还能多次修磨,刀具使用成本低,可弥补可转位刀具在使用中的不足,若能提高刀具的强度,增加刀具的耐磨性,这类刀具是很理想的刀具。
1998年株洲厂家对螺旋立铣刀尝试了改进,硬质合金刀片材质从原来的单一YG8牌号改为亚微细颗粒YL10.2及YS25合金牌号。YL10.2合金硬度≥91.8HRC,抗弯强度达到4 000N/m2,主要适于切削各种铸铁、有色金属及非金属材料。YS25牌号是在WC-CO-TiC基础上加入8%Tac元素,对应ISO的P25~P30使用范围,主要用于铣削各种钢材,尤其是合金钢之类材料效果突出。与常用硬质合金刀片材料相比,这两种合金材料无论是物理机械性能还是使用性能都有很大改善和提高,具有很强的耐磨性、抗冲击韧性、抗氧化性、抗粘结和抗扩散能力;同时增加了螺旋硬质合金刀片的截面尺寸,刀体进行了淬火处理,刀具刀尖处由原来倒角形改为小圆弧形。改进后立铣刀在各地加工中心上多年使用,受到了好评,而且价格比国外同类产品降低很多。(结束)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金数控刀具的重要性
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1298
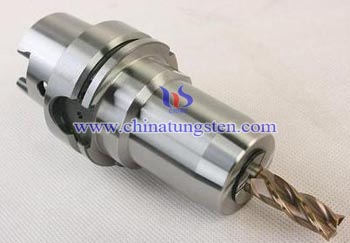
数控刀具是指与先进高效的数控机床相配套使用的各种刀具的总称,是数控机床不可缺少的关键配套产品,硬质合金数控刀具以其高效、精密、高速、耐磨、长寿命和良好的综合切削性能取代了传统的刀具。硬质合金数控刀具的重要性主要表现在以下几方面:
(1) 数控刀具的性能和质量直接影响到数控机床生产效率的高低、加工质量的好坏和经济效益。数控加工机床生产效率的高低、被加工工件质量的好坏以及生产成本,在很大程度上取决于数控刀具材料及其刀具结构的合理选择。
(2) 硬质合金数控刀具不仅为先进制造业提供了高效、高性能的切削刀具,而且还由此开发出了许多新的加工工艺,成为当前先进制造技术发展的重要组成部分和显著特征之一。
(3) 数控刀具具有“三高一专”(即高效率、高精度、高可靠性和专用化)的特点,广泛应用于高速切削、精密和超精密加工、干切削、硬切削和难加工材料的加工等先进制造技术领域,可提高加工效率、加工精度和加工表面质量。
(4) 随着数控机床的应用越来越广,数控加工技术代表了现代切削加工技术的发展方向,而切削加工技术的进步是与数控机床和数控刀具的发展和应用密不可分的。只有把数控机床和数控刀具结合起来,才能充分发挥数控加工技术的潜力。(结束)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
电感耦合等离子体质谱测定高纯仲钨酸铵中磷及其它微量元素-实验方法
- 分类:钨业知识
- 发布于 2015年11月11日
- 点击数:1080
实验方法
1样品处理
仲钨酸铵样品, 参考结果由该公司用传统化学分析法、AAS法、电弧发射光谱法测定, 个别结果由第三方实验室验证。称取0. 500 g仲钨酸铵样品于聚四氟丙烯瓶中, 加入约40 mL 4% NH3·H2O (或4% H2O2 ) , 置于80 ℃ 水浴锅中加热, 振荡约15 min至样品溶解完全, 冷却。加入50 μL 10. 00 mg /L内标溶液, 再加入4% NH3·H2O (或4% H2O2 )至溶液总重量为50 g, 即1% TDS溶液, 内标元素浓度为10mg /L。
2 工作曲线
仪器采用标准加入法(MSA )校准。以其中一仲钨酸铵样品配制校准溶液。混合校准溶液中Na、Mg、Al、K、Ca、Ti、V、Cr、Mn、Fe、Co、Ni、Cu、As、Cd、Mo、Sn、Sb和Pb的浓度均分别是0、10、20和40 μg /L。Ti是0、5、10、20 μg /L。S、P和Si分别是0、20、40、80 μg /L。所有样品和校准溶液中都加入10 μg /L的内标溶液。完成MSA校准曲线之后, 将MSA校准曲线转换成外标法校准曲线, 所有其它样品的浓度都可以用外标法曲线求得, 而不需对所有样品进行标准加入。
氧化钨、金属钨粉生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-powder.com/chinese/index.htm
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金铰刀设计和生产要领 Ⅱ
- 分类:钨业知识
- 发布于 2015年11月10日
- 点击数:1142
上文提到刃带是硬质合金铰刀的关键部位,影响到铰刀的工作速度、加工质量和工具寿命,应根据不同的加工材料硬度选择最优化的铰刀刃带宽度参数。本文讨论材料变形规律、合理确定公差及正确制定企业标准等要点。
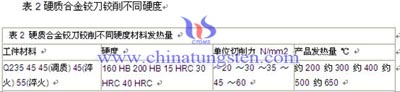
2、掌握材料变形规律,合理确定硬质合金铰刀公差。由于硬质合金铰刀与高速钢铰刀的切削状态不同,前者是切削加挤削,因此发热量大大超过了高速钢铰刀。用硬质合金铰刀进行高速铰削时,最高发热量可达800℃,工件由热变冷时,工件内孔收缩量大,铰刀不立即取出还会有被咬死现象。铰削中材料的硬度、单位切削力和铰削所产生的热量见表2。因此设计根据材料特性设计合理的铰刀公差十分重要。
3、正确制定企业标准,扩大硬质合金铰刀的使用范围。从以上分析中可以看出,我们在制定硬质合金铰刀标准时不能硬套上级标准,在采用国际标准和国家标准普遍原则的前提下,还要注意制定企业内控标准。针对不同特点制定的硬质合金铰刀公差原则已经被实践所证实,而且被广泛认可采纳。根据实际情况可设计多种位置不同的公差带。由于材料硬度变化,铰孔后材料收缩量也随之而改变,其铰刀的制造公差应随材料的膨胀或收缩值浮动,并且也可以超越产品公差带。
(结束。本文分为2部分,这是第2部分,第1部分请参考:http://news.chinatungsten.com/big5/tungsten-information/80220-ti-10305)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金铰刀设计和生产要领 Ⅰ
- 分类:钨业知识
- 发布于 2015年11月10日
- 点击数:1050
硬质合金铰刀作为一种高效切削工具问世以来,已越来越广泛地被采用。在ISO的硬质合金P, M和K类基础上,我国发展生产了碳化钨、碳化钛、碳化钽和钴等硬质合金材料,突破了高效铰削这一难关。但是,对硬质合金铰刀如何正确设计、加工,特别是硬质合金铰刀各参数如何达到合理安排,使其标准化、优选化和系列化,并获得满意的经济效果,还有诸多问题需要探讨和解决。
1、确定切削刃、校正刃、过渡刃刃带。铰刀的要害部位之一就是刃带,不同的被加工材料,不同的工件铰削余量及不同的工件与铰刀的相对转速决定着不同的刃带宽度。生产中使用的铰刀常出现以下情况:铰刀使用寿命短,刃带迅速磨损而报废;铰刀表面粗糙度差,导致被加工工件孔的表面粗糙度更差;工件经铰削加工后的孔变形,因而孔的圆度超差,往往造成产品报废。
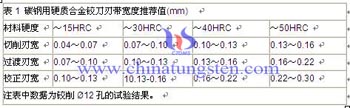
分析现场使用后的硬质合金铰刀,发现所有报废的铰刀磨损量并不大,除靠近切削刃和过渡刃1~2mm处有磨损痕迹外,其余切削刃完好,因此得出结论:除了不断提高铰刀切削刃外圆的表面粗糙度要求外,还必须对硬质合金铰刀刃带宽度进行优化。经过多次生产实践和试验,找出了铰刀刃带宽度的最佳尺寸范围,见表1。
表1碳钢用硬质合金铰刀刃带宽度推荐值(mm)
(未完待续。本文分为2部分,这是第1部分,第2部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80217-ti-10309)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格







 闽公网安备 35020602000140号