
硬质合金微钻的使用原则 Ⅷ
- 分类:钨业知识
- 发布于 2015年11月18日
- 点击数:1148
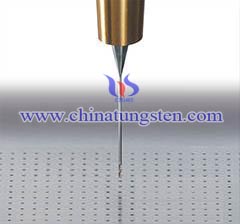
本文第7部分谈到硬质合金微钻中的PCB微钻在加工高硬高韧材料时要尽量缩短槽长和钻头切削部的伸出长度,而“阶梯式柄部”并不可取。本部分说明硬质合金PCB钻头在其他切削参数的事项和如何防止材料回缩造成的不便。
从几何参数的角度来看,线路板钻头通常采用较大的螺旋角,沟槽截面尺寸也较其它微钻薄。而对于加工不锈钢和其它难加工材料的微钻,则采用较小的螺旋角和较厚的沟槽截面尺寸。
为了减小微钻上的应力,制成倒锥——直径向柄部方向减小——是十分必要的。倒锥量一般为0.005~0.127mm。因为钻头槽长常小于25.4mm,所以每25.4mm长度上的倒锥通常为0.0127~0.0254mm。只要钻孔有深度,就需要倒锥度。特别是对钛合金等加工中出现“回缩”的材料,若没有适当的倒锥度,钻头将被胶结在孔里。
有一种能够克服钛合金加工时“回缩”现象的独特方法:实际生产是,可以要求工具厂供应的钻头钻尖处径向跳动处于公差上限,这样在钻孔时扩张量较大,工件“回缩”也不至于抱住钻头。
(未完待续。本文分为若干部分,这是第8部分,第7部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80490-ti-10391;第9部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80492-ti-10393)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |


硬质合金微钻的使用原则 Ⅶ
- 分类:钨业知识
- 发布于 2015年11月18日
- 点击数:1053
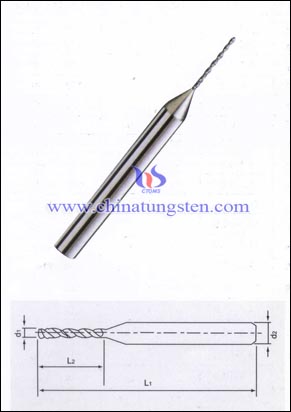
本文第6部分谈到采用硬质合金微钻钻削微型深孔时,应采用分步钻孔序列,以利切屑排出,且无须全部退出钻头,只需短暂中短。而且要特别注意最后20%的钻进时段中的排屑问题。本部分说明硬质合金PCB钻头切削参数的特别事项。
谈到加工线路板的硬质合金微钻(PCB微钻),虽然从钻头材质和直径大小来看,同设计用于加工韧性材料的微钻十分相似,但是,两者的切削几何参数却有很大差异。
虽然经过仔细安装调试,线路板钻头也可用于加工较硬的材料,但有的工厂一般不这么做,宁肯精心制备适用于韧性工件材料的专门钻头。一个重要的方向是尽量缩短槽长,以提高硬质合金钻头的强度。用户要求钻削25.4mm的深孔,但我们提供的钻头槽长不一定要达到25.4mm,一般提供槽长为9.525mm或12.7mm的硬质合金钻头即可。
有些线路板钻头制成所谓“阶梯式柄部。”例如,一支直径为0.1524mm的钻头,钻削孔深为1.524mm,槽全长也制成1.524mm,但钻头工作部分直径不直接从槽尾连接到直径3.175mm的柄部,而是通过一个0.762mm中间直径加以过渡。但是钻削韧性材料时,钻头伸出长度应尽量短,所以加一段过渡直径的结构是不可取的。
(未完待续。本文分为若干部分,这是第7部分,第6部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80489-ti-10390;第8部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80491-ti-10392)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金微钻的使用原则 Ⅵ
- 分类:钨业知识
- 发布于 2015年11月18日
- 点击数:1143
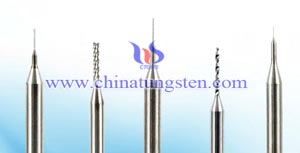
本文第5部分谈到硬质合金微钻的切削速度和进给量的初始推荐值要根据加工对象的材料硬度做合理调整,较软的材料可采用较高的初始进给量,而较硬的材料则必须降低此数值。本部分说明要在钻削微型深孔时如何采取分步钻孔序列。
分步钻孔序列
通常,使用硬质合金微钻钻削微型深孔采用分步钻孔序列,即周期性退出钻头,以便折断切屑,防止堵塞。分步钻孔也有助于防止在孔底持续挤压,这一点在加工冷作硬化材料时尤为重要。一般认为分步切削就得把钻头完全退出来,其实不然。若采用中断进给(几转或短时),同样可以断屑。另外,完全退出钻头还易产生喇叭口以及将部分切屑留在孔内,所 以不得不对其再切削。这些情况都是不希望出现的。
许多问题往往发生在钻孔深度的最后20%这一段内。这是因为随着孔的逐渐加深、切屑排出十分困难的原因所致。具体的解决办法因工件及材料的状况而异。应用工程师应按具体情况确定分步切削方案。
(未完待续。本文分为若干部分,这是第6部分,第5部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80446-ti-10380;第7部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80490-ti-10391)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
ITO 薄膜
- 分类:钨业知识
- 发布于 2015年11月17日
- 点击数:1298
透明导电氧化物(Transparent Conduetive Oxide简称TCO)薄膜材料主要包括In、Zn、Sn和Cd的氧化物及其复合多元氧化物薄膜材料。目前氧化物透明导电材料体系包括:In203、Sn02、ZnO及其掺杂体系。
ITO(Indium Tin Oxide掺杂氧化铟)薄膜是综合性能最优异的透明导电薄膜,具有一系列独特性能:较低的电阻率(约为10-48·cm);可见光透过率可达85%以上;紫外线吸收率大于85%;红外线反射率大于80%;微波衰减率大于85%;加工性能良好,便于刻蚀;膜层硬度高,既耐磨又耐化学腐蚀等。因此在液晶显示器、太阳能电池、防静电、防微波辐射等领域有着广泛的实际应用。
ITO(In2O3:SnO2=9:1)薄膜的光学性能和电学性能:
In2O3里掺入Sn后,Sn元素可以代替In2O3晶格中的In元素而以SnO2的形式存在,因为In2O3中的In元素是三价,形成SnO2时将贡献一个电子到导带上,同时在一定的缺氧状态下产生氧空穴,形成1020至1021cm-3的载流子浓度和10至30cm2/vs的迁移率。这个机理提供了在10-4Ω.cm数量级的低薄膜电阻率,所以ITO薄膜具有半导体的导电性能。
ITO是一种宽能带薄膜材料,其带隙为3.5-4.3ev。紫外光区产生禁带的励起吸收阈值为3.75ev,相当于330nm的波长,因此紫外光区ITO薄膜的光穿透率极低。同时近红外区由于载流子的等离子体振动现象而产生反射,所以近红外区ITO薄膜的光透过率也是很低的,但可见光区ITO薄膜的透过率非常好,由于材料本身特定的物理化学性能,ITO薄膜具有良好的导电性和可见光区较高的光透过率。
| 钨产品供应商:中钨在线科技有限公司 | 产品详情: http://cn.chinatungsten.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金微钻的使用原则 Ⅴ
- 分类:钨业知识
- 发布于 2015年11月17日
- 点击数:1230
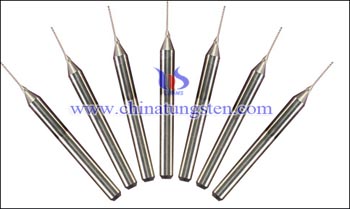
本文第4部分谈到使用硬质合金微钻加工时,有必要先用定心钻打定心孔,或采用降低初始进给量,逐步提高到正常进给量的方法,以消除初始定心误差。本文说明要注意确定硬质合金微钻的切削速度和进给量的初始推荐值。
硬质合金微钻使用中的另一挑战是要尽量提高转速,以发挥生产潜力,但就最大转速规范而言,钻头往往走在机床的前面。有的机床在其最高转速下运行,仍未达到微钻的最佳切削速度。例如直径为1mm的钻头,切削速度达到91.44m/min,要求机床主轴转速达到28000r/min。
被加工材料的硬度,对于确定微钻切削速度和进给量的初始推荐值有很大影响。例如,有的公司推荐:用直径为1.32mm的整体硬质合金钻头加工1018低碳钢(20HRC)时,其切削速度选用91.44m/min,进给量选用0.038mm/r。但是该钻头加工塑料和合成材料时,切削速度可达198.12m/min,进给量达0.127mm/r。加工难加工材料(如镍基合金、钛合金)时,切削速度仅为15.24~18.29m/min,进给量仅为0.0305mm/r。
(未完待续。本文分为若干部分,这是第5部分,第4部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80445-ti-10379)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号