
抛物线型硬质合金钻头的设计要素 Ⅰ
- 分类:钨业知识
- 发布于 2015年11月23日
- 点击数:1200
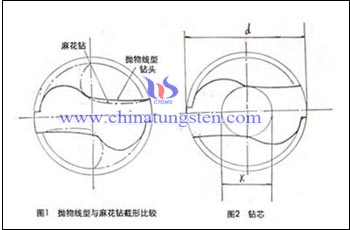
深孔钻头与加长型钻头一般用于所钻孔深与钻头直径之比大于6的场合;但深孔钻头与加长钻头相比有着更好的槽型,我们称之为抛物线槽型,这种抛物线槽型的设计有着更优良的排屑空间,深孔加工时就可获得更高的效率,一次加工完成工作任务,无需像加长钻头一样,钻孔时进进退退。可以减少钻孔时的退刀次数,提高进给量,更通畅的排屑,增强扭曲强度,延长钻头寿命,减少毛刺和提高加工工件的质量。抛物线型硬质合金钻有效的的做到了这些,可以快速,高效的对5至30倍径(l/d=5-30d) 的深孔进行加工,加工时间降至以往的1/5-1/10。
抛物线型硬质合金钻头的设计要素主要由以下四个方面:
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |


抛物线型硬质合金钻头的钻削参数设置
- 分类:钨业知识
- 发布于 2015年11月23日
- 点击数:1757
虽然抛物线型硬质合计恩钻头的价格是标准麻花钻头的2~3倍,但它在深孔加工中表现出的的优异性能大大降低了每孔加工成本,因此成为机械工艺人员加工深孔的首选刀具。
在进行深孔加工中,为了最大限度地发挥钻头的切削性能,必须根据特定的长径比优化调整抛物线型硬质合金钻头的钻削参数,包括钻削速度和进给量。当钻削加工的长径比为4:1时,应将切削速度降低20%,进给率减小10%;当长径比为5:1时,应将切削速度降低30%,进给率减小20%;当长径比达到6:1~8:1时,应将切削速度降低40%;此外,当长径比为5:1~8:1时,应将进给率减小20%。 对于曲轴油孔等深孔加工,适宜采用较高的转速,利用甩屑的作用促使切屑排出,降低进给量,提高钻头的耐用度。在可能的情况下,保证充分的冷却,延长钻头的使用寿命。
切削实例1:被加工材料:40Cr;热处理状态:HB 270~300;切削速度:18m/min;进给量:0.044mm/r;钻孔直径:7mm;孔深:125mm。切削实例2:被加工材料:48Mn;热处理状态:HB 203~277;切削速度:18m/min;进给量:0.088mm/r;钻孔直径:8mm;孔深:84mm。当然,在实际操作中,具体的参数需要根据钻机的状态、钻头的质量和直径以及工件的具体材料做调整,下表列出了一些常用材料切削参数设置。
|
材料 |
铝合金 |
碳钢 |
球墨铸铁 |
|
钻型 |
S轻型 |
S中型 |
S强力型 |
|
切削速度(m/min) |
43-47 |
16-30 |
15-20 |
|
进给量 |
(0.05-0.025)d |
(0.05-0.025)d |
(0.003-0.002)d |
(结束)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金刀具常见表面涂层
- 分类:钨业知识
- 发布于 2015年11月23日
- 点击数:2089
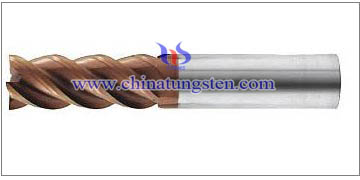
刀具涂层是具有某些特殊性能的化合物,比如耐高温,不易氧化,高硬度等,具有涂层的硬质合金刀具往往比普通合金刀具具有高达数倍的的切削效率和工具寿命,而且有的涂层用来加工一些特殊性质的材料,如黏性较强的镍、铜等。硬质合金钻头表面涂层较常见的有如下几种:
1、氮化钛(TiN)涂层:该涂层可显著改善钻头的使用寿命和被加工孔的质量,与未涂层钻头相比,TiN涂层钻头更适合对多种材料工件(尤其是各种钢件)进行高速钻削加工。而且钻头的寿命也提高3倍以上。
2、碳氮化钛(TiCN)涂层:在适当的切削温度下,TiCN涂层比TiN涂层硬度更高、韧性更强、耐磨性更好,同样适合对多种工件材料(尤其是钢件)进行高速钻削加工。但在加工有色金属材料时应特别小心,因为TiCN涂层与有色金属具有较高化学亲和性,极易磨损。碳氮化钛涂层能提高工具寿命5倍以上。
3、氮化铝钛(TiAlN)涂层:该涂层可改善钻头的使用寿命,尤其适用于切削温度较高的加工场合。与TiCN涂层类似,TiAlN涂层也不太适合加工有色金属材料。
4、金刚石粉末涂层:金刚石粉末主要是磨料,最长用于切割瓷片、石材等高硬度材料。在切割过程中因摩擦会产生大量的热,所以具有金刚石墨粉涂层的钻头必须使用水冷系统,防止过高温度积累损坏刀具。
5、氮化锆(ZrN)涂层:该涂层常用于非常高档的工具表面。此外还有立方氮化硼、氮化铝铬等涂层。
(结束)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
宽刃抛物线型硬质合金钻头
- 分类:钨业知识
- 发布于 2015年11月23日
- 点击数:1130
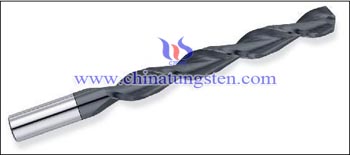
钻削深孔,排屑困难是关键因素,只有排屑顺畅,切削液比较顺利流入孔内,才能提高钻头耐用度和加工效率。把钻头刃沟做成抛物线槽型,与麻花钻相比,可充分增大螺旋槽空间,减小排屑阻力,增加冷却液流入量,降低切削摩擦和钻头磨损,降低切削扭矩和功率。抛物线型硬质合金钻头分为两种类型:普通抛物线型硬质合金钻头和宽刃抛物线型硬质合金钻头。 本文介绍宽刃抛物线型硬质合金钻头。
为了适应难加工材料(冷作硬化材料)深孔钻削加工的需要,一些刀具制造商开发出了宽刃抛物线型硬质合金钻头。这种钻头的许多特点与普通抛物线型硬质合金钻头类似,如螺旋角较大(36°~38°),易于排屑;钻芯较厚,深孔加工时钻头刚性和稳定性较好等。它与普通抛物线型钻头的不同之处在于排屑槽和刃带形状。宽刃抛物线型硬质合金钻头的刃带平滑过渡到排屑槽,从而使钻头切削刃具有较高的强度和刚性,同时切屑也可通过排屑槽顺利排出。
在深孔钻削中,摩擦引起的高温可能引起钻头切削刃轻微软化或回火,从而加速钻头磨损。钻头切削刃在加工中保持硬度的能力可用“红硬性”来表示。宽刃抛物线型硬质合金钻头比通常采用的高速钢和钴高速钢材料制造的抛物线型钻头更有优势,由于硬质合金钻头具有较高的红硬性,因此刀具寿命更长,抗磨损能力更强。
(结束)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微米级细颗粒仲钨酸铵的制备及其工艺研究结论
- 分类:钨业知识
- 发布于 2015年11月23日
- 点击数:899
微米级细颗粒仲钨酸铵的制备及其工艺研究结论
(1)不加添加剂的条件下制备超细颗粒仲钨酸铵的最佳条件为,蒸发结晶温度45℃,钨酸铵浓度272gWO3/L,搅拌强度200r/rain。
(2)阴离子表面活性剂A和阳离子表面活性剂B都能使APT晶粒细化,但A对晶体细化效果较好。
(3)表面活性剂A加入时间和加入量对APT粒度的影响很大。晶核出现后添加,粒径降低较明显,1000mg/kg用量的表面活性剂A可使APT粒度降低2.1,抑制晶体生长效果显著,但粒度不均匀。随A用量增加,APT粒径逐渐降低,增至7000时则粒度不再下降。在蒸发结晶开始时加入7000~10000ms/kg表面活性剂A可使APT粒径降低至5m。
(4)红外光谱分析表明,APT晶体表面有表面活性剂A。作为离子型的表面活性剂A(阴)和B(阳)对仲钨酸铵的成核和晶体生长有明显的抑制作用,而非离子型的表面活性剂却毫无抑制作用。这表明,表面活性剂A和B抑制仲钨酸铵结晶主要是通过离子交换吸附作用,抑制晶体生长。
| 钨产品供应商:中钨在线科技有限公司 | 产品详情: http://cn.chinatungsten.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号