
钨铜合金电极与其他铜合金电极的对比
- 分类:钨业知识
- 发布于 2015年11月25日
- 点击数:1076

1.纯红铜:又被称为紫铜,纯度高,组织致密,含氧量极低,无气孔、沙眼、疏松等问题,导电性能极佳,电蚀出的模具表面精度高,经热处理工艺后,电极无方向性,适合精打细打。可塑性良好,易于热压和冷压力加工,大量用于制造电线、电缆、电刷、电火花专用电蚀铜等对导电导热性能要求较高的场合。其Cu≥99.95%,氧化物<0.003%,电导率≥57ms/m,硬度≥85.2HV.
2.铬铜:硬度: >75HRB,导电率:>75%IACS,在常温及较高温度下(400°С)具有较高的强度及硬度,导电性和导热性好,耐磨性和减摩性也很好,经时效硬化处理后,强度,硬度,导电性和导热性均显著提高,易于焊接和钎焊,在大气和淡水中具有良好的抗蚀性,高温抗氧化性好,能很好的在冷态和热态中承受压力加工,但其缺点是对缺口的敏感 性较强,在缺口和尖角处造成应力集中,容易引起机械损伤。故不宜作整流子片。
3.铍铜是以铍为主要合金元素的铜合金,又称之为铍青铜。它是铜合金中性能最好的高级有弹性材料,有很高的强度、弹性、硬度、疲劳强度、弹性滞后小、耐蚀、耐磨、耐寒、高导电、无磁性、冲击不产生火花等一系列优良的物理、化学和力学性能。密度为8.3g/cm3,抗拉强度≥1000MPa,电导率≥18%IACS,热导率≥105w/m·k20℃。
4.钨铜,采用粉末冶金的制备方法,针对钨钢、高碳钢、耐高温硬质合金的模具需要电蚀,一般的电极材料损耗较大且加工速度慢,其自身电极损耗低并且有着极高的材料蚀除率是EDM中应用最为广泛的一种电极材料。密度达14g/cm3,硬度184HV,电导率≥42%IACS。
| 钨铜合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-copper.com |
| 电话:0592-5129696 传真:5129797 | 电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |

整体硬质合金麻花钻新型横向截形开发Ⅴ
- 分类:钨业知识
- 发布于 2015年11月25日
- 点击数:1207
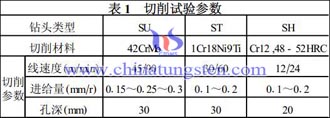
本文第4部分提到根据上述原理开发的具有新型横向截形设计的整体硬质合金麻花钻,因合理安排了钻芯厚度和截形曲线,故能适应不同工件材料和加工性能要求。本部分介绍对上述几款具有新型横向截形设计的硬质合金麻花钻的对比试验,以验证其性能。
具体参数见下表:
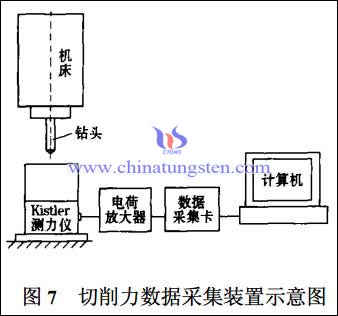
测量仪器为Kistler 9265B三向压电式测力仪,试验装置及连接如图7所示。
(未完待续。本文分为若干部分,这是第5部分;第4部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80744-ti-10474)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
整体硬质合金麻花钻新型横向截形开发 Ⅳ
- 分类:钨业知识
- 发布于 2015年11月25日
- 点击数:1126
本文第3部分提到整体硬质合金麻花钻的横向截形设计要素包括Primary和Secondary两部分曲线,其变化形成不同的槽形,也决定了钻头的不同钻削性能。本部分介绍几款具有新型横向截形设计的硬质合金麻花钻。
3、新型横向截形设计的整体硬质合金麻花钻
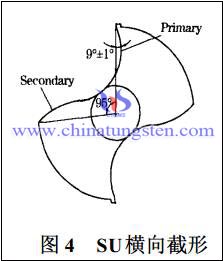
根据上述横向截形设计原理可开发不同横向截形的新型整体硬质合金麻花钻,如SU、ST和SH系列钻头产品。SU定位于通用加工(适用于P类、N类、K类等多种材料的加工))。根据被加工材料特点,适用的工件硬度范围为15~35HRC,其横向截形设计如图4所示。
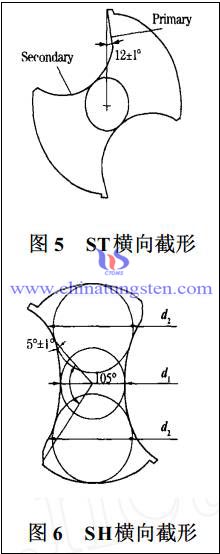
ST钻头定位于专用(适用于M类,S类,低碳钢等多种材料)加工,被加工材料大多塑性、韧性较高。钻削时切屑变形要消耗很大的能量,特别是对高温强度大、加工硬化严重的材料,在切削过程中,切屑变形负荷大,且不易折断,容屑空间要大。其横向截形设计如图5所示。
SH专用于硬材料(硬度可达48HRC) 、高强度钢(抗拉强度δb 1500NPmm2)的加工。根据被加工材料特点,其横向截形设计如图6所示。由于被加工材料的硬度、强度高,钻削过程中塑性变形抗力很大。因此,相对SU,ST的容屑槽,芯径d1 与内切圆d2 尽可能接近,保证足够的刚性。
(未完待续。本文分为若干部分,这是第4部分;第3部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80743-ti-10473;第5部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80746-ti-10475)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
整体硬质合金麻花钻新型横向截形开发 Ⅲ
- 分类:钨业知识
- 发布于 2015年11月25日
- 点击数:1027
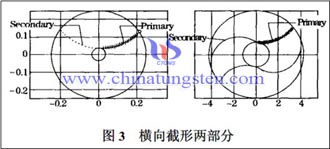
本文第2部分提到整体硬质合金麻花钻的主刃由前刀面和后刀面相交形成,横向截形的是前刀面容屑槽的形状。前刀面形状研究较多,而横向截形的研究较少。本部分讲述横向截形设计要素。
2.2 横向截形设计要素
由于钻头主刃各点几何参数(前角、后角)不同,切削过程受力也不同,同时钻削又是一个半封闭的加工过程,因此容屑槽的设计较为复杂,我们可以从横向截形分析入手,实现对容屑槽结构的设计。如图3所示,横向截形可看成由两部分组成,“Primary”和“Secondary”。其中“Primary”部分与后刀面构成的切削主刃起到参与切削作用,而“Secondary”部分主要控制切屑的形状和流动,起到排屑的作用。
在当今制造业中常用的硬质合金钻头容屑槽形有很多种,其中比较典型的有如下几种:圆弧刃背型、菱形等前角型、增大钻芯型、菱形直线刃型和传统截形。在对传统型、菱形直线刃型、菱形等前角型、TiN涂层菱形直线刃型、TiN菱形等前角型进行磨损实验后得出,在未涂层的三种钻头中,菱形等前角型钻头钻孔数量最多,传统型最少,菱形直线刃型在两者之间。因此,该表钻头容屑槽形,不仅可以提高刚性,扩大排屑空间,增加钻孔深度,而且可以提高使用寿命。
(未完待续。本文分为若干部分,这是第3部分;第2部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80742-ti-10472;第4部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80744-ti-10474)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
整体硬质合金麻花钻新型横向截形开发Ⅱ
- 分类:钨业知识
- 发布于 2015年11月25日
- 点击数:1129
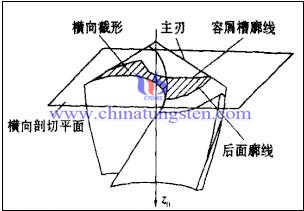
本文第1部分提到钻削加工是机加工中重要的加工方式之一,整体硬质合金麻花钻使用十分广泛,其性能决定因素有材质、表面涂层、容屑槽结构和钻尖形状等。本部分讲述整体硬质合金麻花钻的主刃形成因素。
由于后刀面的伸展方向较大,在此方面许多学者做了大量的工作,主要开发了圆锥面型、双曲面型、椭球面型和凸圆柱面型等4种后刀面曲面形式的钻头产品。而前刀面容屑槽的形状即横向截形对主刃的影响研究不多。
(未完待续。本文分为若干部分,这是第2部分;第1部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80741-ti-10471;第3部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80743-ti-10473)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号