
钨酸铵溶液浓度对仲钨酸铵粒度的影响
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1089
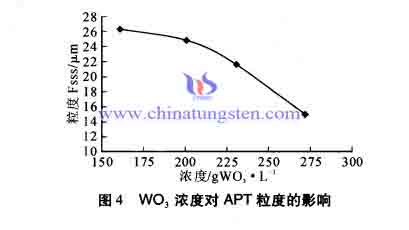
钨酸铵溶液浓度对仲钨酸铵粒度的影响
选择钨酸铵浓度272~160gWO3/L,结晶温度为45℃,搅拌速度为200/min进行浓度试验。结果见图4。
APT的粒度随溶液中WO浓度的升高而减小。这主要是因为溶液中WO浓度较高时,过饱和度大,晶核形成速度快,由于晶粒数量多,单粒晶体长大速度相对较慢,结晶颗粒不易长大,得到的晶体较细。本实验选择钨酸铵溶液浓度为272gWO3/L。
| 钨产品供应商:中钨在线科技有限公司 | 产品详情: http://cn.chinatungsten.com |
| 电话:0592-5129696 传真:5129797 | 电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |


结晶温度对仲钨酸铵粒度和形貌的影响
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1194
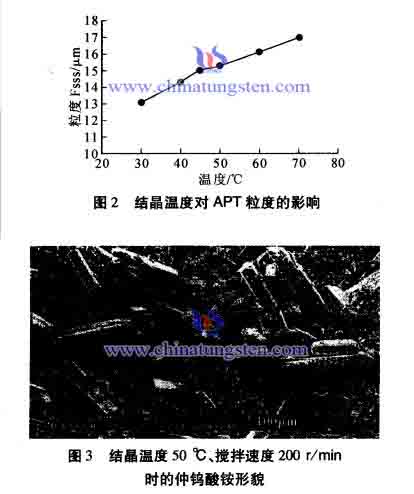
以初始浓度为272gWO/L钨酸铵溶液,在搅拌速度200r/min下,结晶温度分别为70℃、60℃、50℃、45℃、30℃做温度影响试验。结果见图2。
由图2可知,随着温度的升高,晶体粒径逐渐增大。在温度低于50℃下结晶,得到细小针状仲钨酸铵结晶;在温度高于50℃下结晶,得到大颗粒片状仲钨酸铵结晶。在50℃和45℃结晶时的晶粒度相差不大,因为50℃时的晶形有两种,片状和针状(见图3),片状少量。
| 钨产品供应商:中钨在线科技有限公司 | 产品详情: http://cn.chinatungsten.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金导轨螺旋立铣刀 Ⅲ
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1239
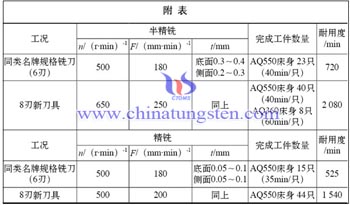
本文第2部分谈到硬质合金导轨螺旋立铣刀是在标准螺旋立铣刀基础上改进而成,主要为增加齿数,改变螺旋角,缩短切削刃长度,提高了加工效率和精度。本部分继续说明硬质合金导轨螺旋立铣刀的工作效率和性能提高。
硬质合金导轨螺旋立铣刀问世后经过了大量的加工测试和生产运用。通过切削试验可得出结论:8刃新硬质合金导轨螺旋立铣刀与以前同规格硬质合金力铣刀相比,不仅刀具耐用度提高了2倍,而且生产效率分别提高11%和38%。下图为某家公司使用后的切削对比表:
(未完待续。本文分为若干部分,这是第3部分,第2部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80530-ti-10409)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金导轨螺旋立铣刀Ⅱ
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1098
本文第1部分谈到精铣加工高精度直线导轨是高难度的工作,国产和进口立铣刀都有缺陷,需要发展专用的精密硬质合金导轨螺旋立铣刀。本部分继续说明硬质合金导轨螺旋立铣刀的改进特征。
硬质合金导轨螺旋立铣刀是在标准螺旋立铣刀的基础上作了较大改进,虽外形相同,但切削的效果明显不一样,主要改进有如下几方面:
1、常规标准螺旋立铣刀,不论国内外产品,刀具均采用密齿结构,如Φ50mm常规标准铣刀z=6,精铣导轨铣刀z=8~10,这样同时加工的齿数增加,切削稳定。
2、刀具几何参数改变,螺旋角不相同,1刃为25°,相邻1刃为30°;减小端面付偏面(俗称刀隙角)并改进端面修刀刃。侧切削刃留白刃为0.07mm,表面粗糙度需达镜面要求。
3、切削头部切削刃长度缩短,取刀具直径的1/2,刀体淬火硬度58~60HRC。硬质合金导轨螺旋立铣刀在多年来的实践中均取得了很好效果。
(未完待续。本文分为若干部分,这是第2部分,第1部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80529-ti-10408;第3部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80531-ti-10410)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金导轨螺旋立铣刀Ⅰ
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1056
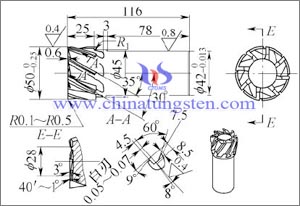
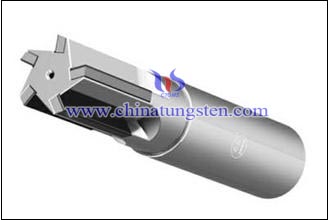
CNC加工中心用的立铣刀,品种规格繁多,从结构来分有整体式硬质合金合金立铣刀、可转位硬质合金立铣刀(包括模块式)及焊接式硬质合金螺旋立铣刀3类。第1类和第2类使用面很广,而第3类螺旋立铣刀使用面窄,使用不多。在提高螺旋立铣刀强度与耐用度的基础上,只需改变刀具几何参数就能解决技术难度较高的精加工,下面介绍最新研发的精铣导轨用硬质合金导轨螺旋立铣刀(如下图)。
众所周知,精密机床如电火花慢走丝、电火花成型机及CNC加工中心等,机床主要大件床身、立柱及拖板上均装有精度非常高的直线导轨定位,固定直线导轨是两个相互垂直的两组精加工基准面,俗称侧导轨与平导轨面,通常两组导轨面长1.1~1.5m,直线度为0.005mm,相互平行度0.005mm,平面度为0.008mm,表面粗糙度值Ra=0.8~1.6mm。加工难度与精度非常高,为保证其精度很多相关公司除选用高精度的工作母机(如大隈、马扎克等高精度龙门铣)外,还在刀具配置上选用进口硬质合金立铣刀或进口可转位立铣刀来切削,这样不仅刀具价格昂贵,加工导轨质量有时波动大,往往还要人工铲刮来修正或上龙门导轨磨床返修;也有企业尝试用国产硬质合金标准螺旋立铣刀加工导轨面,但精度做不到,还常需程序插补来处理,提高工作面精度,有些大中型机床公司直接用CNC龙门导轨磨床进行精磨,这样加工成本更高。因此,精铣高精度的导轨面就成了不少企业的瓶颈。
(未完待续。本文分为若干部分,这是第1部分,第2部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80530-ti-10409)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号