
硬质合金微钻的使用原则 Ⅻ
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1104
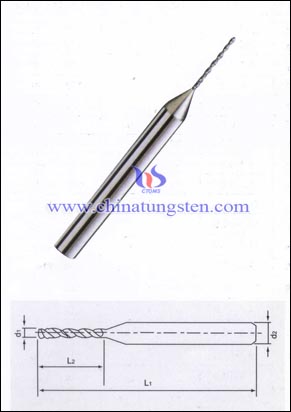
本文第11 部分谈到自定心能力和内冷却系统对硬质合金微钻的切削性能至关重要,内冷却微钻的切削速度和道具寿命都大大提高,具体参数的设置要根据情况而定。本部分说明在机加工中,有必要从整体上设计和优化硬质合金微钻使用时的每一个要素,以达到最佳效率。
对于长期应用硬质合金微钻的场合,对整个切削系统的每一个要素加以优化则显得格外重要。根据某些公司的经验,对于小批量生产,可使用价格低廉的标准工具。但对于特定产品的大批量生产,生产车间应对整个工序流程进行分析和优化。
对于某种特定的工件材料,采用专用的钻头、钻尖几何参数、槽长、螺旋角以及柄部的直径和长度,可以获得最佳的使用效果。若再对使用钻头的机床进行认真分析,将会使生产率进一步提高。
比如,在一台特殊机床上,用一直径为0.0381mm的硬质合金钻头加工一种不锈钢医用零件,工件和刀具的转速均为5000rpm,反向旋转。由于接受了专家的建议,对加工过程进行改进,如调整机床的同心度,结果生产率成倍提高。
实践证明,要想提高生产率,就得花时间、金钱,加上积极工作。例如在设备和生产工艺过程方面的不断投入,并开展一系列微钻应用的研究工作。不花费力气,不会有收获。
(结束。本文分为若干部分,这是第12部分,第11部分请参考: http://news.chinatungsten.com/cn/tungsten-information/80527-ti-10406)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |


硬质合金微钻的使用原则 Ⅺ
- 分类:钨业知识
- 发布于 2015年11月19日
- 点击数:1120
本文第10 部分谈到硬质合金微钻中的内冷却微钻必须采用水溶性的冷却液,并配备耐高压精密过滤套,微钻的钻芯厚度有所增加,以利于保持钻头结构强度。本部分继续说明硬质合金微钻的自定心能力和内冷却系统的重要性。。
使用硬质合金微钻进行机加工的工程师们必须懂得,其所选用的冷却液和刀具几何角度能带来什么效果。不同的冷却液可能适用于不同尺寸和排屑类型的钻头,采取压力调试时也必须顾及到排屑效果;工程师们在设计钻头的几何角度时,要考虑的原则是如何使硬质合金微钻的定心能力和切削效果达到最佳平衡。
有些公司的与众不同之处就是在某些生产工序上公差能保持在±0.005mm。现有的钻削数据,通常都用于钻头旋转的场合,所以有的公司不得不自行开发许多适用于螺旋机床和加工中心的硬质合金微钻应用程序。定心是决窍,必须使机床处于良好状态,主轴径向跳动要小于0.0025mm;内冷却微钻的主要优点是可提高刀具寿命和切削速度。与不用冷却液的硬质合金钻头相比,内冷却钻头的刀具寿命提高到3倍,切削速度提高30%,虽然具体数据随工件材料不同而有所不同。
(未完待续。本文分为若干部分,这是第11部分,第10部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80493-ti-10394;第12部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80528-ti-10407)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微米级细颗粒仲钨酸铵的制备及其工艺研究
- 分类:钨业知识
- 发布于 2015年11月18日
- 点击数:996
20世纪90年代后,超细钨粉一直受到世界各国的普遍关注。超细钨粉与常规粒度的钨粉相比,烧结温度可大大降低,如果粒度分布很窄,烧结后的材料组织结构仍会保持纳米大小的晶粒度。
国内外对超细钨粉的制备做过很多研究,有物理方法的气体蒸发法,高能球磨法等;有控制氢气流量、露点、温度,或改变通氢方式,添加掺杂剂的优化传统工序法,这种方法简便易行、稳定可靠、质量好、成本低;有改变黄钨,以卤化钨、蓝钨、紫钨等为原料生产超细钨粉,目前哪一种原料最适合生产超细钨粉还不清楚;还有用熔盐电解氧化钨的电解法,该法技术条件要求高、生产率低。
由于仲钨酸铵(APT)氢还原制得的金属钨粉的粒度大小在选定的工艺条件下,对原始的仲钨酸铵粒度和晶体形貌有依附的“遗传关系”。因此,由细颗粒仲钨酸铵通过优化的传统工艺生产超细钨粉是可行的,目前的仲钨酸铵粒度在25—60μm,难以满足生产超细钨粉的要求。因此,如何制备微米级细颗粒仲钨酸铵是本文要解决的关键问题。
| 钨产品供应商:中钨在线科技有限公司 | 产品详情: http://cn.chinatungsten.com |
| 电话:0592-5129696 传真:5129797 | 电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金微钻的使用原则 Ⅹ
- 分类:钨业知识
- 发布于 2015年11月18日
- 点击数:1069
本文第8部分谈到硬质合金微钻中的内冷却微钻采用高压冷却系统,既可有效冷却钻头,又可利于切削排出,而且增加了刀具寿命,大大提高生产效率。本部分继续说明硬质合金微钻采用内冷系统的注意事项。
我们还建议,冷却系统应能滤掉尺寸小至5微米的质点;使用的精密过滤套,不论采用内密封还是外密封,应能在68个大气压保持密封。并建议采用水溶性冷却液,带EP类添加剂,如硫、氯等。由于油的粘度为水的8~10倍,所以不宜采用。
目前市面上最新的内冷却微钻系列(最小直径1mm),增加了钻芯增量,这有助于保证钻头强度。内冷却螺旋孔贯穿钻体,位置可贴近槽的前部或背部。
有的公司开始专注于开发小螺旋角内冷却微钻,因为它有助于切屑排出孔外。内冷却钻头应能大大减少分步切削次数,在加工冷作硬化型材料如304或316号不锈钢时尤其重要。
(未完待续。本文分为若干部分,这是第10部分,第9部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80492-ti-10393)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金微钻的使用原则 Ⅸ
- 分类:钨业知识
- 发布于 2015年11月18日
- 点击数:1083
本文第8部分谈到硬质合金微钻中的PCB微钻常采用较大螺旋角和较小的沟槽横截面积,且柄部直径要保持一定的倒锥度,或让钻头钻尖处径向跳动处于公差上限,以防止材料回缩胶结钻头。本部分说明硬质合金微钻采用内冷系统的必要性。
内冷却微钻效果好
实践证明,采用内冷却钻头对提高深孔加工的生产率十分有效。它的优点不仅在于把切削液直接送到钻尖处,起冷却作用,而且还能发挥强制排屑和帮助断屑的作用。在孔深大于3倍直径时,采用内冷却钻头加工时其效果更为明显,但迄今为止,内冷却钻头往往限于直径3mm以上的钻头。
正确使用HPC(高压冷却)系统,能极大地提高生产率。有一个实际例子:钻头直径1.397mm,孔深13.335mm,工件材料为302不锈钢。以往采用常规冷却(压力为4个大气压),采用钴高速钢钻头,转速为1600r/min,单件工时42秒,钻头寿命175件。后来采用双钻头加工新工艺:首先,采用整体硬质合金定心钻,无冷却,转速为6000r/min,进给量0.0254mm/r,定心孔深2.54mm。第二步,采用内冷却微钻,转速9000rpm,进给量0.0203mm/r,分步切削步长1.397mm,冷却液压力达102个大气压。两支钻头的单件加工工时合计为16.5秒(节省工时60%),刀具寿命增加到875件。获得如此巨大的好处,代价仅为每个零件刀具费用提高3.3%。市面上直径1mm至3mm的微钻,冷却压力至少达到68个大气压,随钻头上的两个微小冷却孔尺寸而变。冷却孔最小直径为0.1524mm,用于直径最小的钻头。为了确保充分的冷却液流量,必须保证有足够的压力。对于大尺寸钻头,内冷却孔直径达到1.524mm,在68个大气压下,其冷却液流量达16.4升/分,而在同样压力下,用微钻钻削时的冷却液流量仅为1.89升/分。
(未完待续。本文分为若干部分,这是第9部分,第8部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80491-ti-10392;第10部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80493-ti-10394)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号