
表面活性剂对仲钨酸铵结晶抑制机理分析
- 分类:钨业知识
- 发布于 2015年11月23日
- 点击数:1215
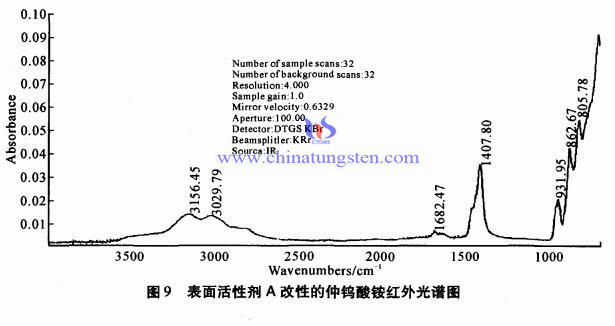
将添加阴离子表面活性剂A制得的仲钨酸铵样品KBr压片,用红外光谱仪测试其红外吸收,分辨率4cm-1,扫描次数8次。季胺盐在红外区无特征谱带,结果见图9。
由图9可见,C=C和C=O的吸收谱带重叠在1682.47cm处,3156.45cm和1407.80cm处是N-H伸缩振动和变形振动的吸收峰,3029.79cm是C—C的吸收峰,1000cm-1以下是C-H的吸收峰。由此证明,具有羰基的不饱和烯烃的表面活性剂A已被吸附到仲钨酸铵的表面。
由试验结果看出,作为离子型的表面活性剂A(阴)和B(阳)对仲钨酸铵的成核和晶体生长有明显的抑制作用,这表明,阴离子表面活性剂A和阳离子表面活性剂B抑制仲钨酸铵结晶主要是通过离子交换吸附作用。阴离子型表面活性剂和阳离子型表面活性剂均对仲钨酸铵晶体成核和生长有明显的抑制作用,分析原因是,APT结晶介质以NH4+和[H2W2042]10-子形态向生长界面和节点扩散,在进入晶格位置前,NH能够吸附阴离子表面活性剂A,而[H2W12O42]10-能吸附阳离子表面活性剂B,即APT晶核表面的离子被带电性的表面活性剂离子所取代,离子表面活性剂离解后带有电荷,容易被吸引到晶核粒子的表面上,亲水基朝向晶体内,疏水基朝向溶液中,形成一层致密的保护膜。新生成的APT晶核粒子在溶液中由于其保护膜的排斥而不易长大。
| 钨产品供应商:中钨在线科技有限公司 | 产品详情: http://cn.chinatungsten.com |
| 电话:0592-5129696 传真:5129797 | 电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |


普通抛物线型硬质合金钻头
- 分类:钨业知识
- 发布于 2015年11月20日
- 点击数:1098
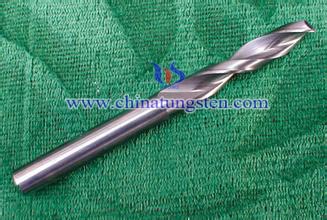
抛物线型硬质合金钻头分为两种类型:普通抛物线型硬质合金钻头和宽刃抛物线型硬质合金钻头。 本文介绍普通抛物线型硬质合金钻头。
普通抛物线型硬质合金钻头的排屑槽型为抛物线,专门用于连续钻削加工长径比达5:1以上、材料硬度可达49HRC或更高的深孔。例如,直径为12.7mm的抛物线型钻头可成功加工出孔深达190mm的孔。由于具有较大的排屑空间,普通抛物线型硬质合金钻头可将切削刃处的切屑快速排出,同时可容许更多的切削液进入切削区,从而显著减小切削摩擦以及发生切屑焊死现象的可能性,此外还可减小加工时的功率消耗、扭矩载荷和切削冲击。
普通抛物线型硬质合金钻头的螺旋角为36°~38°,大于标准麻花钻的螺旋角(28°~30°)。螺旋角可表示钻头的“扭转”程度,螺旋角越大,钻头排屑速度越快。普通抛物线型硬质合金钻头适合深孔加工的另一特点是钻芯较厚(钻头的钻芯是指钻头排屑槽成形后未被磨削的中心部分)。标准麻花钻的钻芯部分约占整个成品钻头的20%,而抛物线型钻头的钻芯则可占到整个钻头的约40%。在深孔钻削中,较厚的钻芯可增加钻头的刚性,提高钻削加工的稳定性。抛物线型钻头的钻尖处开有槽口,因此可采用较大的钻芯直径,此外还可防止钻孔开始阶段容易发生的钻头移位现象。
(结束)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
抛物线型硬质合金钻头简介
- 分类:钨业知识
- 发布于 2015年11月20日
- 点击数:963
当机械加工工艺人员为某一特定的孔加工任务选择钻头时,首先需要考虑被加工孔的深度,被加工的孔越深,则加工过程中需要排出的切屑量越大,如果加工中产生的切屑不能及时、有效地排出,则可能阻塞钻头的排屑槽,从而延缓加工进程,并最终影响孔的加工质量。因此,有效排屑是成功完成任何材料的孔加工任务的关键因素。不同的孔加工任务需要选择最合适的钻头类型,这关系到钻头的长径比参数。一旦被加工孔的长径比大于4:1,标准麻花钻就很难将切屑顶离切削区并排出孔外,切屑很快会阻塞钻头排屑槽,通过退钻的方式会降低加工精度和刀具寿命。为了解决深孔加工难题,钻头制造商开发出了抛物线型硬质合金钻头。
抛物线型深硬质合金钻头在高硬度、高韧性材料的零件上加工深孔比普通硬质合金钻头比有很显著的优点。主要特性是钻背宽大幅度减少,增加了有效的容屑空间,30°~40°大螺旋角、130°~140°大顶角和大前角使切屑能较快排出,有利于冷却液进入,钻芯厚度0.3~0.6D(钻头直径)克服了硬质合金麻花钻头容易折断的缺陷;钨倒锥增量,有利深孔排屑;修磨横刃,可此用“十”字刃磨法,或“S”型刃磨法,自定心性能耗,横刃短,正前角切削轻快,轴向力小,可一次进刀加工出适当深度的孔,提高了工作效率。从切削实验情况来看,用Φ10mm钻头在高强钢(硬度HRC49)上的切削实验表明,它比传统钻头具有显著优越性,对于长径比很大的钻头,由于硬质合金棒制造收到限制,可采用“V”形结构的对戒,即头部是硬质合金,后半部分是钢件,既克服了合金棒制造受限的缺点,有降低了制造成本。
抛物线型硬质合金钻头已经在美国和欧洲的得到广泛运用。抛物线截形高速钢钻头在我国主要运用在汽车和发动机行业,我国只有少数厂家生产抛物线型整体硬质合金钻头。
(结束)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金导轨螺旋立铣刀 Ⅳ
- 分类:钨业知识
- 发布于 2015年11月20日
- 点击数:891
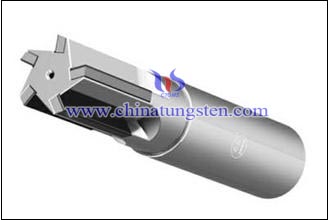
本文第3部分谈到硬质合金导轨螺旋立铣刀在实际生产中比同规格硬质合金立铣刀在耐用度、刀具寿命和生产效率方面都有大的提高。本部分继续说明硬质合金导轨螺旋立铣刀也适宜加工刚性差、高精度的工件和复合材料。
硬质合金导轨螺旋立铣刀,由于切削刃锋利,切削稳定,耐用度又高,所以也适宜加工一些刚性差、精度高的加工工艺困难的零件。如某个工件,其中三坐标测量仪器中的Y轴、Z轴及立柱都是薄壁框架铸件,使用普通硬质合金立铣刀加工时,因薄壁易振,铣削精度达不到图样要求。改用硬质合金导轨螺旋立铣刀,加工起来很轻松,而且检测精度合格。
螺旋立铣刀还能铣削复合材料,如有些仪器仪表厂的印刷线路板,此线路板的底板是玻璃层压板,上面覆盖着很薄的有色金属线路,铣印刷线路板的斜插口时,若用一般铣刀,会因切削力大造成金属线路与底板撕裂,而且刀具钝化很快,用硬质合金导轨螺旋立铣刀可以很顺利解决这个难题,工作质量稳定,刀具寿命长。
由此可见,改进后的螺旋立铣刀在CNC加工中心上,在精铣、半精铣上都发挥了独特长处,既可改变刀具结构与参数,也能进行粗铣,是一种性价比较高的刀具。
(结束。本文分为若干部分,这是第4部分,第3部分请参考:http://news.chinatungsten.com/cn/tungsten-information/80531-ti-10410)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
硬质合金钻头的加工稳定性
- 分类:钨业知识
- 发布于 2015年11月20日
- 点击数:1065
在实际的孔加工操作中,除了考虑钻孔精度要求外,选择硬质合金钻头时还需考虑加工机床的稳定性。机床稳定性对于硬质合金钻头的安全使用寿命和钻孔精度至关重要,因此需要仔细检验机床主轴、夹具及附件的工作状态。此外,还应考虑钻头自身的稳定性。
整体硬质合金钻头刚性最好,因此可达到很高的加工精度。而硬质合金可转位刀片钻头的结构稳定性较差,容易发生偏斜。这种钻头上安装了两片可转位刀片,其中内刀片用于加工孔的中心部分,外刀片则加工从内刀片至外径处的外缘部分。由于在加工初始阶段只有内刀片进入切削,钻头处于不稳定状态,极易引起钻体偏斜,且钻头越长,偏斜量越大。因此,在使用长度超过4D的硬质合金可转位刀片钻头进行钻削加工时,在开始钻进阶段时应适当减小进给量,进入稳定切削阶段后再将进给率提高到正常水平。
焊接式硬质合金钻头和可更换硬质合金齿冠钻头是由两条对称切削刃组成可自定心的几何刃型,这种具有高稳定性的切削刃设计使其在切入工件时不需要减小进给率,只有当钻头倾斜安装与工件表面成一定倾角切入时例外,此时建议在钻入、钻出时将进给率减小30%~50%。由于此类钻头的钢制钻体可产生微小变形,因此非常适合用于车床加工;而整体硬质合金钻头由于脆性较大,用于车床加工时较易折断,尤其当钻头定心状况不佳时更是如此。
(结束)
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号