
硬質合金鑽頭的鑽削步驟
- 分類:鎢的知識
- 發佈於:2015年10月19日
- 點擊數:370
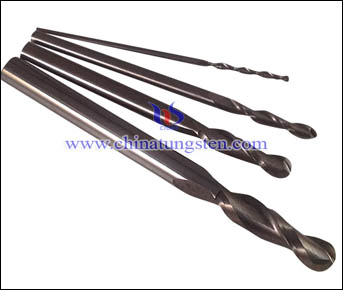
硬質合金鑽頭在加工工件時的鑽削步驟一般分為:
1、確定進給速度:進給速度一般是憑經驗,從數值上講一般0.08-0.12mm/轉,或者0.6-1.0mm/秒,進給速度是在鑽孔時比較關鍵的要素,不同的進給量可以形成不同的鐵屑,不同的的鐵屑會使排屑性能產生變化 。
2、定位:在需要鑽孔的位置中心鏨打一定位點或用合金針劃上“十”字線,以確保鑽孔位置的精度。注意,用中心鏨打定位點時,請確保中心鏨垂直於加工工件表面,以免影響切削料芯的順利排出。
3、開始鑽孔:請調好合適的轉速,開機前請確保鑽機磁座底部乾淨,先打開磁座開關再打開電機開關,電機運轉同時打開冷卻液開關,當鑽頭接觸鋼板時,先緩慢進給,鑽入約1-2mm後,再用正常速度進給。
4、鑽孔結束:關閉電機待主軸停止轉動後,用鐵鉤除去纏繞在鑽本體上的鐵屑,再繼續作業。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金鑽頭工作部的結構
- 分類:鎢的知識
- 發佈於:2015年10月19日
- 點擊數:298
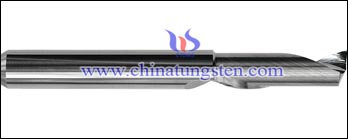
硬質合金鑽頭進行切削作用的是它的頭部,它的切削刃部分和橫刃作為刀具在起作用。為使切削部分的圓錐面不碰到工件而帶有後角,後角的值,要根據工件材料適當加以選擇。
1、橫刃:橫刃部分的鋒利性很差。大直徑的鑽頭鑽心作得比較粗,橫刃也就大,另外,經橫刃修磨得鑽頭在重磨時,橫刃又會變大。為增加鋒利性,或恢復與修磨初期相同得鋒利性,需要進行橫刃修磨。
2、切削刃(刃帶):在已加工過的孔壁內進行導向,而使加工可以正確地進行。但這種場合若與孔壁的摩擦大時,鑽頭會過熱,動力的消耗也會過大。所以,通常從鑽頭的頭部向著柄部帶有極小的錐度,把它叫做倒錐,大約每 100 毫米為 0. 04 ~ 00.1 毫米左右。
3、螺旋槽:是為排出切屑而設置的,它的大小應該使切屑順利地排出,並應帶有螺旋角。其溝槽的螺旋角,應工件的材料的種類不同而異。對硬的材料,角度要小,對軟的材料,角度要大。加工鋼鐵用的普通鑽頭,螺旋角大約為 30 度。
4、鑽頭的頂角:硬質合金鑽頭的頂角小時,雖然切入工件比較容易,但是它的缺點是由於切削刃變長,所需的動力增加,以及切削刃的前角減小,壽命縮短。因此,頂部尖的鑽頭用在軟質材料的孔加工中。通常對一般鋼鐵材料,頂角用 120 度左右。 (結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
電極用鎢銅材料
- 分類:鎢的知識
- 發佈於:2015年10月16日
- 點擊數:312
隨著相關模具精度要求的日益提高以及許多難以加工材料用量的不斷增多,將鎢銅材料應用於電極領域已是大勢所趨。採用鎢銅合金作為電極材料,不僅僅可以使加工的模具及部件精度更高、電極損耗率降低、材料的去除率升高、整體加工效率提升,並且一次性即可完成相關產品的粗加工和精加工。目前,在電火花加工(Electrical discharge machining,EDM)領域所使用的鎢銅電極材料已經成為了鎢銅材料最主要的應用領域之一。據不完全統計,日本1994年電極用無痛兩已達到了19.6t,相當於鎢銅合金年消耗總量74.5t的四分之一。
這就使得對鎢銅合金電極材料提出了相應更高的要求,不僅僅需要滿足高導電性、有效蝕除金屬、電極損耗小、易於成型加工,並且還要求:
1.在具有良好的導熱導電性的前提下,還應具備盡可能好的抗電火花腐蝕作用。
2.採用常規電觸頭制取方法難以達到相應要求,鎢銅電極材料還應具有材質均勻性和緻密性。
3.根據所加工的模具和製品要求需要形狀各異的鎢銅電極,形狀多且複雜,需求量又相對較小,這也是目前鎢銅電極材料面臨的一個難題。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢銅合金電極相關性能
- 分類:鎢的知識
- 發佈於:2015年10月16日
- 點擊數:304
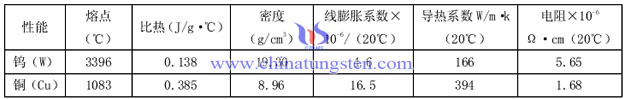
鎢與銅單質金屬的物理性能
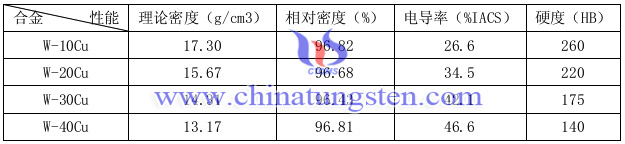
鎢銅合金電極綜合性能(G38320-87)
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
S型硬質合金鑽頭的特點
- 分類:鎢的知識
- 發佈於:2015年10月16日
- 點擊數:378
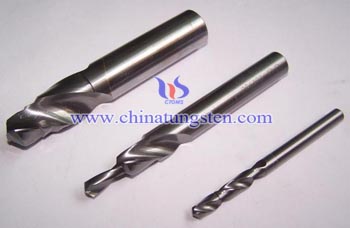
S型硬質合金鑽頭因其擁有S刃鑽尖得名,S刃鑽尖也稱為溫斯陸鑽尖,從端面投影看,其橫刃為S形。從正面投影可看到鑽尖中部略鼓,呈抛物線冠狀。由於S刃鑽尖為曲線刃,鑽尖進入切削的暫態與工件為點接觸,因而自定心性及穩定性均優於普通麻花鑽,軸向力降低,切削性能改善,鑽頭壽命延長,被加工孔品質顯著提高,孔的位置精度和機和精度令人滿意,鑽削進給量和進給速度進一步提高。
S型硬質合金鑽頭瑞典Sandvik稱為Delta-C鑽頭,直徑為Φ3~12.7mm;日本井田株式會社稱為Diget鑽頭;德國Hertel稱為SE鑽頭,直徑範圍為Φ3~20mm.這種鑽頭的特點是經過修磨使得橫刃縮短,軸向力減少50%;鑽芯附近前角為正值,因此切削鋒利;槽形為抛物線型,芯厚度大,剛性強;有兩個噴油冷卻孔,冷卻條件好;圓弧形切削刃和排屑槽形佈置合理,便於切屑斷裂成小塊順利排出.適於加工難加工材料,高溫合金,鉻鎳鐵合金(Inconel合金)材料等.一般常用鑽孔深度為3.5D.這種鑽頭加工精度為IT9,粗糙度為Ra1~2μm.使用時應保持鑽頭中心與機床主軸同心度不得大於0.03μm.由於速度比較高,產生熱量大,應充分冷卻.(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格

