
鎢銅電極混合粉末直接燒結法(三)
- 分類:鎢的知識
- 發佈於:2015年10月26日
- 點擊數:293
而與機械合金化法相比,共還原法是將鎢和銅的氧化物或鹽類混合物經過簡單球磨細化,或者採用鹽類的混合溶液獲得超細或納米晶的鎢銅化合物的混合粉,然後在還原性的氫氣H2中還原得到超細或納米晶的鎢銅混合粉。混合好的粉末經壓制成型並燒結後可以獲得組織均勻、細晶、高密度的鎢銅材料。這種方法可以採取不同的原始材料以及不同的處理方法和條件,並且不會引入其他雜質,可以進行大批量生產,有著較為廣泛的應用前景。
二、成型工藝
目前對於超細或納米及材料主要的成型工藝是模壓成型,對於金屬注射成型(Metal Injection Molding, 簡稱MIM)的研究也在日益增加。相關研究人員研究鎢銅W-30Cu納米複合材料的“T”型試樣的注射成型參數及成型後的脫脂工藝,從而得到表面品質良好、形狀規則,粉末載重量為45%-50%的型坯,直接燒結可得到相對密度高於96%的鎢銅W-Cu合金電極。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢銅電極混合粉末直接燒結法(二)
- 分類:鎢的知識
- 發佈於:2015年10月26日
- 點擊數:363
機械合金化粉末並非像金屬或合金熔鑄後形成的合金材料那樣,各組元之間充分達到原子間結合,形成均勻的固溶體或化合物。在大多數情況下,在有限的球磨時間內僅僅使各組元在那些相接觸的點、線和麵上達到或趨近原子級距離,並且最終得到的只是各組元分佈十分均勻的混合物或複合物。當球磨時間非常長時,在某些體系中也可通過固態擴散,使各組元達到原子間結合而形成合金或化合物。
其基本原理是在球磨初期,反復地擠壓變形,經過破碎、焊合、再擠壓,形成層狀的複合顆粒。複合顆粒在球磨機械力的不斷作用下,產生新生原子面,層狀結構不斷細化。在機械合金化過程中,層狀結構的形成標誌著元素間合金化的開始,層片間距的減小縮短了固態原子間的擴散路徑,使鎢銅元素間合金化過程加速。球磨過程中,粉末越硬,回復過程越難進行,球磨所能達到的晶粒度越小。並且,材料硬度越高,位錯滑移難以進行,晶格中的位元錯密度越大,這些又為合金化的進行提供了快擴散通道,使合金化過程進一步加快。
在MA過程中,利用金屬球對粉末體的碰撞而使粉末晶塊細化,從而得到納米晶的預合金混合粉末。採用機械合金化可以製備20nm以下的納米複合粉末。得到的納米晶鎢銅混合粉可以在較低溫度下直接燒結制取高密度、組織均勻的所需成分的鎢銅材料,其晶粒為幾百納米到幾個微米的數量級。這種方法目前最大的缺點是生產效率低以及長時間球磨過程中會帶入較多雜質而影響產品的最終性能。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
無橫刃焊接式硬質合金鑽頭
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:340
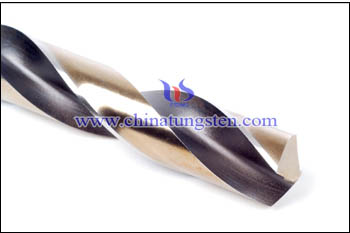
目前,絕大部分鑽孔刀具(少量 特殊用途的例外)是用高速鋼製成,如麻花鑽。高速鋼麻花鑽在技術上是成功的,且長期以來得到廣泛應用。但是,這種刀具的切削速度受到很大限制。用高速鋼鑽頭進行鑽削加工時,其經濟性很差(經濟性同用高速鋼車刀和銑刀時一樣)。這對提高生產率帶來了一些困難。可提高生產率的硬質合金鑽頭用得尚少。這種刀具尚出現一些排屑問題,因而不能採用大進給量。由日本研製的New Point無橫刃的鑽頭克服了這些困難,並且取代了普通的高速鋼鑽頭。
這種由日本某金屬株式會社,某金屬株式會社生產的無橫刃焊接式硬質合金鑽頭也被稱為新鑽尖鑽頭的產品,規格為Φ9.5~30.5mm,用於加工孔深小於5D的孔。該鑽頭的特點是:軸向力小,生產率為高速鋼鑽頭的5~10倍,切削速度為高速鋼的6倍,進給量為1.5倍,孔的擴大量不超過40μm。進給量大於0.2mm/r時,切屑更為細小。
以新鑽尖鑽頭與其他鑲硬質合金刀片鑽頭作比較,能觀察出當工件硬度增加時,新鑽尖鑽頭的平均軸向推力和主軸功率方面比其他鑲硬質合金刀片鑽頭增加較小,工件硬度從66HRB增加到104HRB時,新鑽尖鑽頭的平均軸向推力增加了25%,而其他鑲硬質合金刀片鑽頭軸向推力則要增加63%~97%。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
強力硬質合金鑽頭簡介
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:328
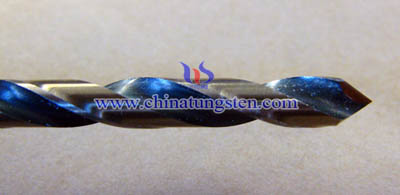
日本某电气株式会社和某金属株式会社均生产这种钻头,前者称为マルチ钻头,后者称为リツチカド钻头。規格為Φ4~18mm。分為標準型與短型兩種,標準型適於加工深度為3D~4D的孔,短型適於加工深度為1.5D的孔。該鑽頭可補充可轉位與焊接式鑽頭之間的空檔,代替高速鋼麻花鑽。
鑽頭強度取決於芯厚與溝背比。標準麻花鑽的芯厚為直徑的15%~23%,溝背比為(1~1.3):1,而強力鑽頭的芯厚為直徑的30%,溝背比為0.5:1,因此,使截面積增加了約30%,抗彎強度、扭轉強度也相應地提高了約2倍。此外,由於控制橫刃,鑽頭的橫刃幾乎為零,中心部分有前角。為了進一步減少切削力,把切削刃做成圓弧刃,徑向前角為正值,而扭矩幾乎不變。採用圓弧切削刃與鑽頭溝槽位置配合很好,使切屑成小圓弧形狀,容易折斷,排屑流暢,但必須採用耐磨性和強度都比較高的硬質合金材料。
這種鑽頭生產率為高速鋼麻花鑽的3~5倍。直徑越小,提高幅度越大,而直徑小於Φ16mm時,效果更顯著。但切削刃對稱性應嚴格控制在0.02mm,孔加工精度為;擴張量不大於30 m,表面粗糙度對於鋼和鑄鐵為Ra25~40 m,壽命比高速鋼鑽頭提高10倍。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢銅電極混合粉末直接燒結法
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:299
隨著納米材料科技的飛速發展,粉末的粒徑越小,燒結溫度就越低,從而越容易實現產品的緻密化。採用超細或納米鎢銅混合粉可以在較低溫度下直接燒結制得緻密度較高的鎢銅材料,所以他也成為了目前鎢銅材料制取工藝的一個新的研究方向。鎢銅電極混合粉末直接燒結法一般工藝為:鎢W和銅Cu的混合粉末+成型劑→成型→脫脂→燒結→後處理。而相關學者的研究方向也就是從以下幾個方面入手,即超細及納米混合粉末的製備、成型工藝研究、燒結工藝研究。
一、粉末的製備
目前研究的熱點在於如何製備超細(或納米)鎢銅混合粉末,而粉末的制取方法有許多,其中研究較多的是機械合金化法和共還原法。機械合金化(Mechanical Alloying, 簡稱MA),是由20世紀70年代美國人所發明的一種制粉技術,它是將W、Cu等元素粉末在攪拌、行星或轉子高能球磨機中進行高能球磨,金屬或合金粉末在高能球磨機中通過粉末顆粒與磨球之間長時間激烈地衝擊、碰撞,使粉末顆粒反復產生冷焊、斷裂,導致粉末顆粒中原子擴散,從而獲得和進化粉末,球磨過程中採用惰性氣體保護,以防止粉末被氧化。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格





