
鎢銅電極熔滲法(六)
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:307
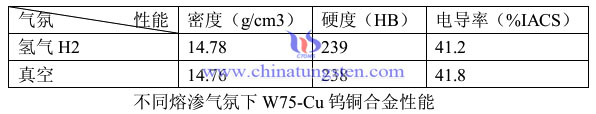
而熔滲氣氛一般採用還原氣氛,有實驗將鎢銅材料置於氫氣H2中進行熔滲,利用氫氣H2的還原性將鎢骨架中存在的氧化物還原,提高銅液對鎢骨架的潤濕效果以及使其充分滲入到骨架微孔隙中,提高鎢銅電極的緻密性。而相反,若採用氧化性氣氛及滲碳氛圍,熔滲後的鎢銅電極材料孔隙度過高,材料緻密性以及各項性能也較差。
對後處理研究包括複壓、熱鍛、熱壓、熱等靜壓等等。對熔滲後的鎢銅電極進行熱等靜壓(Hot Isostatic Pressing, HIP)後,可以有效消除工件中的疏鬆、縮孔以及熔滲缺陷等問題。以W60-Cu鎢銅電極為例,經HIP後的密度從12.7-12.8g/cm3提高到13.2-13.3g/cm3,硬度由50-70HRB提高到80HRB,抗彎強度由550-750MPa提高到1000MPa,電導率可達60IACS%以上。
國外學者通過冷軋對熔滲後的鎢銅電極材料進行加工,研究其變形程度對材料性能的影響,其中的含銅品質分數分別為20%、30%、40%。結果表明,隨著變形程度增大,材料的硬度和強度提高,用冷壓燒結製備方坯,在採用冷鍛、冷拔可以製成絲材,每次加工中間要進行適當退火,這種方法所製備的鎢銅材料具有完全的組織緻密性和優良的機械性能。
總的來說,用熔滲法製備的鎢銅電極材料有緻密度高、導電導熱性能良好等優點。但是也存在一定的缺陷,如複雜形狀不易加工、銅凝固相粗大分佈不均、高溫燒結鎢顆粒聚集長大形成不均勻組織、熔滲後要進行機加工去除多餘金屬銅使得成本提高。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
S刃型硬質合金鑽頭修磨技術的應用實例
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:330
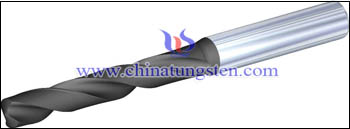
S刃型硬質合金鑽頭因為能有效解決鑽尖的負前角切削和直線接觸方式定心性能差的問題,因而在工業機械加工中的使用已經較為普遍,應用實例很多,我們將S刃鑽尖硬質合金鑽頭修磨技術應用於發動機連杆小頭孔的加工中,取得了良好效果。
工藝設計:20序:鑽孔Ø17+0.07mm,機床轉數:200r/min,切削速度10.68mm/min,走刀量0.45mm/r。鉸孔Ø17.5+0.05mm。 用Ø17mm普通麻花鑽鑽孔時,由於鑽頭自定心性能及鑽削穩定性差,鑽出的孔徑經常達到或超過Ø17.5mm,致使產品報廢,操作者只好手工修磨鑽尖,但修磨品質很不穩定。 我們將鑽頭修磨成頂角118°、軸向後角7°、圓周後角6°的低冠大S刃鑽尖,S刃半徑為1.5mm,兩半圓連線長度為0.5mm,並在橫刃處用80°圓錐砂輪開出兩槽,使冠狀前角大於或等於零,這樣既可保證刀具主切削刃所需強度,又避免了負前角切削產生的擠壓現象,減小了鑽削軸向力,改善了切削性能。加工實踐證明,使用該鑽頭不僅有效控制了孔的幾何精度,而且生產效率顯著提高,廢品率大大下降。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
S刃型硬質合金鑽頭的修磨
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:333
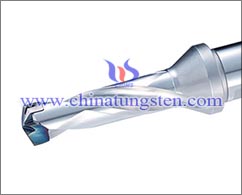
S刃型硬質合金鑽頭的修磨難度大,因為S刃鑽尖形狀複雜,很難用手工或普通鑽頭磨床修磨出理想的刃形,一般需要使用具有特殊凸輪機構的鑽頭磨床或數控磨床才能實現精確修磨。
將被修磨鑽頭水平裝夾於A軸,修磨時錐形砂輪與刀具切削刃接觸後,B軸在XZ平面內轉動,A軸聯動(按後刀面螺旋升程要求旋轉);同時,砂輪相對於刀具在Y軸方向下降,形成螺旋後刀面和S形橫刃。
鑽尖的冠狀高由圓錐砂輪(錐度為30°~60°)修磨出的圓弧大小以及螺旋面的升程率決定,升程率增大時冠狀高減小,圓弧越大冠狀凸起越高。此外,冠狀高及S曲線的半徑與鑽芯厚度直接相關。 修磨低冠S刃鑽尖時,為改善切削性能,可用75°角砂輪在鑽尖處開出兩個小槽,並使其角度與S兩半圓間的連線基本平行,這樣既可保持主切削刃的強度,又可減小S刃中部產生的負前角,使冠狀抛物線中部刀刃的前角等於零或小於零(r≥0)。 與普通麻花鑽一樣,S刃鑽尖的頂角也非常重要,鑽尖頂角修磨範圍一般在90°~135°之間。 (結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢銅電極熔滲法(五)
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:306
多孔鎢骨架的燒結工藝也是鎢銅電極熔滲法中一個關鍵的要素。相關研究學者對燒結工藝以及參數展開了較為細緻的研究,其中包括燒結溫度、保溫時間、升/降溫速率、燒結氣氛、含氣體總量等等。燒結溫度主要是根據鎢粉粒度的大小、粒度分佈和壓制密度等因素來選擇的。相關實驗表明,當鎢粉粒度為5-9μm,預燒溫度為1000℃,熔滲溫度為1350℃時,可獲得較好的鎢銅電極材料。而另一個實驗中,研究人員重點研究了在氮氣N2氣氛下燒結製造的鎢銅高壓開關觸頭材料,發現在氮氣N2氣氛中所燒結的鎢銅電極觸頭材料結合面無氧化、無碳化且無雜質析出,材料的組織均勻緻密,鎢粉顆粒大小分佈均勻且被Cu均勻包覆。
對熔滲工藝機理的研究相對較少,一般熔滲分析都是定性的分析各種工藝參數,如溫度、時間、氣氛等等。熔滲機理以鎢銅材料來說,是指銅液潤濕多孔鎢骨架基體,在毛細管力的作用下,銅液沿著顆粒間隙流動並填充多孔鎢骨架孔隙。熔滲溫度的選擇也相當重要,需保證熔滲金屬在該溫度下具有較小的年度和較高的表面張力,能夠迅速填充孔隙。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢銅電極熔滲法(四)
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:313
以目前的技術研發情況來說,鎢骨架成型的方法主要包括模壓成型、擠壓成型以及注射成型等方法。對於模壓成型來說,壓制的壓力、速度、保壓時間等都會對壓坯品質產生影響,而壓坯品質的好壞直接影響到最終產品的性能。研究人員對鎢銅電極的壓制過程進行了分析,其經過資料的分析認為壓制力的大小與鎢銅合金成分、含鎢量、誘導銅的量、粉料粒徑的搭配、壓坯的高徑比以及成型劑、脫模劑等有關。在保證壓坯密度的前提下,適當延長壓制時間,可進一步減小壓模脫出後的彈性後效。
而擠壓成型可查閱的文獻並不多,有人採用石蠟作為增塑劑,研究了材料的選擇、摻蠟量、摻蠟工藝、預壓以及擠壓成型溫度、脫蠟與預燒工藝對鎢骨架的擠壓成型工藝的影響,其認為擠壓法製造的鎢骨架對於直徑小於8mm及其他小面積截面形狀的鎢銅合金具有一定優勢,且當鎢骨架含鎢量約為70%-90%時,熔滲性良好,各項性能均較為穩定。
相比之下,注射成型技術的使用相對較為廣泛,其是將鎢粉通過注射成型製成一定形狀的多孔鎢坯,然後經過燒結和熔滲得到相應的材料。相關研究人員採用注射成型技術製備的鎢骨架,研究了含銅品質分數分別為10%、15%、20%的鎢坯的注射成型,獲得了較好的效果。其將預先製備鎢骨架經900℃預燒後,在1500℃熔滲90-120min,得到了密度為99.2%,橫向斷裂強度為1500MPa的複合材料,各項性能優良。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格





