
石油鑽井用磨料射流硬質合金噴嘴(二)
- 分類:鎢的知識
- 發佈於:2015年9月07日
- 點擊數:296
由於噴嘴內部固液兩相流與內壁材料之間複雜的相互作用,其噴嘴失效形式也難以用單一的磨損機理簡單地進行解釋。但絕大數學者和研究人員認為沖蝕磨損是其中一種最為主要的磨損機制。根據壓痕理論分析,材料硬度遠大於材料韌性對噴嘴抗蟲是性能的影響。在足夠高的斷裂韌性前提下,提高噴嘴材料的硬度能大幅度減少並改善沖蝕磨損的情況。硬質合金材料由於其自身高硬度、高韌性且耐磨性能優良的特點被廣泛應用於製備耐磨噴嘴類零件。
此外,隨著納米材料研究的發展,超級晶粒硬質合金的製備也成為相關人士關注的焦點。細化晶粒也是用來提高材料強度以及韌性所採取的常用方法之一。有實驗表明,減小WC-Co硬質合金中WC晶粒的尺寸可在不降低韌性的情況下進一步提升硬度。因此,組織均勻的細晶粒硬質合金可以在一定程度上提升噴嘴的使用壽命。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
石油鑽井用磨料射流硬質合金噴嘴
- 分類:鎢的知識
- 發佈於:2015年9月07日
- 點擊數:292
高壓磨料射流主要是以高壓水射流作為載體,再加入一定數量的磨料粒子來大幅度增加射流的衝擊力和對岩層的磨削速度。目前石油鑽井開採技術常使用高壓磨料射流硬質合金噴嘴進行深源油藏和邊緣油藏的開採,是很有應用前景的一種高壓射流技術。而硬質合金噴嘴是高壓磨料射流設備中不可缺少的關鍵零部件之一,是形成射流工況的直接元件。此外,石油鑽井行業通常是在高圍壓的環境下進行工作,噴嘴在使用時由於受到高速磨料以及岩屑的衝擊磨損會較為嚴重,其壽命通常只有幾十個小時甚至更低,更換噴嘴的一旦過頻,成本也就相應升高。與此同時,為了保證磨料射流的鑽孔效率,通常一個鑽頭上會同時分佈多個噴嘴。但是,這樣一來,只要其中一個噴嘴失效,將會導致射流壓力的驟降,從而影響了整個工作的效率,所以噴嘴的材料與組織結構均勻穩定就顯得相當重要了。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金噴嘴冷等靜壓技術(五)
- 分類:鎢的知識
- 發佈於:2015年9月07日
- 點擊數:318
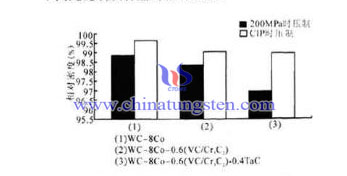
對比三種不同配比的經冷等靜壓處理和模壓成型的硬質合金噴嘴的相對密度,可得到如下冷等靜壓工藝對合金相對密度的影響圖。從圖中不難發現經冷等靜壓處理的三種不同成分的壓坯經真空燒結後硬質合金的相對密度均高於未經冷等靜壓處理的壓坯。其中經冷等靜壓技術處理後的WC-8Co壓坯真空燒結的相對密度最大。然而,經冷等靜壓處理後的WC-8Co-0.6(VC/Cr3C2)-0.4TaC壓坯真空燒結的相對密度較低。
其中主要的原因是,前者未加入晶體長大抑制劑,液相燒結時Co相對WC的潤濕性好,有利於緻密化,而相對添加了抑制劑的合金,WC在粘結相中的溶解度下降,降低粘結相對WC的親和力,Co相對WC的潤濕性下降,從而對硬質合金的緻密化過程不利。相關學者認為,壓坯中聚集的成型劑在脫蠟後留下的孔洞通過其後的真空燒結工藝並不能有效除去。而冷等靜壓處理過程使得壓坯密度增大,顆粒間的間距縮小,達到液相燒結溫度時,Co在液相遷移壓的作用下,填充了孔隙,使硬質合金更加緻密化,具有高的相對密度。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金鑽頭選用的關鍵因素Ⅱ
- 分類:鎢的知識
- 發佈於:2015年9月07日
- 點擊數:261
(3)排屑與冷卻液
排屑是鑽削加工中不容輕忽的問題。事實上,鑽削加工中碰著最多的問題就是排屑不暢(加工低碳鋼工件時尤其如此),且無論使用何種鑽頭均無法回避這一問題。加工車間經常採用外部注入冷卻液的方法輔助排屑,但這種方法只有在被加工孔深小於孔徑以及減小切削參數的情形下才有用。此外,必需選用與鑽頭直徑相匹配、合適的冷卻液種類、流量和壓力。對於沒有安裝主軸內冷卻系統的機床,則應使用冷卻液導管。被加工的孔越深,排屑就越困難,需要的冷卻液壓力也越大,如冷卻液流量不足,則需要減小加工進給量。
(4)每孔加工成本
生產率和每孔加工成本是影響鑽孔加工最重要的成分。為提高生產率,鑽頭製造商正致力於研究可集成多種操作工序的加工方法,並開發可實現高進給、高轉速加工的鑽削刀具。最新開發的可改換硬質合金齒冠鑽頭具有優異的加工經濟性。鑽頭磨損後,用戶不必改換整個鑽體,只需改換硬質合金齒冠即可,其採辦費用只相當於焊接式或整體硬質合金鑽頭重磨一次的費用。硬質合金齒冠改換精度極高,加工車間可用一支鑽體配備多個齒冠,以加工分歧孔徑尺寸的孔。這種模組化的鑽削系統可削減直徑12~20mm鑽頭的編目費用,同時還可節約對焊接式或整體硬質合金鑽頭進行重磨時需要的備份刀具費用。
合金鑽頭的選擇對生產率以及鑽削加工成本有很大的影響。根據實際加工情況正確的選擇合金鑽頭是鑽削加工中的重中之重。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金鑽頭選用的關鍵因素Ⅰ
- 分類:鎢的知識
- 發佈於:2015年9月07日
- 點擊數:281
(1)加工精度
選用硬質合金鑽頭時,首先需要考慮鑽削加工的尺寸精度要求。一般來說,被加工孔徑越小,其公差也越小。鑽頭製造商是按照被加工孔的名義直徑尺寸對鑽頭進行分類。在上述四種類型的硬質合金鑽頭中,整體硬質合金鑽頭的加工精度最高(φ10mm整體硬質合金鑽頭的加工誤差為0~0.03mm),是以它是加工高精度孔的最佳選擇;焊接式硬質合金鑽頭或可改換硬質合金齒冠鑽頭的公差規模為0~0.07mm, 適合一般精度要求的孔加工;安裝硬質合金可轉位刀片的鑽頭適合重載粗加工,雖然加工成本凡是低於其他幾種鑽頭,但其加工精度比較低,公差規模為0~0.3mm(取決於鑽頭的長徑比),一般用於精度要求不高的孔加工,或者在加工孔的基礎上換裝鏜刀片完成孔的精加工。
(2)加工穩定性
除了考慮鑽孔精度要求外,選擇鑽頭時還需考慮機床的穩定性。機床穩定性對於鑽頭的使用壽命和鑽孔精度至關重要,加工前需對機床主軸、夾具及附件的工作狀況進行確認。此外,還應考慮鑽頭自身的穩定性。例如,整體硬質合金鑽頭剛性最好,可達到很高的加工精度。而硬質合金可轉位元刀片鑽頭的結構穩定性較差,加工中易發生偏斜。這種鑽頭上安裝了兩片可轉位刀片,其中內刀片用於加工孔的中心部門,外刀片則加工從內刀片至外徑處的外緣部分。因為在加工初始階段只有內刀片進入切削,鑽頭處於不不變狀況,極易引起鑽體偏斜,且鑽頭越長,偏斜量越大。所以,在使用長度跨越4D的硬質合金可轉位刀片鑽頭進行鑽削加工時,在最先鑽進階段時應適當減小進給量,進入不變切削階段後再將進給率提高到正常水準。焊接式硬質合金鑽頭和可改換硬質合金齒冠鑽頭是由兩條對稱切削刃構成可自定心的幾何刃型,這種具有高穩定性的切削刃設計使其在切入工件時不需要減小進給率,只有當鑽頭傾斜安裝與工件概況成必然傾角切入時破例。此時建議在鑽入、鑽出時將進給率減小30%~50%。因為此類鑽頭的鋼制鑽體可發生微小變形,所以很是適合用於車床加工;而整體硬質合金鑽頭因為脆性較大,用於車床加工時較易折斷,尤其當鑽頭定心狀況欠安時更是如此。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格