硬質合金鑽頭的孔加工精度
- 分類:鎢的知識
- 發佈於:2015年11月20日
- 點擊數:380
孔加工、尤其是精密孔加工,常常成為生產中的關鍵。影響孔加工精度的因素很多,從全面品質 管理觀點來考慮,它是由機床(包括夾具)、工件毛坯或材料、加工方法、測量和操作者五大因素決定的。
在機械加工中,有時會面對一些位置精度及同軸度要求極高的零件。這類零件的孔加工精度受機床自身精度、裝夾定位誤差、被加工材料及加工刀具等多種因素的影響而難以滿足設計要求。一般來講,位置精度要求公差小於0.03mm,同軸度要求公差小於0.03mm的零件,均屬於形位元精度要求極高的零件。在加工時若不能及時排除上述各種因素的影響,加工品質則無法保證。
硬質合金鑽頭分為整體硬質合金鑽頭、硬質合金可轉位刀片鑽頭、焊接式硬質合金鑽頭和可更換硬質合金齒冠鑽頭。選用硬質合金鑽頭時,首先需要考慮鑽削加工的尺寸精度要求。一般來說,被加工孔徑越小,其公差也越小。因此,鑽頭製造商通常根據被加工孔的名義直徑尺寸對鑽頭進行分類。在上述四種類型的硬質合金鑽頭中,整體硬質合金鑽頭的加工精度最高(φ10mm整體硬質合金鑽頭的公差範圍為0~0.03mm),因此它是加工高精度孔的最佳選擇;焊接式硬質合金鑽頭或可更換硬質合金齒冠鑽頭的公差範圍為0~0.07mm,比較適合一般精度要求的孔加工;安裝硬質合金可轉位刀片的鑽頭比較適合重載粗加工,雖然它的加工成本通常低於其他幾種鑽頭,但其加工精度也比較低,公差範圍為0~0.3mm(取決於鑽頭的長徑比),因此它一般用於精度要求不高的孔加工,或者通過換裝鏜刀片完成孔的精加工。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


表面活性劑A用量對仲鎢酸銨粒度的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:329
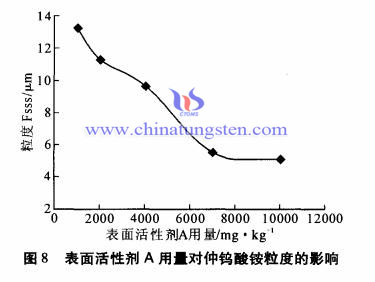
表面活性劑A用量對仲鎢酸銨粒度的影響
由上述試驗結果可知,當表面活性劑A用量為1000mg/kg時,晶體粒度為13.2,晶粒度還不夠細,需繼續增加表面活性劑A的用量,選擇用量為2000、4000、7000、10000mg/kg進行試驗,結果見圖8
由圖8可知,隨表面活性劑A用量的增加,晶體的生長速率減慢,APT粒度有較大幅度減小,但增加到約7000mg/kg後其粒度變化很小。試驗結果表明,表面活性劑A用量在7000~10000mg/kg範圍內APT粒度可達5。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
表面活性劑A加入時間對仲鎢酸銨粒度的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:307
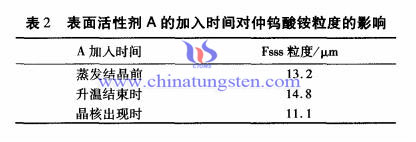
考察加入時間對粒度的影響,可對比瞭解表面活性劑A對APT生長期抑制作用的效果。結果見表2。
由表2可知,晶核出現時刻加入表面活性劑A對減小晶體生長速率,抑制晶體生長,降低APT粒度的效果比蒸發結晶前加入明顯,即抑制晶體生長作用明顯,但會導致晶體形貌不一致,粒度極不均勻,升溫結束時加入對粒度降低不明顯,因為高溫時表面活性劑A可能會有一定程度的揮發,使作用降低。而晶核出現時加入雖然溫度也較高,但此刻由於溶液中已有晶核產生,晶核會對其產生較強的吸附力而揮發較少。所以選擇在蒸發結晶前加入表面活性劑A為宜。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
表面活性劑種類對仲鎢酸銨粒度的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:341
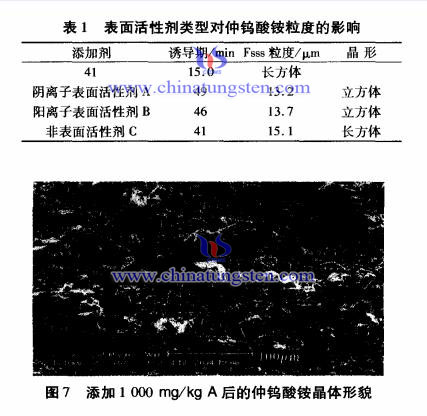
表面活性劑種類對仲鎢酸銨粒度的影響
選用3種不同類型的添加劑分別進行試驗,陰離子表面活性劑A、陽離子表面活性劑B和非表面活性劑C,添加量均為1000mg/kg。結晶溫度45℃,攪拌200r/min,鎢酸銨溶液濃度為272gWO/L,將添加劑加入鎢酸銨溶液經充分攪拌均勻後再進行蒸發。結果見表1
由表1可看出,陰離子表面活性劑A和陽離子表面活性劑B都能使成核誘導期明顯增加並抑制晶體的生長,(結晶誘導期即溶液pH=8為晶核出現的時間)使APT粒度變細。但陰離子表面活性劑A對降低仲鎢酸銨粒度的效果更明顯。添加陰離子表面活性劑A後仲鎢酸銨晶體形貌較好,粒度比較均勻(見圖7)。這種表面活性劑導致晶體形貌的改變可能是由於表面活性劑優先吸附在APT的特定晶面上,使該晶面的生長受到抑制,從而導致晶體的形貌發生改變。
比較圖3和圖7中仲鎢酸銨的晶體形貌可知,不加添加劑結晶的APT為針狀條形,添加陰離子表面活性劑A後結晶的APT主要為立方體形。這是因為,早期生成的APT晶粒為針狀條形,其兩端由於生長較快而表面粗糙(由圖7電鏡照片可看出),特別容易吸附陰離子表面活性劑A,因此使兩端的生長受到較大的抑制。隨著結晶過程的進行,APT晶粒逐漸由初期的針狀條形轉變為近立方體形。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
攪拌強度對仲鎢酸銨粒度的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:336
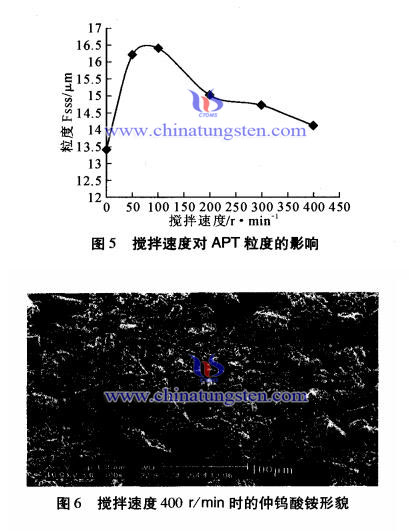
鎢酸銨濃度272gWO/L,結晶溫度為45℃,選擇攪拌速度為400r/min、300r/min、200r/min、100r/min、50r/min、0r/min。結果見圖5。
試驗表明,在0~70r/min範圍內,粒度隨攪拌的加強而增大,當為50r/min時仍有輕微的團聚。攪拌能增加固體與液體間的相對運動速率,從而加
快晶粒的長大速率,晶粒度增加。當攪拌轉速增加到一定程度後(大於70r/min),晶體粒度開始變細。這是因為轉速增加,晶體生產速率由擴散控制轉為
表面反應控制,液流沖刷和顆粒碰撞造成二次成核增多,成核速率升高,晶粒度變細。所以攪拌既可阻止聚集體的生成,又可使晶體破碎和二次成核加劇,影響仲鎢酸銨的均一性。200r/min後曲線趨於平緩,粒度變化不大,但在400r/min時,粒度明顯下降,晶體破碎現象嚴重(見圖6)。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
鎢酸銨溶液濃度對仲鎢酸銨粒度的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:270
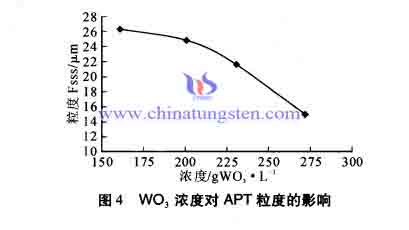
鎢酸銨溶液濃度對仲鎢酸銨粒度的影響
選擇鎢酸銨濃度272~160gWO3/L,結晶溫度為45℃,攪拌速度為200/min進行濃度試驗。結果見圖4。
APT的粒度隨溶液中WO濃度的升高而減小。這主要是因為溶液中WO濃度較高時,過飽和度大,晶核形成速度快,由於晶粒數量多,單粒晶體長大速度相對較慢,結晶顆粒不易長大,得到的晶體較細。本實驗選擇鎢酸銨溶液濃度為272gWO3/L。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
結晶溫度對仲鎢酸銨粒度和形貌的影響
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:273
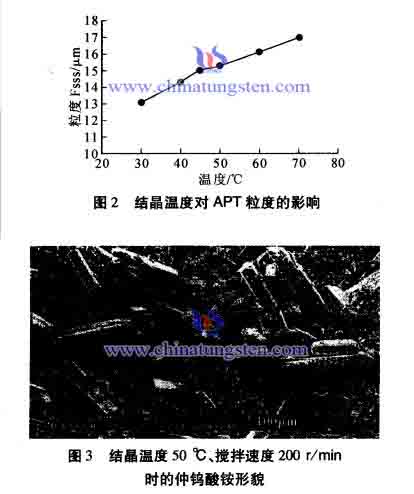
以初始濃度為272gWO/L鎢酸銨溶液,在攪拌速度200r/min下,結晶溫度分別為70℃、60℃、50℃、45℃、30℃做溫度影響試驗。結果見圖2。
由圖2可知,隨著溫度的升高,晶體粒徑逐漸增大。在溫度低於50℃下結晶,得到細小針狀仲鎢酸銨結晶;在溫度高於50℃下結晶,得到大顆粒片狀仲鎢酸銨結晶。在50℃和45℃結晶時的晶粒度相差不大,因為50℃時的晶形有兩種,片狀和針狀(見圖3),片狀少量。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導軌螺旋立銑刀 Ⅲ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:325
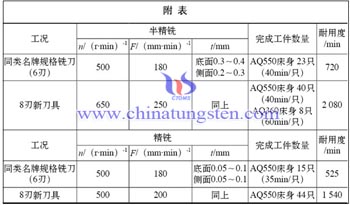
本文第2部分談到硬質合金導軌螺旋立銑刀是在標準螺旋立銑刀基礎上改進而成,主要為增加齒數,改變螺旋角,縮短切削刃長度,提高了加工效率和精度。本部分繼續說明硬質合金導軌螺旋立銑刀的工作效率和性能提高。
硬質合金導軌螺旋立銑刀問世後經過了大量的加工測試和生產運用。通過切削試驗可得出結論:8刃新硬質合金導軌螺旋立銑刀與以前同規格硬質合金力銑刀相比,不僅刀具耐用度提高了2倍,而且生產效率分別提高11%和38%。下圖為某家公司使用後的切削對比表:
(未完待續。本文分為若干部分,這是第3部分,第2部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80535-ti-10414)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導軌螺旋立銑刀Ⅱ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:461
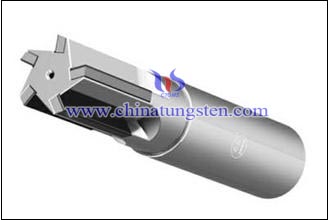
本文第1部分談到精銑加工高精度直線導軌是高難度的工作,國產和進口立銑刀都有缺陷,需要發展專用的精密硬質合金導軌螺旋立銑刀。本部分繼續說明硬質合金導軌螺旋立銑刀的改進特徵。
硬質合金導軌螺旋立銑刀是在標準螺旋立銑刀的基礎上作了較大改進,雖外形相同,但切削的效果明顯不一樣,主要改進有如下幾方面:
1、常規標準螺旋立銑刀,不論國內外產品,刀具均採用密齒結構,如Φ50mm常規標準銑刀z=6,精銑導軌銑刀z=8~10,這樣同時加工的齒數增加,切削穩定。
2、刀具幾何參數改變,螺旋角不相同,1刃為25°,相鄰1刃為30°;減小端面付偏面(俗稱刀隙角)並改進端面修刀刃。側切削刃留白刃為0.07mm,表面粗糙度需達鏡面要求。
3、切削頭部切削刃長度縮短,取刀具直徑的1/2,刀體淬火硬度58~60HRC。硬質合金導軌螺旋立銑刀在多年來的實踐中均取得了很好效果。
(未完待續。本文分為若干部分,這是第2部分,第1部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80534-ti-10413;第3部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80536-ti-10415)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導軌螺旋立銑刀Ⅰ
- 分類:鎢的知識
- 發佈於:2015年11月19日
- 點擊數:357
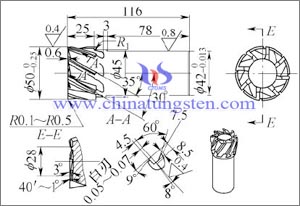
CNC加工中心用的立銑刀,品種規格繁多,從結構來分有整體式硬質合金合金立銑刀、可轉位硬質合金立銑刀(包括模組式)及焊接式硬質合金螺旋立銑刀3類。第1類和第2類使用面很廣,而第3類螺旋立銑刀使用面窄,使用不多。在提高螺旋立銑刀強度與耐用度的基礎上,只需改變刀具幾何參數就能解決技術難度較高的精加工,下面介紹最新研發的精銑導軌用硬質合金導軌螺旋立銑刀(如下圖)。
眾所周知,精密機床如電火花慢走絲、電火花成型機及CNC加工中心等,機床主要大件床身、立柱及拖板上均裝有精度非常高的直線導軌定位,固定直線導軌是兩個相互垂直的兩組精加工基準面,俗稱側導軌與平導軌面,通常兩組導軌面長1.1~1.5m,直線度為0.005mm,相互平行度0.005mm,平面度為0.008mm,表面粗糙度值Ra=0.8~1.6mm。加工難度與精度非常高,為保證其精度很多相關公司除選用高精度的工作母機(如大隈、馬紮克等高精度龍門銑)外,還在刀具配置上選用進口硬質合金立銑刀或進口可轉位立銑刀來切削,這樣不僅刀具價格昂貴,加工導軌品質有時波動大,往往還要人工鏟刮來修正或上龍門導軌磨床返修;也有企業嘗試用國產硬質合金標準螺旋立銑刀加工導軌面,但精度做不到,還常需程式插補來處理,提高工作面精度,有些大中型機床公司直接用CNC龍門導軌磨床進行精磨,這樣加工成本更高。因此,精銑高精度的導軌面就成了不少企業的瓶頸。
(未完待續。本文分為若干部分,這是第1部分,第2部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80535-ti-10414)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |