硬質合金鉸刀切削刃的結構要素
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:312
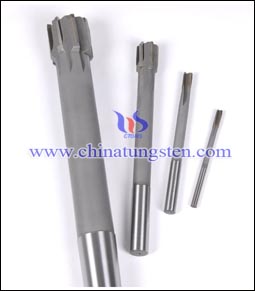
關於鉸刀各個角度的結構名稱,硬質合金鉸刀和高速鋼鉸刀上的定義是相同的,在構造上,硬質合金刀片部分和鋼材部分有區別。硬質合金鉸刀的作用是加工出尺寸精度高的孔和高精度的面。加工出來的孔有彎曲或者是變成多角形的形狀是不希望發生的,為防止這種現象,要注意以下幾個部位:
1、進刀部分:進刀部分的角度會大大影響孔的彎曲、擴大、變形以及加工面的表面粗糙度等,如何選定角度就決定了加工的性質。一般對進刀部分進行角度為45°左右的倒角。在孔的精度要求高、加工餘量少的情況下,這個角度要小,大約再小3~5°。由於工具設計上的原因或根據加工物件的形狀,常常將進刀部加工成2~3段。
2、切削刃的螺旋角:有螺旋的切削刃(左螺線)比起直刃來,加工時不容易引起振紋,可以有效地防止孔變成多角形,並且也很容易得到拋光效果。為得到高精度的加工面和孔而增大螺旋角,於是產生了拉刀。
3、切削刃接觸部分的寬度:要使孔的精度、加工面的粗糙度、孔的彎曲程度較好,一定要注意接觸部分(邊緣)的寬度M。一般採用M=0.2~0.3mm,要使精度更好,可使用帶有拋光齒刃的鉸刀,這時在多條切削刃中讓1~2個切削刃的邊緣取大的幅度(取R),可使拋光齒刃發揮最大效能。使用帶拋光齒刃的鉸刀來加工鋁合金、鑄鐵時,孔的公差在0.02mm以下,面的粗糙度在3S以下。
4、導向部分的倒錐:一般在長度為100mm、錐度為0.02~0.03mm,加工物件發熱量比較大的時候增大此值;反之,孔的精度不穩定時減小此。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


硬質合金鉸刀的選擇方法
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:328
一般在適用硬質合金鉸刀進行作業時要注意的問題有加工餘量、深度(對直徑而言)、表面粗糙度(加工精度)和孔的擴大等,它們的選擇標準如下表所示。
加工時要特別注意的是給油的方法,也就是說,必須認真考慮如何巧妙地把切屑排出。舉例來說,比起臥式加工,用立式鑽床加工時,切屑和油都會往下流出,因此較少了切屑的堵塞和油膜的不連續現象,也會提高加工面的品質。尤其是加工深孔時,要注意必須用帶有孔的硬質合金鉸刀。
選擇硬質合金鉸刀的大致標準
|
|
加工餘量 |
深度(L/D) |
表面粗糙度 |
孔的擴大 |
|
釺焊式鉸刀 |
少一些為好 |
<5 |
鋼材達到高精度比較困難 |
不一致 |
|
整體式鉸刀 |
少一些為好 |
8~10 |
鋼材切削時使用帶油孔較好,但達到6S比較困難 |
一致 |
|
拉刀 |
參考用鑽頭加工的預製孔 |
<5 |
鋼材切削也能達到高精度表面 |
一致 |
|
槍管鉸刀 |
稍多一些較好 |
可以相當深 |
鋼材為Ra6~12μm左右,鋁和鑄造物為Ra3~6μm左右 |
一致 |
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金鉸刀的基本類型
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:345
硬質合金鉸刀基本類型包括下面幾種:
1、釺焊式硬質合金鉸刀:時在鋼制刀杆上釺焊硬質合金刀頭。對直徑4-50mm的孔進行精加工的硬質合金鉸刀是最為常用的。考慮到刀杆的強度、彎曲以及孔的精度,孔的深度最好控制在直徑4-5倍以下。
2、整體硬質合金鉸刀:這種類型的鉸刀整體都用硬質合金刀片製成。由於這種鉸刀的強度、彎曲剛度等性能都不錯,常用於加工直徑為2-25mm的孔。特別是對於直徑在10mm以下的孔,如果使用整體硬質合金鉸刀,加工孔深對孔徑的比例可以達到10-12,所以這種類型的鉸刀被廣泛使用。
3、槍管鉸刀:硬質合金槍管鉸刀用於高精度深孔的精加工,也可用於有2-3個臺階孔的精加工。通常在使用槍管鉸刀時要用專用機床。
4、拉刀:拉刀以具有很大的螺旋角的導向刃來對孔壁進行加工,不僅可以使被加工的孔精度高,進給量也可以取比較大的值,這些都是拉刀的優點。不過它主要適用于通孔的加工,對於盲孔,有必要修正其刀刃形狀。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金車刀的切削速度對刀具損傷的影響
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:253
無論是釺焊式車刀還是機械夾固式車刀,根據其形狀大小的不同,適用條件也不同;根據刀片材料不同,使用條件也不同。作為一個判斷基準可以先以切削速度為例來說明。就是說,在高速切削時要特別注意條件的變更。
在高速切削時,刀具的壽命變化很快。特別要提到的是,切削速度在100m/min時提高20%~30%,和切削速度在60~70m/min時提高20%~30%,看起來提高的百分比相同,但是切削刃損傷的程度的變化卻大不相同。在高速切削時如果想提高效率,最好是增大進給量和背吃刀量。比如在切削鋼材(仿形切削)的情況下,用低速切削和高速切削時切削刃損傷程度的差別是比較明顯的。高速切削時要在提高速度的話,切削刃的損傷程度變化得更快。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
改進抛物線型硬質合金鑽頭性能的橫刃修磨方法
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:292
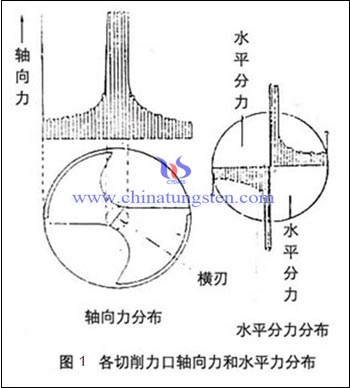
為適應不同或特殊的加工物件,可在普通抛物線型硬質合金鑽頭結構基礎上進行適當修磨,達到更優加工性能。這裏簡單介紹適一種適用于曲軸油孔的深孔加工的抛物線鑽頭修磨方法。
抛物線型硬質合金鑽頭在使用中主要產生軸向力和水準分離的作用,包括橫刃在內的各刃口的軸向力和水準分力的分析可從下圖1中得知,在橫刃部分其切削力很大。因此將橫刃寬度修窄,兩分力會減少,鑽頭中心部(橫刃)切削速度理論上為零,越向外周去速度越增加。
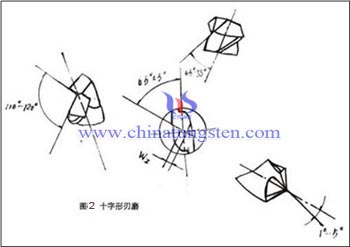
由於抛物線型硬質合金鑽頭採取了厚鑽芯結構,橫刃必須修磨以達到上述效果。為滿足曲軸油孔的深孔加工要求,可採用十字橫刃磨法,見圖2,得出兩個徑向刃,不僅增大前角(rnc=1~5)為正前角,而且加大了容屑空間。使切屑排出更為順暢,切削振動小,定心良好。橫刃縮短到0.075d為最佳。
(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
仲鎢酸銨結晶母液的回收與利用
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:316
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
仲鎢酸銨晶體生長機理及形態研究
- 分類:鎢的知識
- 發佈於:2015年11月24日
- 點擊數:300
研究了摻入NH4Cl下仲鎢酸銨(APT)的晶形變化,探討了生長機理與晶體生長速率(LN)的關係在計算LN值時採用了將最終產品位度組成與生長品質速率結合的方法.結果表明:NH3·H2O-H2O系APT按二維核或位錯機理生長,晶體表面光滑,層狀結構明顯,部分小晶體具有螺卷狀結構.NH4Cl- NH3·H2O-H2O系APT生長則為二維成核或以最微小粒子集聚的連續生長機制.大顆粒晶體表面粗糙多孔,晶面界限不明,呈現生長丘形態.均相成核期 內晶核長大到一定尺寸時開始生成大小不一的由複合貫穿和複合接觸孿晶構成的連生體.NH4Cl摻入促進連生體形成.表面粗糙及連生體多的APT松裝比重下降、流動性差.
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
添加Ni元素對鎢銅合金電極性能的影響(二)
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:407
除了鈷Co元素,鎳Ni也是一種常用的添加劑元素,鎢銅合金電極的密度、硬度以及電導率的各項性能也會隨著Ni元素的添加量變化而變化。
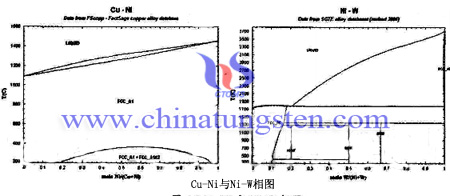
再根據Cu-Ni與Ni-W相圖分析:
從Cu-Ni與Ni-W的相圖可以直觀地看出鎳Ni與銅Cu是無限互溶的,而鎢W能溶於鎳Ni中。因此,當鎢銅混合粉中添加了鎳Ni元素之後,孔隙度減小,鎢銅合金電極的緻密度提高,硬度也隨之增加。除此之外,在添加Ni的燒結過程中,W顆粒在Cu液相的作用下發生了重排作用,縮短了其顆粒間的距離,從而進一步強化了緻密化過程。通過掃描電子顯微鏡SEM(Scanning Electron Microscope)觀察可以發現當Ni元素添加量為0%時,熔滲後的骨架顆粒分佈較為均勻,晶粒度也較細。但是,隨著Ni添加量的不斷增加,鎢骨架連接性非常好,且隨著Ni含量的增加而長大,這也證明了Ni元素的添加量對燒結的緻密性產生了極大的影響。
| 鎢銅合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-copper.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
添加Ni元素對鎢銅合金電極性能的影響
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:306
除了鈷Co元素,鎳Ni也是一種常用的添加劑元素,鎢銅合金電極的密度、硬度以及電導率的各項性能也會隨著Ni元素的添加量變化而變化。
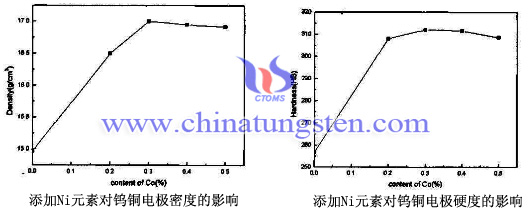
添加不同含量的Ni元素對W-25Cu鎢銅合金密度和硬度的影響如下圖所示:
從圖中不難看出鎢銅合金電極密度對添加Ni元素比較敏感,當添加0.3%的Ni時,密度迅速增加,密度由不添加Ni時的14.9g/cm3迅速增加至17.0g/cm3.這在一定的程度上說明了添加微量的Ni元素可以獲得相對密度較高的鎢銅合金產品。然而隨著鎳Ni元素含量繼續增加,鎢銅合金電極的密度和硬度變化於開始相比小了很多,且有一定下降的趨勢。
| 鎢銅合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-copper.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
抛物線型硬質合金鑽頭的設計要素 Ⅱ
- 分類:鎢的知識
- 發佈於:2015年11月23日
- 點擊數:1104
本文第1部分提到抛物線型硬質合金鑽頭的設計要素包括抛物線型刃槽的設計和提高鑽芯厚度,前者提高排屑和冷卻能力,後者提高鑽頭的強度。本部分介紹抛物線型硬質合金鑽頭設計要素的另兩個方面。
4、頂角加大
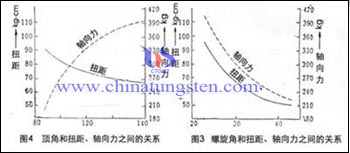
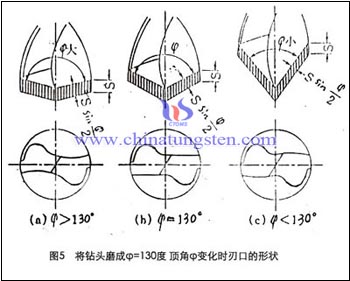
頂角φ小,切削刃口長度增加,切削厚度減少,切削寬度增大。使單位長度負荷降低。見圖5。作用于鑽頭的軸向力減小,扭矩增加。見圖4。頂角φ大時,取鑽頭軸接近方向R1,頂角小時,取接近半徑方向R2。頂角大時,軸向抗力增加,頂角小時水準力H2增加。針對曲軸油孔加工要求有利排屑,扭矩低等特點,我們可選用頂角128~133度,使加加工時切屑向上竄出,刃溝的摩擦阻力較小,排出較順利。
(結束。本文分為2部分,這是第2部分;第1部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80668-ti-10449)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |