
等離子碳化鎢噴塗工藝
- 分類:鎢的知識
- 發佈於:2018-04-18, 星期三 18:20
- 點擊數:251
金屬噴塗是用熔融金屬的高速粒子流噴在基體表面,以產生覆層的材料保護技術,主要用以保護鋼鐵的大型結構件。應用最多的金屬材料是鋅、鋁和鎢。
傳統的碳化鎢噴塗工藝複雜,塗層的平整光滑、緻密度不高,基體組織容易發生變 化,設備維護成本高,而且噴塗過程中會產生大量的粉塵,容易污染周邊環境。
而採用等離子碳化鎢噴塗工藝就可能解決上述問題,該生產工藝具體步驟如下:
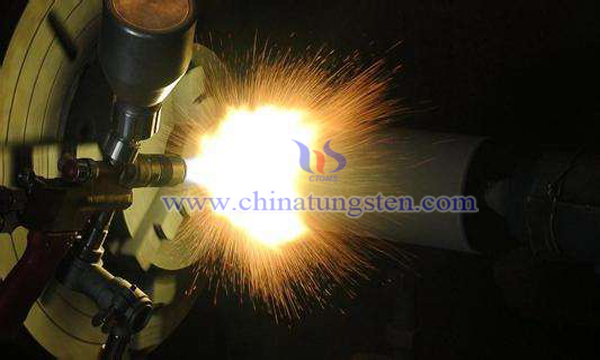
S1:工件預處理,將需要噴塗的工件畫成CAD圖紙模式,按照圖紙樣式對工件上需要保護的區域做保護;
S2:噴砂處理,將需要噴塗的工件採用壓縮空氣為動力,以形成高速噴射束將噴料高速噴射到需處理工件表面,使工件表面的外表或形狀發生變化;
S3:打磨拋光處理,將S2中噴砂處理完成的工件送至拋光機上進行打磨拋光處理,拋光機的轉速在1500r/min,加工精度:表面粗糙度Ra≤0.25μm;
S4:碳化鎢處理,將碳化鎢原料通過球磨工藝破碎並混合均勻;
S5:熱反應,將S4中獲得破碎原料在等離子發生器的離子流中進行熱反應以獲得粉末混合物;
S6:機械強化,將S5中的粉末混合物放入離心行星式研磨機的銅鼓中,用直徑8mm的銅球對粉料進行5min的研磨,其中銅球重200g,粉料一次性加入重量不超過10g,獲得粉料備用;
S7:設備調整,選用N2氣作為等離子氣體,氣體流量為2000L/h,壓力為0.8MPa,調整電弧功率,使得電弧溫度控制在2870℃;
S8:供粉,將S6中獲得粉料通過送粉器向噴槍供給粉末;
S9:噴塗距離和噴塗角,調整噴槍的噴嘴端面到工件表面的直線距離,噴塗距離在 70mm,噴塗角為60°;
S10:工件預熱處理,將S3中的工件進行預加熱,預熱溫度在80℃;
S11:噴塗,對S10中的工件採用噴槍進行噴塗,噴槍移動速度為取壓蓋斑點的30%,對於 厚度在0.15 mm以下的薄塗層,每次噴塗的塗層厚度不要超過0.02 mm,噴槍移動速度對工 件的溫升也有影響,為不使基體局部溫升過高而造成熱變形或熱應力過大,可提高工件線 速度的方法來加快噴槍的移動速度;
S12:工件冷卻包裝,將噴塗完成的工件進行自然冷卻,冷卻完成後進行包裝存放。
通過等離子噴塗工藝得到的塗層平整光滑、緻密度高,而且粉末沉積率很高,噴塗過程中基體不帶電、不熔化,基體與噴槍相對移動速度快,塗層內雜質少,操作簡單,設備維護成本低,而且噴塗和冷卻過程中在通風除塵的室內進行,可以有效的將工作過程中產生的粉塵吸附過濾,保證工作環境,適合廣泛推廣。
| 鎢產品供應商:中鎢線上科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |