
CNC加工中心對硬質合金刀具的要求
- 分類:鎢的知識
- 發佈於:2015年11月06日
- 點擊數:320
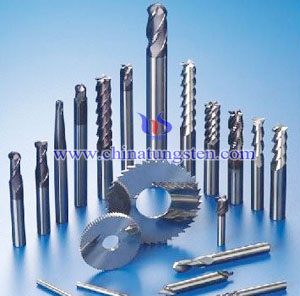
數控加工工藝充分體現了集中工序的工藝原則,反映在CNC加工中心上尤為突出。它能集粗精加工各道工序於同一台機床上,對硬質合金刀具具配置的要求和管理完全不同於常規加工,有很大的突破,下面是一些具體要求。
1、高切削效率要求
硬質合金刀具應具有高效率的切削能力。數控機床,加工中心的初始投資很高,所以單位工時的價格相應也很高。因此所用刀具必須能滿足高切削速度,大進給量,大切深的要求。為了充分發揮數控機床的技術優勢,提高加工效率,對複雜零件加工要求在一次裝夾中進行多工序的集中加工,並淡化傳統的車、銑、鏜、螺紋加工等不同切削工藝的界限,是提高數控機床效率、加快產品開發的有效途徑。為此,對數控刀具提出了多功能(複合刀具)的新要求,要求一種刀具能完成零件不同工序的加工,減少換刀次數,節省換刀時間,減少刀具的數量和庫存量,便於刀具管理。如多功能車刀和銑刀、鏜一銑刀、鑽一銑刀、鑽一擴刀、擴一鉸刀、擴一鏜刀等,使原來需要多道工序、幾種刀具才能完成的工序,在一道工序中,由一把刀完成,以提高生產效率,保證加工精度,而且明顯減少了刀具數量。
3、高壽命要求
硬質合金刀具應有很高的壽命,以減少換刀時間,並保證產品品質。刀具的壽命還應有很高的可靠度,以避免因刀具早期失效而引起停機等系統故障。
4、高斷屑性要求
刀具應能可靠地斷屑,卷屑和排屑,不致干擾切削加工,不影響加工表面的品質。
5、數控刀具應系列化、標準化和通用化
硬質合金刀具應系列化,標準化,模組化,以便於管理,並儘量減少所備工具的數量。應改變以往的管理方式,建立工具準備單元,進行集中化管理,負責工具的保管,維護,修磨,預調,配置等工作。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
燒結工藝對鎢銅合金電極性能的影響(二)
- 分類:鎢的知識
- 發佈於:2015年11月05日
- 點擊數:271
在壓坯密度相同的情況下,隨著燒結溫度的升高,鎢骨架的密度也逐漸增大。而製備熔滲性良好的鎢骨架,一方面需要鎢骨架具有一定的硬度和強度,另一方面又要求鎢骨架內部有較好的連通性,這樣才有利於金屬銅的熔滲。鎢粉的單元系燒結又可細分為三個階段,分別為聯結階段、燒結頸的長大階段、閉孔隙球化和縮小階段。因此,要獲得理想的鎢骨架,要儘量把燒結程序控制在第二階段以內,以減少孔隙度,並針對不同粉末粒度採用最佳的燒結溫度。
隨著溫度的升高,鎢銅合金電極在燒結的前兩個階段,密度逐漸增大。鎢粉的原始接觸點或接觸面轉變為晶體結合,即通過形核、長大等原子過程形成燒結頸,然後原子向鎢粒的結合面大量的遷移使得燒結頸擴大,顆粒間距縮小,並形成連續的孔隙網路,同時由於晶粒長大,晶界開始不斷遷移,被晶界掃過的區域孔隙大量消失,從而形成連通的鎢骨架。當溫度從1150℃升高到1250℃,鎢骨架密度由12.15g/cm3升高到12.39g/cm3。然而,此後燒結溫度繼續升高,在鎢骨架燒結的第三階段及後期,其密度變化也較小。此時,多數孔隙被完全分隔開,閉孔數量則大為增加,孔隙形狀趨於球形並不斷縮小,不利於後期熔滲工藝的進行。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
燒結工藝對鎢銅合金電極性能的影響
- 分類:鎢的知識
- 發佈於:2015年11月05日
- 點擊數:325
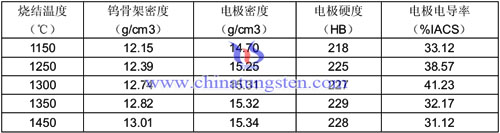
對於一定密度的壓坯,鎢骨架的燒結無疑是製造鎢銅電極材料的關鍵工序。採用高溫燒結容易除去雜質,從而可保證電導率達到一定的要求。而選擇燒結溫度主要要考慮鎢粉粒度、粒度分佈情況以及壓制密度等因素的影響。如果溫度過低,孔隙度會增大,從而就會使得鎢銅合金電極的硬度和緻密度下降;若溫度過高,則孔隙度較低,含銅量也相對減少,產品密度偏高,電導率和成形性變差。
因此,在通常情況下會將燒結溫度控制在1600℃-2200℃範圍之間。而燒結時間與燒結溫度可以通過一定的調整達到相對匹配的狀態,提高燒結溫度可縮短燒結時間,從而提高了加工效率,而延長燒結時間則可在一定程度上降低燒結的溫度。不過總的來說,鎢銅合金電極燒結性能對燒結溫度錶現比燒結時間更為敏感。以下是不同燒結溫度下保溫1h鎢骨架和熔滲後鎢銅合金電極的各項性能。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金BTA深孔鑽使用中的難點及解決方案Ⅱ
- 分類:鎢的知識
- 發佈於:2015年11月05日
- 點擊數:411
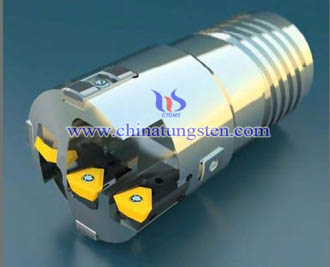
本文第1部分我們提到使用硬質合金BTA深孔鑽進行深孔加工時有一些難點,比如無法直接觀察刀具切削情況,散熱和排屑問題突出,易因振動發生偏斜等等。本部分提出一些解決方案。
上述問題以排屑、導向和冷卻最為重要。這幾個問題解決好了,既可保證鑽孔精度,又能延長刀具壽命、提高加工效率。因此,在深孔加工中可視具體加工要求採取以下工藝措施:
對BTA深孔鑽的長期使用實踐表明,工件材質對深孔鑽削品質及加工效率影響較大,其中27SiMn 材料的可加工性最好,45鋼材料次之;40Cr材料較難加工,不易形成C形切屑,容易造成鑽杆堵塞、鑽頭損壞,因此加工40Cr材料時可預先進行調質處理(HB240~260),以降低加工難度。鑽削加工時應注意觀察刀具各刀刃後角的磨損情況,當後角磨損量超過0.3mm 時,應重新刃磨或更換新鑽頭,如繼續使用,會導致切削力增大,造成鑽杆堵塞,刀具損壞。
(結束。本文分為2部分,這是第2部分,第1部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80081-ti-10288)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金BTA深孔鑽使用中的難點及解決方案Ⅰ
- 分類:鎢的知識
- 發佈於:2015年11月05日
- 點擊數:383
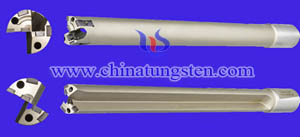
由於深孔加工具主要用於對孔深大於孔徑6倍的孔進行加工。深孔加工的物件特點和工具本身結構特點都與普通孔加工有所不同,具有諸多不利因素,稍不慎重,就會輕者造成孔加工品質低劣,重者導致工具損傷,因此在使用硬質合金BTA深孔鑽時,應注意以下幾個深孔加工難點:
1、深孔加工無法直接觀察刀具切削情況,因此加工時只能通過聽聲音、看切屑、觀察機床負荷及切削液壓力等方法來判斷排屑及刀具磨損狀況。
2、深孔加工散熱困難,必須採用有效、可靠的切削熱冷卻方式。
3、深孔加工排屑困難,如發生切屑阻塞極易損壞刀具,因此必須合理選擇切削用量,保證斷屑可靠、排屑通暢。
4、深孔加工時孔易發生偏斜,因此在刀具及進液器結構設計時應考慮導向裝置與措施。
5、深孔加工時鑽杆長、剛性差、易振動,將直接影響加工精度及生產效率,因此合理選擇切削用量十分重要。
(未完待續。本文分為2部分,這是第1部分,第2部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80082-ti-10289)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格





