
硬質合金刀片的研磨
- 分類:鎢的知識
- 發佈於:2015年11月26日
- 點擊數:323

硬質合金刀片的硬度可達到93HRA,僅次於金剛石,因而不是任何磨料都可以用來進行研磨的。特別是它與鋼材的情況不同,與其說是磨料的磨粒將刀片的例子層層削去,不如說是磨料將刀片的微粒一點點敲下來。
一般在粗研磨時使用被稱作綠色碳化矽的磨料,精研磨時使用金鋼砂磨料,這是由刀片的性質決定的,必須這樣做。通常使用碳化矽系列的綠色碳化矽磨料來研磨刀片。如果刀杆材料也被研磨,或者是研磨時壓力過大,磨料會發生氣孔堵塞現象,從而使得硬質合金刀片變得過度熾熱化。由於這個原因,刀片內常發生裂縫,必須予以注意。
選擇磨料時,儘量挑選比較軟並且有很多氣孔的材料,必須記住這兩點。根據結合劑的不同,可將金剛砂磨料分為熱固性結合劑型、金屬劑型和陶瓷結合劑型三類。一般在研磨時應該使用熱固性結合劑型。(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |

硬質合金刀具的刀杆材料Ⅱ
- 分類:鎢的知識
- 發佈於:2015年11月26日
- 點擊數:411
本文第1部分提到給硬質合金刀具選擇刀杆材料時要考慮其尺寸、材料韌性和在受高溫時的強度等要素與加工任務是否匹配。本部分講述合適的硬質合金刀具的刀杆材料和常用的刀杆材料。
3、合適的刀杆組織材料
硬質合金刀具的刀杆材料中的碳元素、碳化物或是鎳、鉬等元素的含量不同,這些成分的組合方式也不同,因此材料的性能有很大區別。所以我們一定要考慮到釺焊工序,即在經過此工序成為刀具後,刀杆材料要具有標準的組織狀態,從而能夠充分發揮性能,要以這個原則來選擇合適的刀杆材料。
4、常用的刀杆材料
最常用的刀杆材料是碳素鋼和碳素工具鋼。在對刀身的剛性要求較高時使用合金鋼和高速鋼。對於各種不同的材料,如果進行適合其性能的預處理,可使其本來具有的性能不至於收到損壞。
(結束。本文分為2部分,這是第2部分,第1部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80813-ti-10499)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金刀具切削刃的損傷及解決方法
- 分類:鎢的知識
- 發佈於:2015年11月26日
- 點擊數:331
硬質合金刀具的切削刃損傷可以大致分成以下三種情況:
1、月牙窪、熱裂:主要原因使切削時溫度太高。
2、崩刃、卷刃或缺口:由刀體的韌度不夠或者機床的回轉不平穩(各零件之間存在配合間隙)而引起的。
3、磨損:即由切削刃銑細小的碎粒引起的刮擦損耗,由刀具和被加工材料的接觸而引起。
為了防止和減少這些損傷,重要的是要注意以下幾點:
1、 對於月牙窪和熱裂,要使用高溫性能好的含有大量碳化鈦或鈦化鉭的材料;
2、 對於崩刃、卷刃、或缺口,要強化材料中粒子的保持力,那就要使用鈷含量很多的材料;
3、 對於切削刃損耗,就得增加鎢的含量了。
4、 此外,由於高壓以及熱熔融而發生的粘結往往引起切削刃的缺損,故一定要選擇適當的切削速度。(結束)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
整體硬質合金麻花鑽新型橫向截形開發 Ⅶ
- 分類:鎢的知識
- 發佈於:2015年11月26日
- 點擊數:380
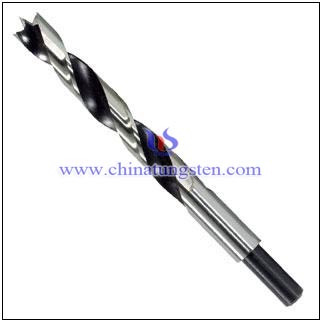
本文第6部分提到三種不同橫向截形的整體硬質合金麻花鑽的鑽削力、切削形態、切屑穩定性和剛性各不相同。按切削力大小排列都是SU<G<T,ST鑽頭斷屑穩定,SH鑽頭切削振動較小,剛性較好。本部分根據以上各部分的內容得出結論。
5、結語
5.1 橫向截形作為整體硬質合金麻花鑽容屑槽的特徵參數,可以通過改變橫向截形,實現對容屑槽結構的設計,從而獲得不同刀具幾何參數的整體硬質合金麻花鑽系列產品,適應不同加工條件;
5.2 將根據橫向截形理論和原則新開發的SU、ST、SH整體硬質合金麻花鑽與國外G公司、T公司鑽頭進行了鑽削對比試驗,在切削力、切屑形狀、加工穩定性方面進行了分析。試驗結果表明,新系列鑽頭具有較好的切削效果。
(結束。本文分為若干部分,這是第7部分;第6部分請參考:http://news.chinatungsten.com/big5/tungsten-information/80810-ti-10495)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
整體硬質合金麻花鑽新型橫向截形開發 Ⅵ
- 分類:鎢的知識
- 發佈於:2015年11月26日
- 點擊數:397
本文第5部分提到为验证新型横向截形设计的整体硬质合金麻花钻的性能,通过对比试验与国外同类产品比较。本部分介绍对比试验的结果。
4.2 试验结果
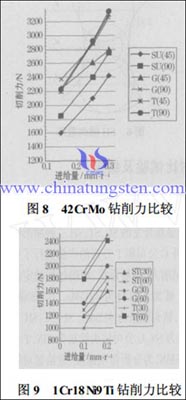
图8中钻头标识后面括号中数字为切削速度(单位:m/min,以下同)。试验表明,在45m/min和90m/min两种切削速度下,按切削力大小排列都是SU<G<T,试验中发现SU整体硬质合金麻花钻头切屑形态较好,切削过程稳定。
图9为试验结果显示,三种槽形的钻削力排列为SU<G<T。同时,ST型整体硬质合金麻花钻头断屑稳定。
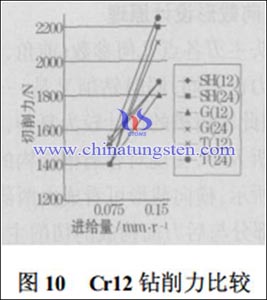
试验发现,三种钻头的钻削力很接近,但SH钻头切削振动较小,刚性较好(见图10)。
(未完待续。本文分为若干部分,这是第6部分;第5部分请参考:http://news.chinatungsten.com/big5/tungsten-information/80751-ti-10480;第7部分请参考 http://news.chinatungsten.com/big5/tungsten-information/80811-ti-10496)
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





