
硬質合金刀具牌號
- 分類:鎢的知識
- 發佈於:2015年2月28日
- 點擊數:403
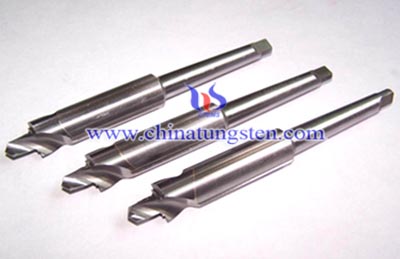
硬質合金刀具是切削加工中不可缺少的重要工具, 無論是普通機床, 還是先進的數控機床(NC)、加工中心(MC)和柔性製造系統(FMC), 都必須依靠刀具才能完成切削加工。硬質合金刀具的發展對提高生產率和加工品質具有直接影響。材料、結構和幾何形狀是決定刀具切削性能的三要素,其中硬質合金刀具材料的性能起著關鍵性作用。
硬質合金刀具材料主要為硬質合金,其牌號通常可分為三類:
1. YG類(WC-Co類):該類硬質合金製造的刀具具有較好的韌性、耐磨性、導熱性等, 主要用於加工鑄鐵、有色金屬和非金屬。
2. YT類(WC-TiC-Co 類):由於材料中加入了TiC , 使材料的硬度和耐磨性有所提高, 但抗彎剛度有所降低。該類硬質合金具有高硬度和高耐熱性, 抗粘結、抗氧化能力較好, 適用於加工鋼材, 切削時刀具磨損小, 耐用度較高。
3. YW類(WC-TiC-Ta-Co類):在YT 材料中加入TaC 是為了提高刀具的強度、韌性和紅硬性。該類硬質合金材料具有很高的高溫硬度、高溫強度和較強的抗氧化能力, 特別適於加工各種高合金鋼、耐熱合金和各種合金鑄鐵。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金刀具對已加工表面粗糙度影響
- 分類:鎢的知識
- 發佈於:2015年2月28日
- 點擊數:417
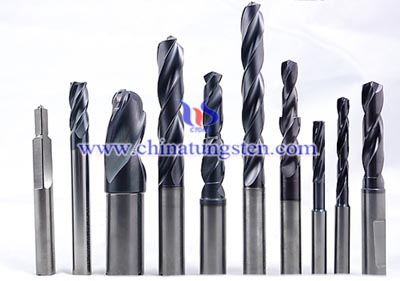
在金屬切削加工過程中,影響已加工表面粗糙度的主要因素有:硬質合金刀具的幾何形狀、振動、刀具的磨損、機床的幾何運動、工件材料的變形以及切削用量的選擇。
1. 硬質合金刀具幾何參數
在切削過程中,刀具幾何參數的不同組合形成不同的切削形態。直接影響切削過程的穩定性和表面品質。
2. 硬質合金刀具材料
刀具材料與被加工材料金屬分子的親和力大時,被加工材料容易與刀具粘結而生成鱗刺與積屑瘤,且被粘結在刀刃上的金屬與被加工表面分離時就形成附加粗糙度。所以當粘結磨損嚴重、摩擦嚴重時,已加工表面粗糙度值就會變大;反之粗糙度值會減小。
3. 硬質合金切削用量
加工塑性金屬材料時,切削速度對鱗刺和積屑瘤的影響很明顯。切削速度比較小時容易產生鱗刺,速度逐漸增大時,會形成積屑瘤,粗糙度也變大。避開這個速度區間,表面粗糙度會有所改善。
4. 硬質合金刀具的刃磨品質
刀具切削刃的前後面和切削刃本身的粗糙度值都影響著已加工面的粗糙度值。通常來講,切削刃的前後面的粗糙度要比已加工表面的粗糙度值小1-2級。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢合金加工坯料準備(二)
- 分類:鎢的知識
- 發佈於:2015年2月28日
- 點擊數:428
旋鍛棒材的最終直徑為3毫米左右。 拉絲 拉絲坯料可用旋鍛法生產,也可用軋製法生產;軋製法生產的坯料道次變形量大,組織較均勻,有利於以後的加工。鎢絲坯料拉制鎢絲是用“溫拉絲”方法。首先在鏈式拉伸機上拉至直徑1.3毫米,而後分別經粗拉、中拉和細拉使直徑達到 0.2、0.06和小於0.06毫米。
隨著直徑減小,應使加熱溫度下降、拉絲速度提高。道次變形量一般在10~20%之間。拉絲採用煤氣-空氣混合加熱,溫度為900~400℃。拉粗絲採用硬質合金模,拉細絲則採用金剛石模。模子材質、孔型、研磨技術對絲材品質有很大的影響,石墨潤滑劑的品質、粒度、配比、塗敷方法同樣影響絲材品質。絲材直徑的不均勻性是使用時斷絲的最主要原因之一,有0.2~0.4微米的偏差就會使真空管中鎢絲的壽命大大降低。
細絲材的直徑可以用重量法或真空標準電流法進行測定。在拉絲過程中,隨著直徑減小,變形抗力增大(如直徑0.1~0.3毫米鎢絲的斷裂強度可高達350公斤力/毫米2),其塑性也相應降低。為了改善再加工性能,一般需要進行消除應力中間退火。此外,可採用電解腐蝕法將絲材加工成直徑小於0.01毫米的細絲。
板材軋製
鎢板軋製可分熱軋、溫軋和冷軋。由於鎢的變形抗力大,普通的軋輥不能完全滿足鎢板材軋製的要求,應使用特種材質的軋輥。軋製時,軋輥要預熱,根據不同的軋製條件,預熱溫度為100~350℃。
高比重合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
濕冶離子交換法生產仲鎢酸銨工藝中雜質錫的行為
- 分類:鎢的知識
- 發佈於:2015年2月27日
- 點擊數:405
濕冶離子交換工藝由於流程短、投資少、品質高被我國眾多仲鎢酸銨生產廠家廣泛採用錫為有害雜質,各種鎢製品對雜質錫的含量都有嚴格的求,GB10116-88仲鎢酸銨-0級標準中錫指標為不大於1×10⁻⁶,但近年來,隨著黑鎢精礦資源的日益匱乏,仲鎢酸銨產品中錫超標問題時而出現,對仲鎢酸銨生產廠家穩定品質造成了較大困難,因而研究錫在該工藝中的行為對指導生產、調整工藝、加強對錫的控制和保證產品品質有非常重要的作用。
濕冶離子交換法生產仲鎢酸銨工藝中雜質錫的行為。結果表明:不同礦種黑鎢精礦錫的浸出率不同,且隨溫度的升高急劇升高;添加劑對錫的浸出有較大影響;交換工序除錫率達98%以上;結晶過程前期錫優先析出。
鎢粉生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-powder.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
(三)仲鎢酸銨還原製備藍色氧化鎢
- 分類:鎢的知識
- 發佈於:2015年2月27日
- 點擊數:370
仲鎢酸銨在高溫下裂解出氫氣,氫氣在高溫下對仲鎢酸銨的裂解產物進行自還原的工藝技術,在不通氨或氫氣情況下,溫度、回轉爐轉速、還原時間等主要工藝參數對藍色氧化鎢性能產生影響。
回轉爐轉速對氧化鎢結果的影響為:隨著回轉爐轉速的加快,藍色氧化鎢粒度分佈均勻,這是因100μm為回轉爐轉速加快,物料與爐管接觸時間短,受熱均勻,排氣順暢,從而藍色氧化鎢之間的品質均勻,粒度分佈均勻性好。
鎢粉生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-powder.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格