
硬質合金刀具選擇
- 分類:鎢的知識
- 發佈於:2015年4月08日
- 點擊數:415
為提高生產率或機器設備的利用率,硬質合金刀具選擇時必須從增大切削層厚度和進刀量入手,並將刀具結構和幾何形狀,將刀具材質的強度特點考慮進去,以求提高切削用量,降低機動時間為前提。以下選擇參考可分為:
1.刀具材料的選擇:刀具材料的選擇要全面考慮耐磨損、抗衝擊。硬質合金(鎢鈷類(YG)、鎢鈷鈦類(YT) 和碳化鎢類(YW))有較低的摩擦係數,可降低切削時的切削力及切削溫度,大大提高刀具耐用度,適於高硬度材料和重載車削粗加工。
2.刀具角度的選擇:選擇合理刀具角度可以防止重型車削粗加工階段,工件外表面的鍛造氧化皮、裂紋、鏟坑、鑄造夾雜、氣孔等缺陷都易導致刀具破碎的情況發生。
3.刀具的結構選擇:如要達到較大的切削斷面,切屑在高速切削時可卷成螺旋線型,切屑在切削刃附近就即行折斷。硬質合金刀片切削刃不致破碎可保證重型車床運轉平穩,生產效率也能隨之提高。
4.切削用量的選擇:按照機械加工中切削餘量的確定原則,為了滿足粗加工階段去除餘量的加工目的,提高切削效率,應加大切削深度。重型切削時由於切削深度大,切削力大,對應則為較低的切削速度。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金刀具成分分類
- 分類:鎢的知識
- 發佈於:2015年4月08日
- 點擊數:400
硬質合金刀具是由碳化鎢和含有百分之幾碳化鈦(TiC)、碳化鉭(TaC)和碳化鈮(NbC)的鈷結合劑構成,這些添加物又稱為立方碳化物,根據其燒結後的顯微結構呈現出不均勻的三相結構分為:
1.單純型成分硬質合金刀具
用於金屬切削加工,含有重量比為3%-12%的鈷。碳化鎢晶粒為1-8μm之間。適用範圍切削加工鑄鐵、200和300系列不銹鋼、鋁和其他有色金屬、高溫合金和淬硬鋼;
2.微晶型成分硬質合金刀具
含有重量比為6%-15%的鈷。在液相燒結時,添加的碳化釩和(或)碳化鉻獲得粒度小於1μm的細晶粒結構。可用於加工鎳基超級合金,因為這種刀具能夠承受高達1200℃的切削溫度,能夠同時提高其耐磨性、抗變形能力和韌性
3.合金型成分硬質合金刀具
主要用於切削加工鋼件,其鈷含量通常為5%-10%,晶粒尺寸範圍為0.8-2μm。可用於車削、攻絲、刨削和銑削加工.
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金刀具製造工藝
- 分類:鎢的知識
- 發佈於:2015年4月08日
- 點擊數:448
大尺寸硬質合金工件或具有高長寬比的硬質合金工件(如立銑刀和鑽頭的刀杆)通常採用在一個柔性料袋中均衡壓制牌號硬質合金粉料來製造。雖然均衡壓制法的生產週期比模壓法要長一些,但刀具的製造成本較低,因此該方法更適合小批量生產。硬質合金工件還可以利用擠出模或注射模進行成型加工。擠出成型工藝更適合軸對稱形狀工件的大批量生產,而注射成型工藝通常用於複雜形狀工件的大批量生產。
通過模壓法、均衡壓制法、擠出模或注射模成型法刀具成型後,從工件中去除有機結合劑進行燒結。燒結可以去除工件中的孔隙,使其變得完全(或基本上)密實。
對切削刀具燒結後最基本的處理方式是刃磨切削刃。磨削產生的所有硬質合金磨屑都可以回收再利用。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
高速車削硬質合金刀具磨損
- 分類:鎢的知識
- 發佈於:2015年4月08日
- 點擊數:368
硬質合金刀具的磨損主要發生在刀具前刀具和後刀面的磨損邊緣區. 硬質合金刀具在難加工材料的高速銑削加工中的主要失效形式為前刀面月牙窪磨損和前刀面剝落. 高速切削條件下硬質合金刀具的主要磨損機理為磨粒磨損、粘著磨損、擴散磨損和氧化磨損, 其中以擴散磨損和氧化磨損居主導地位.
針對細晶粒硬質合金刀具進行合理的刃口強化處理, 可以減輕磨損初期的刃口微崩刃和磨損中期的前刀面剝蝕破損刀具材料的適配性更改如加入含量較高的 (T i, A l)N 塗層塗覆硬質合金刀具可改善切削效果。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
軟化學合成法製備焦綠石型氧化鎢
- 分類:鎢的知識
- 發佈於:2015年4月08日
- 點擊數:465
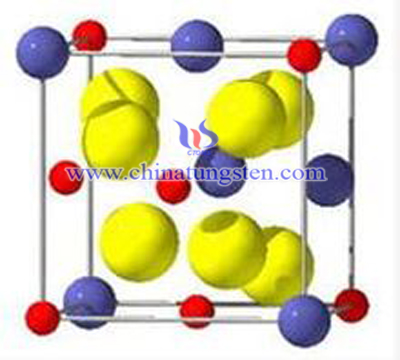
軟化學合成即溫和條件下無機功能材料的合成,它力求在中低溫或溶液中使起始反應物在分子尺寸上均勻混合,進行可控的化學反應,經過生成前驅體或中間體,最後生成具有指定組成、結構和形貌的材料。1988年法國的Coucou等人採用軟化學方法首次合成了焦綠石型氧化鎢,他們以(NH4)10-W12O41•5H2O為前驅體,在酸性乙二醇溶液中加熱回流得到[(NH4)2O]xW2O6,將其在酸溶液中反復清洗,所得粉體在100℃下加熱除水,即制得焦綠石型氧化鎢粉體。1996年Li等人採用同樣方法製備了一系列(M2O)xWO3•zH2O(M=H+、Li+、Na+、Ag+和NH+4),並測試了該系列粉體的濕敏性能。
上述方法往往只能得到有晶格缺失的焦綠石型氧化鎢,而且其中水分子含量一般比完整的H2W2O7要少。近年來發展的軟化學方法一般是以Aurivil-lius型化合物Bi2W2O9為前驅體,通過酸處理得到焦綠石型氧化鎢。R.E.Schaak和ManabuKu-do等人對該法設計出詳細的製備流程:將Bi2O3和WO3按照1∶2的摩爾配比混合均勻後在800℃煆燒48h,得到的Bi2W2O9置入濃鹽酸中,然後在室溫下強烈攪拌72h即得到無畸變的H2W2O7晶體。之後對H2W2O7的絕大多數研究都是基於這種方法。
鎢粉生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-powder.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格