
便携式钨合金X射线损探伤机原理
- 分类:钨业知识
- 发布于 2015年五19日
- 点击数:1819
钨合金X射线损探伤机原理利用X射线穿透物质和在物质中有衰减的特性来发现其中缺陷的一种无损探伤方法。 钨合金X射线可以检查金属与非金属材料及其制品的内部缺陷。例如焊缝中的气孔、夹渣。未焊透等体积性缺陷。
便携式钨合金X射线探伤机利用SF6气体绝缘,体积小、重量轻,该机由操纵台、X射线发生器和低压连接电缆三部分组成。携带式钨合金X射线探伤机分定向辐射、周向辐射两种。定向辐射是固定的,射线束辐射圆锥角一般在40°~45°范围。周向辐射射线束是在与X射线管轴线成垂直方向的360°圆周上同时辐射X射线,这对于检测大口径管件和球形容器的环形焊缝,通过一次曝光可以完成整个焊缝的探伤照相工作,因而可以大大地提高检测效率。
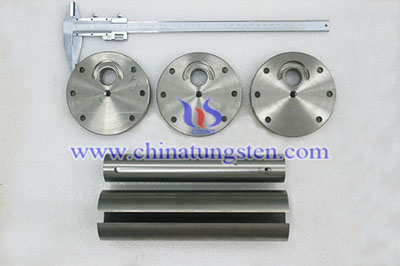
下图为钨合金屏蔽件。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
钨合金X射线探伤机的选择技巧
- 分类:钨业知识
- 发布于 2015年五19日
- 点击数:1812
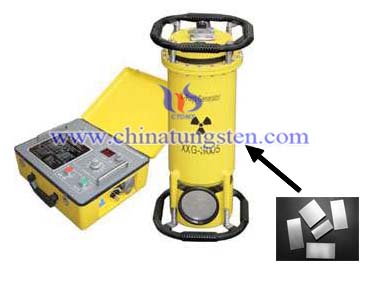
钨合金X射线检测作为常规无损探伤检测方法之一的射线检测,在工业上有着非常广泛的应用。因此,选择合适的、既经济又实用的X射线探伤机很有必要了。一般选择钨合金X射线探伤机都要考虑穿透能力、射线管焦点大小、被检工件形状等。
钨合金X射线探伤机的穿透能力取决于X射线探伤机的容量,既钨合金X射线探伤机的管电压,管电压愈高,X射线愈硬,能量愈大,穿透能力就愈强,穿透能力与管电压平方成正比。另外,在相同的管电压下,还与被检验工件的材质的密度等性质有关,也就是与被检验工件对X射线的衰减能力有关。对于钢铁等重金属以及较厚的工件,由于其对X射线的衰减能力较强,故应选择管电压较高的X射线探伤机;而对于铝、镁等轻金属和较薄的工件,可以选择管电压较低的X射线探伤机。
对于圆形的工件,如锅炉简体或容器上的环焊缝,应首先考虑选择周向曝光的钨合金射线探伤机,以提高工件效率,减轻劳动强度,减少放射线损伤。
对于工件较小,移动方便的,可选用移动式(固定式)钨合金X射线探伤机,而对工件笨重或高大设备,移动不方便,可选用携带式钨合金X射线探伤机。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
超细晶粒硬质合金刀具应用现状
- 分类:钨业知识
- 发布于 2015年五19日
- 点击数:1793
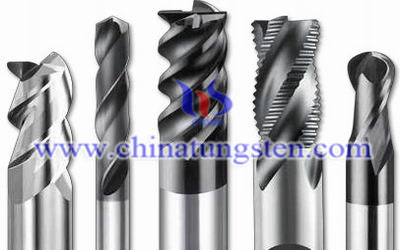
超细晶粒硬质合金刀具是一种高硬度、高强度和高耐磨性兼备的硬质合金刀具,具有硬质合金的高硬度和高速钢的高强度。超细纳米硬质合金刀具现已被广泛应用于现代制造业的各个领域。
超细纳米硬质合金刀具应用现状的一个方面在于,由于在现代高速切削、钛合金、喷涂材料、淬火钢等难加工材料方面具有明显优势,超细纳米硬质合金刀具现已被制成棒状刀具,加工集成电路板的微型钻头、点阵打印机打印针头、整体孔加工刀具、铣刀、牙钻、木工工具和精密模具等。
超细纳米硬质合金刀具应用现状的另一个方面在于,超细晶粒硬质合金刀具还可以用于制作小尺寸整体刀具,用于高速加工孔、齿轮和攻丝,也可以较高的速度加工钛及其合金和高温合金等超级合金。另一方面,高强度、高硬度的超细晶粒硬质合金刀具还可以制成硬质合金立铣刀,以保证其中心刃的切削性能。
硬质合金生产商、供货商:厦门中钨在线科技有限公司
产品详情查阅:http://tungsten-carbide.com.cn/Chinese
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
涂层硬质合金刀具发展阶段
- 分类:钨业知识
- 发布于 2015年五19日
- 点击数:1995
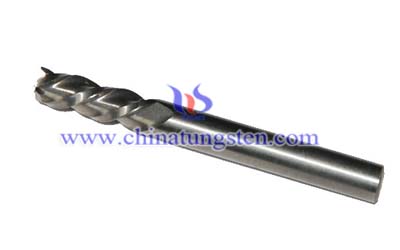
涂层硬质合金刀具发展阶段共有四个:上世纪60年代末、上世纪70年代初期、上世纪70年代中期以及现阶段。
上世纪60年代末是涂层硬质合金刀具发展阶段的开端,该时期涂层硬质合金刀具以TiC涂层为主, 硬质合金刀具基体就是一般的WC基硬质合金, 称为第一代涂层。第二代涂层硬质合金刀具约出现在上世纪70年代初期, 这时对TiC涂层作了很多改进, 控制了涂层与基体间脆性大的n相层厚度, 并发展了TiN、 Al2O3等单涂层以及上述物质的双涂层及三涂层, 如TiC-TiN, TiC-Al2O3等。第三代涂层硬质合金刀具的开发是在上世纪70年代中期, 除了以上的几种涂层材料外, 还试验了新的涂层材料及超过三涂层的多涂层, 并发展了与涂层材料匹配的特殊硬质合金基体, 使涂层刀片的强度性能得到了进一步的提高。现阶段,硬质合金涂层刀具的发展主要集中在新的涂层材料的开发, 包括金刚石、立方氮化硼和氮化碳等这些超硬材料涂层刀具。
硬质合金生产商、供货商:厦门中钨在线科技有限公司
产品详情查阅:http://tungsten-carbide.com.cn/Chinese
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金孔加工刀具
- 分类:钨业知识
- 发布于 2015年五19日
- 点击数:1911
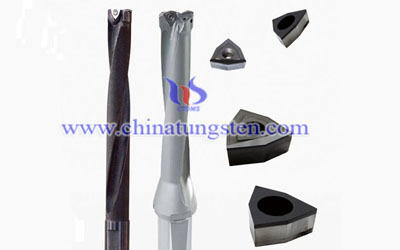
硬质合金孔加工刀具拥有高切削速度,良好的耐磨性和耐腐属性等优势。硬质合金孔加工刀具一般为定尺寸刀具包括钻头、铰刀等。 在加工过程中,被加工孔的精度直接受到刀具磨损造成的形状和尺寸的变化影响。
由于受被加工孔直径大小的限制,切削速度很难提高,影响加工效率和加工表面质量,尤其是在对较小的孔进行精密加工时,为达到所需的速度,必须使用专门的装置,对机床的性能也提出了很高的要求。刀具的结构受孔的直径和长度的限制,刚性较差。在加工时,由于轴向力的影响,容易产生弯曲变形和振动,孔的长径比(孔深度与直径之比)越大,刀具刚性对加工精度的影响就越大。孔加工时,硬质合金刀具一般是在半封闭的空间工作,切屑排除困难;冷却液难以进入加工区域,散热条件不好。切削区热量集中,温度较高,影响刀具的耐用度和钻削加工质量。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
 闽公网安备 35020602000140号