
二硫化鎢在回流焊中的應用
- 分類:鎢的知識
- 發佈於:2019-10-30, 星期三 08:10
- 點擊數:369
二硫化鎢適用高溫等不同溫度環境,因此它在回流焊潤滑中具有較高的應用價值。回流焊焊接過程對溫度的控制較為嚴苛,這一定程度上也要求其使用的潤滑材料必須擁有更加優異的性能。
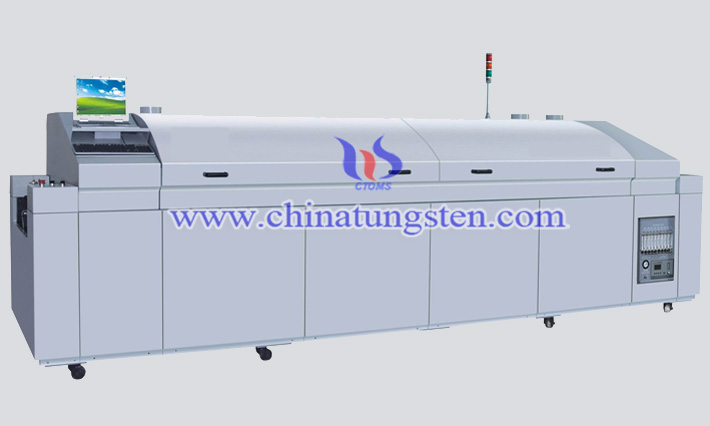
回流焊,又稱再流焊機。它是一種使焊錫膏受熱融化,從而讓表面貼裝元器件和印製電路板(PCB)焊盤通過焊錫膏合金實現焊接的設備。該設備生產效率高、焊接缺陷少且性能穩定,在表面貼裝技術(SMT)中具有極高的應用價值。
回流焊焊接包括預熱區、保溫區、回焊區和冷卻區四大溫區,具體如下:
1.回流焊預熱區
回流焊焊接的第一步工作是預熱。該行為是為了使焊膏活性化,從而避免浸錫時進行高溫加熱而引起焊接不良。把常溫PCB板勻均加熱至目標溫度,升溫程序控制升溫速率。
2.回流焊保溫區
這一階段的主要目的是保持回流焊爐爐內PCB板及各元器件溫度穩定,同時使元件溫度保持一致。由於元器件大小不一,大的元件需要熱量多、升溫慢,而小的元件升溫快。因此,在保溫區域中要基於足夠的時間,使較大元件的溫度趕上較小元件,同時使助焊劑充分揮發出去,避免焊接時有氣泡。
3.回流焊回焊區
這一階段中,回流焊區域裡加熱器的溫度升至最高,元件的溫度快速上升至最高溫度。在回流街道段,焊接峰值溫度隨所用焊膏的不同而不同,峰值溫度一般為210℃~230℃。其中,回流時間不宜過長,以防對元件及PCB造成不良影響。
4.回流焊冷卻區
最後階段,溫度冷卻到錫膏凝固點溫度以下,使焊點凝固。冷卻速率越快,焊接效果越好。如果冷卻速率過慢,不僅將導致過量共晶金屬化合物產生,在焊接點處也容易發生大的晶粒結構。冷卻區降溫速率一般在4℃/s左右,冷卻目標溫度是75℃。
整個焊接過程對溫度控制相當嚴格。因此,回流焊這一設備使用的潤滑材料也必須適用複雜的溫度環境。二硫化鎢具有良好的耐高溫和抗氧化性能,在650℃高溫和-273℃低溫下均能保持優異的潤滑效果,是一種理想的回流焊潤滑材料。
| 氧化鎢供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-oxide.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |