
如何製作二硫化鎢塗層螺栓定位銷?
- 分類:鎢的知識
- 發佈於:2019-09-11, 星期三 14:17
- 點擊數:258
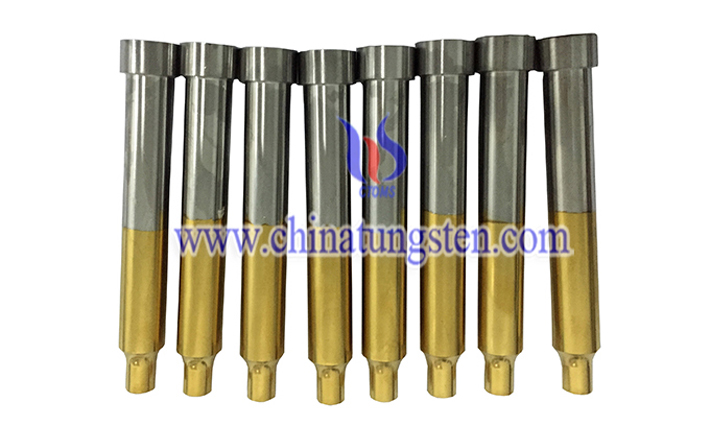
二硫化鎢塗層螺栓定位銷採用二硫化鎢塗層處理定位銷表面、用於螺栓工件固定。製作該種定位銷要求在氮化鈦(TiN)塗層基底上附上二硫化鎢塗層。
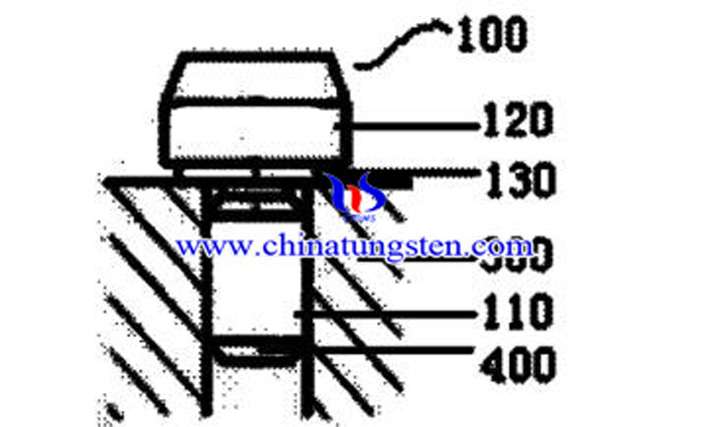
二硫化鎢螺栓定位銷結構大致包括定位銷主體100、頭部110、尾部120、墊片130、工件300、表面塗層400。其中,定位銷主體包括頭部、尾部,頭部和尾部相連;頭部和尾部之間設置墊片;定位銷主體表面使用二硫化鎢塗層,表面塗層厚度為5-7mm。
二硫化鎢塗層螺栓定位銷製作過程如下:
- 定位銷主體100或者頭部110經過超聲波清洗除油;
- 將TiN以金屬蒸汽真空弧(MEVVA)離子注入技術結合到模具鋼表面,形成潤滑膜基底層,層厚度為0.005μm。
- 在TiN基底塗層上,以物理氣相沉澱技術中的射頻濺射方式,附上二硫化鎢塗層,層厚度為0.5μm。
氮化鈦(TiN),非化學計量化合物,其穩定的組成範圍為TiN0.37-TiN1.16,氮的含量可以在一定的範圍內變化而不引起TiN結構的變化。TiN粉末一般呈黃褐色,超細TiN粉末呈黑色,而TiN晶體呈金黃色。TiN熔點為2950℃,密度為5.43-5.44g/cm3,莫氏硬度8-9,抗熱衝擊性好。 TiN膜是一種超硬塗層,具有高硬度、高耐磨性、低摩擦係數、高抗腐蝕能力特點,廣泛應用於機械加工中的工模具塗層。
MEVVA離子注入技術是一種先進的強流、大面積視線加工處理新技術。設備配置了MEVVA離子源,它將工作介質(各種金屬、碳、導電化合物)作為陰極,進行真空弧放電產生高密度等離子體,在高真空靜電場下,引出並加速形成高能強流金屬離子束。載能離子轟擊注入被處理工件表面,引起材料表面成份和結構變化,提高耐磨、耐蝕、抗疲勞等性能,有利於延長材料使用壽命。
射頻濺射是利用射頻放電等離子體中的正離子轟擊靶材、濺射出靶材原子,從而沉積在接地的基板表面的技術。該技術用交流電源代替直流電源就構成了交流濺射系統,可以用來沉積任何固體材料的薄膜。常用的交流電源的頻率在射頻段(5~30MHz)。獲得的薄膜具備緻密、純度高、與基片附著牢固等特點。
| 氧化鎢供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-oxide.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |