
釔鎢電極的焊接
- 分類:鎢的知識
- 發佈於:2018-07-06, 星期五 16:09
- 點擊數:502
釔鎢電極氬弧焊接時,主要採用高頻高壓引弧法或脈衝引弧法。這兩種方法都是將鎢極接近工件,但是不接觸,它們中間留有2~5mm的間隙。
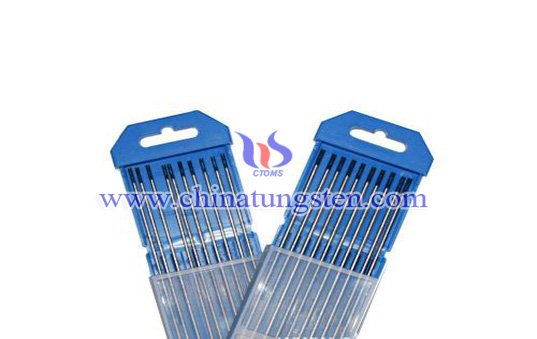
引弧時利用高壓擊穿電極與工件的空間,形成火花放電,在高壓作用下,電弧空間形成很強的電場,加強了陰極發射電子及電弧空間的電離作用,使電弧空間由火花放電或輝光放電很快就轉變到電弧放電。由於電弧放電時產生的高溫,可以在低電壓情況下維持電弧放電。這樣就完成了引弧過程。引弧時需要高電壓擊穿電弧空間,為了安全而採用高頻或脈衝電壓。
安全防護措施:
1.通風措施 氬弧焊工作現場要有良好的通風裝置,以排出有害氣體及煙塵。除廠房通風外,可在焊接工作量大,焊機集中的地方,安裝幾臺軸流風機向外排風。
此外,還可採用局部通風的措施將電弧周圍的有害氣體抽走,例如採用明弧排煙罩、排煙焊槍、輕便小風機等。
2.防護射線措施 盡可能採用放射劑量極低的鈰鎢極。釷鎢極和鈰鎢極加工時,應採用密封式或抽風式砂輪磨削,操應配戴口罩、手套等個人防護用品,加工後要洗淨手臉。釷鎢極和鈰鎢極應放在鋁盒內保存。
3.防護高頻的措施 為了防備和削弱高頻電磁場的影響,採取的措施有:
1.0工件良好接地,焊槍電纜和地線要用金屬編織線遮罩;
2.0適當降低頻率;
3.0儘量不要使用高頻振盪器做為穩弧裝置,減小高頻電作用時間。
| 钨制品供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨业协会:http://www.ctia.com.cn | 钼业新闻: http://news.molybdenum.com.cn |