
鎳基合金之碳化鎢塗層噴塗
- 分類:鎢的知識
- 發佈於:2018-04-13, 星期五 18:02
- 點擊數:645
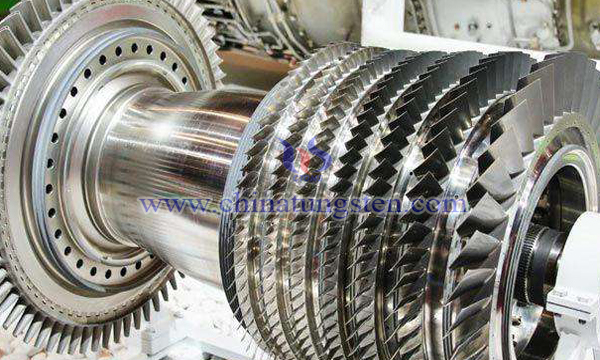
在機機械工業中,採用鐵基或鎳基合金製作的發動機壓氣機的前、後機匣,在使用過程中,前後機匣的對接處處于振動狀態,並容易發生衝擊磨損,原有的耐磨塗層由於硬度較低、韌性較差, 在磨損一段時間後發生損壞,使前後機匣的壽命縮短,因此,製備一種高耐磨性能的塗層,解決磨損,延長使用壽命是目前急需解決的問題。
眾所周知,碳化鎢是兼具耐高溫與耐磨的理想塗層材料,在器件上噴塗耐磨保護塗層可以大大提升其性能和使用壽命,製備塗層可選擇的技術手段多種多樣,包括堆焊、熱噴塗、鐳射熔覆等,對於鐵鎳基合金,採用最多的是熱噴塗法。例如在鎳基鍛造合金表面碳化鎢塗層,可採用超音速火焰噴塗,其過程如下:
1、將碳化鎢塗層粉末平鋪烘乾,平鋪厚度10~20mm,烘乾溫度為100±5℃,烘乾時間1~ 3h;
2、將鎳基鍛造合金表面用丙酮清洗乾淨,然後採用吹砂方法去除氧化皮等雜質;
3、將鎳基鍛造合金固定,採用超音速火焰噴塗設備,將碳化鎢塗層粉末噴塗到鎳基鍛 造合金表面,噴塗距離360~390mm,送粉速率65~80g/min,送粉氣體壓力3.5~4.0bar,在鎳基鍛造合金表面獲得碳化鎢塗層。
採用超音速火焰噴塗碳化鎢塗層,方法工藝可靠,形成的塗層厚度均勻,細密而且硬度高,塗層抗磨損、耐腐蝕,適合批量生產,可以應用於各種類型的地面燃氣機 輪以及能源、電力、印刷等行業的易磨損部件的塗層塗覆,可以有效延長部件的使用壽命,具有廣泛的應用前景。
| 鎢產品供應商:中鎢線上科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |
| 鎢產品供應商:中鎢線上科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |