
熱噴塗用球形單晶鎢粉製備
- 分類:鎢的知識
- 發佈於:2018-04-20, 星期五 16:41
- 點擊數:344
熱噴塗技術是一種迅速發展起來的表面強化技術。它採用專用設備,利用熱源將金屬或非金屬材料加熱到熔化或半熔化狀態,用高速氣流將其噴射到工件表面,形成塗層,提高工件耐磨、耐腐蝕等性能。
鎢具有高熔點、高硬度、低的熱膨脹係數以及吸收射線能力強的優點,在航空、航太、軍事工業和電子工業等部門得到廣泛應用。在噴塗領域,緻密球形粉體、細微性範圍可調是形成均勻塗層的基礎,球形熱噴塗單晶鎢粉要求流動性好,結晶完整、粒子緻密、還要求球形度高、流動性好、純度高。
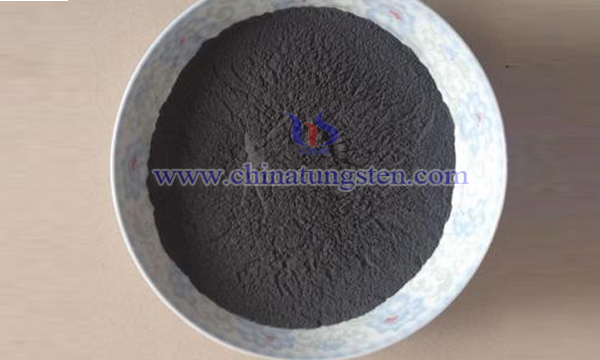
為達到標準,現代工業採用了多種多樣的工藝製備球形鎢粉,例如,有學者創新一種熱噴塗用球形單晶鎢粉的製備方法,其包括以下步驟:
步驟一、稱取品質濃度為33%的鎢酸銨溶液,然後向稱取的鎢酸銨溶液中加入碳酸鋰和氯化鈉的混合物,混合均勻後經乾燥、濃縮制得前驅體,備用;其中,碳酸鋰和氯化鈉的總添加量為2g/L,碳酸鋰和氯化鈉的品質比為1:3;
步驟二、選取晶粒大小為1μm的球形鎢粉作為母晶,並按照品質比為0.1%:1添加到步驟一製備的前驅體中,混合均勻後備用;
步驟三、將步驟二製備的混合物在管式還原爐中進行氫氣還原,其中氫氣的流量為 40ml/cm3•min,還原溫度為900℃,保溫時間為2小時,還原結束後在去離子水中進行超聲 波清洗,超聲功率為1500W,清洗時間為1小時;然後在真空度為-0.06MPa、溫度為80℃的條 件下真空乾燥1小時;
步驟四、將經步驟三處理後的物料進行無介質球磨,得到10-90μm的球形鎢粉;
步驟五、將步驟四製備的中間體在進料速度為100kg/h,風量為1800m3/h的條件下進行氣流分級獲得細微性在20-63μm範圍內的球形單晶鎢粉。
工藝通過製備前驅體,易於鎢粉晶粒的長大;控制球形單晶 母晶的晶粒大小及比例,易於控制單晶鎢粉的形貌及細微性分佈;無球磨介質球化,易於控制 粉末的球形度及雜質含量。所製備的熱噴塗用球形單晶鎢粉結晶完整、粒子緻密、球形度高、流動性好、純度高,塗層硬度高、上粉率高、孔隙率低。
| 鎢產品供應商:中鎢線上科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |