
三氧化鎢陶瓷靶材的電致變色薄膜性能影響因素
- 分類:鎢的知識
- 發佈於:2016年7月11日
- 點擊數:349
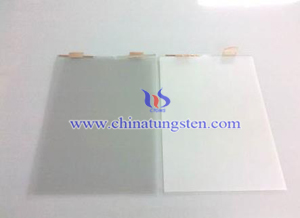 三氧化鎢陶瓷靶因具有成本低、製備簡單、便於摻雜、利於製備疏鬆多孔薄膜等特性,逐漸被人們所重視。變色存儲時間是指薄膜著色後自然褪色至△T小於一定值(一般為20%所需時間)。將電致變色應用于智慧窗、電子公告牌等領域時,在薄膜有較高著色率的同時,延長變色儲存時間,使得加一次電壓著色後有更長的顯色時間,這在環保節能方面具有很重大的意義。
| 氧化鎢供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-oxide.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


鎢加熱子的外觀設計
- 分類:鎢的知識
- 發佈於:2016年7月11日
- 點擊數:283
鎢加熱子一般由鎢絲製成,具有較高的熔點和高耐腐蝕性,所以主要應用於真空鍍金、鋁等裝飾物品,鍍鉻等鏡子,塑膠製品,加熱元件。鎢絲加熱子根據可以的樣品或圖紙的具體要求,被絞合成單股或多股,所使用的鎢絲可以是純鎢絲或摻雜鎢絲。鎢絲直徑範圍一般在0.2~1.2mm之間。
加熱陰極件在1927年第一次被間接地為大眾所得知,那個時候的加熱子的外觀設計就有了很大的差別。當時,一個髮夾鎢加熱子是由一擠壓陶瓷絕緣體支撐著,並且周圍包圍著鎳套。
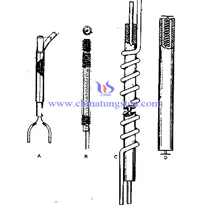
圖中A顯示的是一種以前普遍使用的鎢絲加熱子所使用的檢測器和放大器的管子。這種加熱子的使用需要有2.5伏的電壓供應。它需要一個為時20~30秒的預熱時間。圖中B顯示的是一個直徑為0.02mm的鎢絲纏繞在一個氧化鋁絕緣管的螺旋口上。通過中間的絕緣棒返回,一般情況下,氧化鋁塗層會覆蓋整個鎢絲。圖中C顯示的是一個直徑為0.7mm的鎢絲纏繞在一個氧化鋁絕緣管的螺旋口上,一個鉬棒從中間的管通過,起著乘杆的作用。這種設計的加熱器一般要在5伏和60安培的環境下進行運作。圖中D顯示的是一個直徑為0.25mm的加熱子支,並且擠壓在絕緣管裡。這四種加熱子的外觀設計是目前最典型的外形,但是實際上為了方便後續工作的使用,加熱子還會被製作成各種不用的形狀和規格。
| 純鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
蒸鋁和鎢加熱子的工業流程
- 分類:鎢的知識
- 發佈於:2016年7月11日
- 點擊數:313
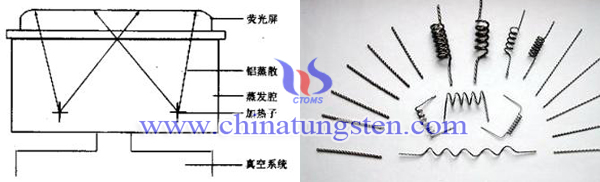
鋁膜的形成是在真空容器中把純度很高的鋁絲(一般可達到99.9%)加熱氣化然後沉積在溫度較低的螢光屏的表面上,從而形成一層薄薄且均勻緻密的鋁膜。螢光屏是通過黑底石墨、螢光粉塗敷、有機膜塗敷後的屏。蒸鋁屏是在螢光屏上再蒸一層鋁。一般蒸鋁工序的工藝流程主要是:鋁絲插入→螢光屏上料→一次真空→二次真空→真空測定→預熱→蒸散→膜厚測定→洩露→冷卻→屏下料。
在真空容器中將鎢加熱子通電後使鋁絲氣化形成鋁膜,也就是通過低電壓高電流給鋁絲一定的功率使之熔化後汽化蒸發形成鋁膜。其工作主要是在蒸鋁工序中的預熱和蒸散過程中。預熱的目的主要是對將吸附在鋁絲中的氣體進行清除和淨化,使蒸發的過程能平穩的進行。在開始的時候,輸入加熱子的電流隨著電壓的增加而增加。隨著長時間的預熱時間,加熱子的溫度會上升,導致其電阻率增加,表現為電流的緩慢降低。在蒸散的過程中,主要是依靠電加熱使塊狀固體鋁分子逸出,蒸鋁過程的完成就是把蒸發出來的鋁分子凝聚在有機膜上製備形成鋁膜。在蒸散的過程中,電壓要先加到一定的數值,比如8.5V。在溫度達到鋁熔化溫度前,電流和功率的變化和預熱過程一樣,呈下降的趨勢。當達到蒸發溫度的時候,鋁會迅速蒸發,電流急劇降低,直至蒸發結束。
| 純鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
CNC加工鎢銅工件—切削液的選用以及走刀路線安排
- 分類:鎢的知識
- 發佈於:2016年7月11日
- 點擊數:432
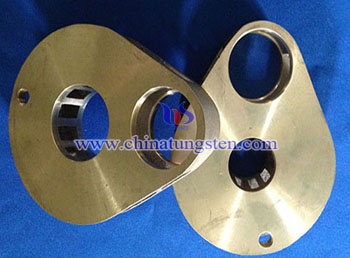
除了刀具和切削參數的選用外,在數控加工鎢銅工件的過程中還需要注意切削液的選用以及銑削時走刀路線安排的問題。切削液(cutting fluid, coolant)是一種用在金屬切削、磨加工過程中,用來冷卻和潤滑刀具和加工件的工業用液體,切削液由多種超強功能助劑經科學複合配合而成,同時具備良好的冷卻性能、潤滑性能、防銹性能、除油清洗功能、防腐功能、易稀釋特點。克服了傳統皂基乳化液夏天易臭、冬天難稀釋、防銹效果差的的毛病,對車床漆也無不良影響,適用於黑色金屬的切削及磨加工,屬當前最領先的磨削產品。相比於皂化油,切削液各項指標均占優,它具有良好的冷卻、清洗、防銹等特點,並且具備無毒、無味、對人體無侵蝕、對設備不腐蝕、對環境不污染等特點。在切削鎢銅工件時會產生較高的切削溫度,切削熱不易傳散,因而需要使用切削液,從而提高切削過程中的潤滑性能,降低切削力,極大提高刀具的耐用程度,有效地防止粘刀和刀具過早的磨損。
而合理安排CNC銑削過程中的走刀路線是有效防止加工鎢銅工件時產生裂紋和掉渣的關鍵工藝方法,一般走刀路線的安排遵從以下幾個原則:
1.合理選擇銑削方式:通常銑削方式包括順銑和逆銑。順銑切削平穩,切削路程較短,切削由厚至薄且能有效減輕切屑粘結的現象並改善表面粗糙度,相比於逆銑更為常用;
2.保證銑刀旋轉時切屑往內排,從而避免了因材料質地較脆而發生的銑削缺陷;
3.要注意避免過大的吃刀量以及棱邊崩角和掉渣;
4.在加工平面或盲槽時,不適合選擇在工件表面垂直進刀而應盡可能選擇斜線或螺旋進刀,避免工件產生裂紋;
5.鑽孔時,必須將出刀面緊貼在其他金屬墊塊上,這樣可有效控制出刀孔口出現掉渣現象。
| 鎢銅合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-copper.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
CNC加工鎢銅工件—刀具的選用
- 分類:鎢的知識
- 發佈於:2016年7月11日
- 點擊數:1201
鎢銅材料是一種鎢和銅的合金材料,其具有高密度、高強度、高熔點以及優良的耐磨耐蝕性,被廣泛運用於航空航太以及一些高溫材料領域。但是鎢銅材料存在切削性能較差的缺陷且其屬於脆性材料(在室溫下多孔鎢骨架抗拉強度僅有50-120MPa,Cu抗拉強度為240MPa)。在刀具加工過程中刀具磨損快,容易產生裂紋、崩塊等缺陷。為了解決這些缺陷,相關研究人員在加工鎢銅工件的實際生產中不斷探索,尤其是在刀具選用、切削參數、切削液的選用以及數控銑削走刀路線的安排等方面進行了重點的研究與試驗。
在刀具選用方面,對於材料有硬度高、韌性好、強度高、熱硬性好、散熱性好等要求,對於立銑刀最好選用三刃硬質合金銑刀,要求刀面光潔、刃口鋒利,而對於多刃刀具應控制切削刃的跳動量。對加工鎢滲銅的刀具幾何角度,除後角要求稍大外,其他無特殊要求按成品刀具幾何角度即可。對於切削參數的選用,切削時會產生較高的溫度且切削熱不易擴散,而會加快刀具的磨損。因而選擇合適的切削速度、切削深度、進給量不僅能夠有效提高加工效率,降低生產成本,還能夠有效延長刀具的使用壽命。另外,對於CNC加工鎢銅工件的硬質合金刀具的切削溫度宜控制在600℃-800℃之間,而硬質合金端銑刀與立銑刀加工鎢銅工件時切削參數也有所不同。
| 鎢銅合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-copper.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





