
高速切削對硬質合金刀具結構提出新要求
- 分類:鎢的知識
- 發佈於:2014年11月14日
- 點擊數:536
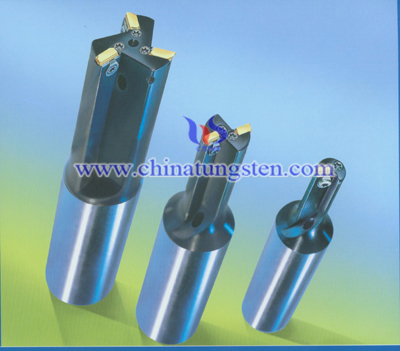
高速切削對硬質合金刀具結構提出了新的要求。高速切削時,旋轉類的刀具如銑刀、鏜刀在高速旋轉時會受到很大的離心力作用,造成刀體的破碎。因此要求設計十分可靠的刀體結構和刀片夾緊結構。同時對高速回轉刀具還應考慮刀具的動平衡,否則由於刀具回轉的不平衡所引起的工藝系統振動必然會影響已加工表面的品質和刀具壽命。在高速切削刀具技術中,必須解決刀具幾何參數,刀體結構,刀片夾緊結構,刀具與機床連接裝夾方式,高速主軸中刀具夾緊措施,以及回轉刀具的動平衡等問題,一般高速切削刀具的前角比普通切削刀具前角約小10度而後角約大5-8度。刀尖角亦應適當增大,硬質合金刀具切削部分應短些。刀柄的研究也是高速切削刀具技術中的一個重要分支,高速切削過程中,隨著刀具的高速旋轉,刀柄的開口由於離心力的作用會產生擴張,從而引起刀具的定位精度和連接剛性下降。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金立銑刀使用範圍
- 分類:鎢的知識
- 發佈於:2014年11月14日
- 點擊數:451
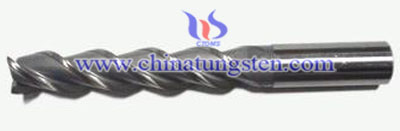
使用硬質合金立銑刀進行銑削加工時,刀具旋轉(作主運動),工件移動(作進給運動),工件也可以固定,但此時旋轉的刀具還必須移動(同時完成主運動和進給運動)。硬質合金立銑刀使用範圍基本包括以下幾種:
端面銑削:適用於較小平面範圍、較小切削深度的操作要求。加工後的零件表面相對較為“粗糙不均”。
鍵槽加工:一般來說,生產一道高質的鍵槽需要至少兩把銑刀。
月牙鍵槽加工:一般來說,這個過程需要一把銑刀,用全面進給進刀法操作。
特殊切削:包括錐形表面的銑削(比如:“T”形溝槽)以及鳩尾槽的加工。
精細仿形切削:在有平行邊壁的工件上完成內表面/外表面的輪廓。
模具孔洞加工:大致包括在鋼模凹處的俯面加工和精細加工。凹模加工需要三維方位的處理。球銑刀比較適合該項操作。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金可轉位刀片轉位時應注意的問題
- 分類:鎢的知識
- 發佈於:2014年11月14日
- 點擊數:487
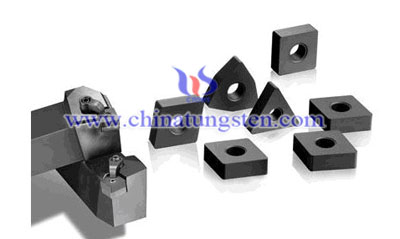
硬質合金可轉位刀片轉位和更換時應清理刀片、刀墊和刀杆各接觸面,應保證接觸面無鐵屑和雜物,表面有凸起點應修平。已用過的刃口應轉向切屑流向的定位面。
轉位刀片時應使其穩當地靠向定位面,夾緊時用力適當,不宜過大(必要時可採用測力扳手)。
夾緊時,有些結構的車刀需用手按住刀片,使硬質合金可轉位刀片貼緊底面(如偏心式結構)。夾緊的刀片、刀墊和刀杆三者的接觸面應貼合無縫隙,要注意刀尖部位的良好緊貼,不得有漏光現象,刀墊更不得有鬆動。
另外硬質合金車刀安裝時其底面應清潔無粘著物。若使用墊片調整刀尖高度,墊片應平直,最多不能超過三塊。如果內側和外側面也須作安裝的定位面,則也應擦淨。刀杆伸出長度在滿足加工要求下應盡可能短,一般伸出長度是刀杆高度的1.5倍。如確要伸出較長才能滿足加工需要,也不能超過刀杆高度的3倍。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金球研磨條件
- 分類:鎢的知識
- 發佈於:2014年11月14日
- 點擊數:481
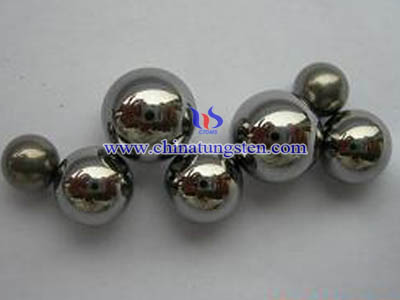
硬質合金球具有拋光性好、能量消耗低、耐磨、耐高溫、耐腐蝕,可回收利用等優良特性,被廣泛應用於石油鑽探、石油行業軸承、制筆等領域。硬質合金球加工工藝流程主要有:冷成型或熱成型加工-磨球-初研-精研-拋光-洗球--檢測-包裝。研磨是硬質合金球加工的一個關鍵環節。
理想球體的任意截面都是正圓,這是球體研磨方法設計的基本出發點。研磨過程中,要求研具與硬質合金球球坯接觸點軌跡(即研磨跡線)均勻地分佈於球體表面,材料的去除量隨球形偏差的大小而變化。我國學者將成球的基本條件總結為兩點:1. 切削等概率性:每顆硬質合金球被加工球面每個點都有相同的切削加工概率。2. 尺寸選擇性:加工過程中,磨大球、不磨或少磨小球,磨長軸方向、不磨或少磨短軸方向。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢鑽類硬質合金球研磨方法比較
- 分類:鎢的知識
- 發佈於:2014年11月14日
- 點擊數:487
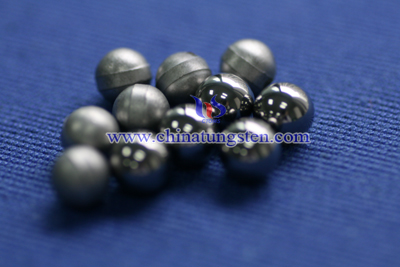
鎢鑽類硬質合金球主要用於石油鑽探抽油泵閥球。硬質合金球和鋼球的主要不同是硬度高,與陶瓷球的主要不同是密度大。傳統研磨加工生產工藝因受人為因素的影響,一致性和穩定性較差,加工成本高,難以獲得高球度的硬質材料球。
採用同心單軸研磨加工小批量鎢鑽類硬質合金球與加工大批量鋼球不一樣,加工大批量鋼球時機床使用了外迴圈料盤裝置,外迴圈使各鋼球的入球具有隨機性,使得各球面的研磨機會在相當長時間內概率均等。而鎢鑽類硬質合金球的加工批量遠少於使用料盤進行外迴圈所需的球量,且設備研磨方法為同心單軸研磨方法,加工過程中球的自轉角理論上保持不變,這就使得各球面各點的研磨概率不均等,影響了鎢鑽類硬質合金球加工的球度精度。錐形研磨加工方法的加工效率較高,但加工鎢鑽類硬質合金球的球度精度較差;而雙自轉研磨方法加工的鎢鑽類硬質合金球存在局部球度誤差偏高的突變點。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格