
钨钢刀具铣削易出现的问题和可能的解决方案
- 分类:钨业知识
- 发布于 2013年1月23日
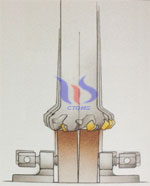
钨钢刀具铣削易出现的问题和可能的解决方案
振动过大
1.装夹较差
可能的解决方案。
评估切削力和支撑方向或改善装夹。
通过减小切削深度来降低切削力。
选择疏齿和不同齿距的钨钢铣刀可获得更积极的切削作用。
选择带小刀尖圆角半径和小平行面的L槽形。
选择细晶粒的非涂层或薄涂层刀片
2.工件不牢固
考虑具有正前角槽形的方肩钨钢铣刀(90度主偏角)。
选择具有L槽形的刀片
降低轴向切削力—使用低切深,小刀尖圆角半径和小平行面。
选择具有不同齿距的疏齿钨钢铣刀。
3.使用了大悬伸刀具
悬伸尽可能小。
使用具有不同齿距的疏齿钨钢铣刀。
平衡径向和轴向切削力-使用45度主偏角,大刀尖圆角半径或圆刀片刀具。
增加每齿进给量
使用轻型切削刀片槽形-L/M
4.用不稳定主轴铣削方肩
选择尽可能小的刀具直径
选择正前角刀具和刀片
尝试进行逆铣
检查主轴偏差以确定机床是否可承受
5.工作台进给不规则
尝试进行逆铣
拧紧机床进给装置。
|
振动过大 |
表面质量差 |
|
|
|
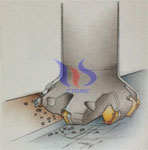
表面质量差
1.每转进给量过大
轴向调整刀具或分类刀片。用千分表检查中心高。
检查主轴跳动量和刀具安装表面。
将每转进给量减小到平行锻宽度的70%以内。
如有可能,使用修光刃刀片。
2.振动
3.刀片上形成积屑瘤
增加切削速度以提高加工温度。
中断冷却液供应。
使用具有平滑前倾面的锋利切削刃刀片。
使用正前角刀片槽形。
尝试使用更高切削参数的金属陶瓷牌号。
4.反向切削
检查主轴倾斜情况(倾斜约0.10mm/l000mm)。
整个精加工期间,主轴轴向跳动量不应超过7微米。
降低径向切削力(减小切深)
选择更小的刀具直径。
检查平行锻和所使用的修光刃刀片是否平行。(不应保持为"倾斜")
确保刀具不发生晃动—调整安装表面。
5.工件崩碎
降低每齿进给量。
选择密齿或超密齿刀具。
重新定位刀具以在刀具退出时获得更薄的切屑。
选择最合适的主偏角(45度)和轻型切削槽形。
选择锋利刀片。
监控后刀面磨损以避免过度磨损。
常规铣削时刀片崩裂
1.刀片退出时切屑厚度过大
通过改变刀具相对工件的位置,以便在刀片退出时降低切屑厚度。
采用顺铣。
降低每齿进给量。
选择更小的刀具直径。
使用坚固的刀片槽形(H)。
|
常规铣削时刀片崩裂 |
方肩铣削时刀片崩裂 |
|
|
|
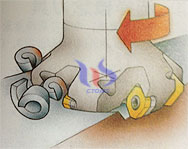
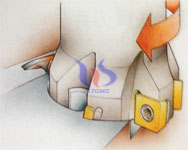
方肩铣削时刀片崩裂
1.逆铣时切屑附着刀片,使方肩和刃之间粘连。
改用顺铣。
使用压缩空气。
使用更锋利刀片以促进切屑再切削。
监控后刀面磨损以避免过度磨损。
2.顺铣需多次走刀。
考虑一次走刀就完成此工序。
3.切屑堵塞在方肩和切削刃之间。
尝试进行逆铣。
选择韧性牌号。
选择卧式铣床。
钨产品生产商、供货商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
钨钢刀具铣切时常见问题解决方案
- 分类:钨业知识
- 发布于 2013年1月23日
钨钢刀具铣切时常见问题解决方案
| 问题 | 原因 | 解决方法 |
| 刀具断裂 |
•进料太快 •排屑量过高 •刃长过长或总长过长 •磨损过多 |
•降低进料速度 •降低每齿的进给率, •固定刀柄较深;使用较短的端铣刀 •早期研磨 |
| 磨损 |
•速度过快 •较硬的工件 •切屑堆积在刃上 •不正确的进料及速度(太慢) •不正确的切角 •主要隙角太小 |
•降低速度:使用另一种润滑剂 •使用等级较高的工具材质和镀层 •改变进嵙辜及速度。改变切屑大小或是以润滑剂或空压机来清除切屑 •增加进料率和速度。试用下切的方式进刀 •改用正确的切角 •改用较大的隙角 |
| 工具寿命短(刀刃钝化) |
•切削时的摩擦力太高 •工件较韧 •不正确的切角 |
•早期研磨 •使用高级工具钢(分子金属聚合物) •改用正确的切角和隙角 |
| 刀刃缺口 |
•进料太快 •初次切削时进料太快 •机器、工具或是固定具刚性不足 •工具固定不牢 •工件固定不牢 •缺乏刚性 •刀刃过于锐利 |
•降低到适当的进料率 •初次切削时降速 •改用刚性较佳的机器、工具或固定具 •确实固定 •确实固定 •使鬲聂短的端铣刀,固定刀柄较深,试用下切方式进刀 •减少隙角及切角 |
| 切屑堆积 |
•切屑移除过快 •排屑空间不足 •润滑不足 |
•调整进料率或速度 •使用较少刀刃 •使用空压机 |
| 毛边 |
•主要隙角过度磨损 •不正确的铣切设定 •不适当的切角 |
•早期研磨 •更正铣切设定 •改用正确切角 |
| 边缘无垂直度 |
•进料太快 •过度切削 •刃长或总长过长 •刃数太少 |
•降低到正确的速度 •减低切削时的深度及宽度 •使用适当的工具长度,固定刀柄较深 •使用多刃端铣刀 |
| 尺寸不够精准 |
•过度切削 •机器或固定具缺乏准度 •机器或固定具缺乏刚性 •刃数太少 |
•减低切削时的深度及宽度 •修理机器及固定具 •改变机器、固定具或是切削设定 •使用多刃端铣刀 |
| 嘈杂 |
•进料率及速度过快 •机器及固定具刚性不足 •隙角过大 •工件固定不良 •切削过深 •刃长或总长过长 |
•更正进料率及速度 •使用较佳的机器或工具固定具或是改变设定 •减少隙角,作边缘处理(以油石涂主要隙角) •确实固定工件 •减少切削深度 •固定刀柄较深,使用较短的端铣刀或是试着改用下切方式进刀 |
|
粗糙的 表面细铣 |
•进料太快 •速度太慢 •过度磨损 •切屑堆积在刃口形成切削作用 •端刃未作排屑曲面 |
•降低到正确的进料速度 •使用较高的速度 •早期研磨 •减少排屑量 •于刀刃底部研磨曲面 |
钨产品生产商、供货商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
钨钢刀具的损伤及其对策
- 分类:钨业知识
- 发布于 2013年1月23日

钨钢刀具的损伤
(一)擦伤磨损:如图所示,当后面有相当厉害的条状磨损发生时,采用细粒子材料的刀具,并且要经过高温淬火来增强其硬度和强度。推荐含微量碳化钽的材料。具体如下面的例子所示,请按箭头的方向来选定材料。
|
|
|
|
K10用途材料→K05用途材料 |
|

(二)月牙洼:当前面有相当厉害的凹状磨损发生时,应考虑高温时的扩散和强度,推荐使用碳化钛、碳化钽含量高的材料。具体如下面的例子所示,请按箭头的方向来选定材料。
|
|
|
|
P20用途材料→P10用途材料 |
|


(三)崩刃:当后面有细小的碎粒落下时,再仔细地研磨刀尖,对切削刃也要进行珩磨,可以大幅度地减少碎屑。对于那些在加工时需要采用大的前角的材料(比如说软钢),请参照下面的例子来选定工具材料。
|
|
|
|
|
K10用途材料→K20用途材料 |
||


(四)热龟裂:当前面或后面产生严重的裂缝时,推荐使用热传导性能好、不易产生热疲劳的M系列用途材料。
|
|
|
|
P20用途材料→M20用途材料 |
|


(五)缺口:沿着刀刃产生比较大的缺口时,为了加强切削刃的耐冲击性,将前角向负的方向修正。如果改变刀刃形状也无效果时,选择韧性高的材料。
|
|
|
|
P20用途材料→P30用途材料 |
|


(六)异常碎屑:由于发热而在刀刃上产生严重的缺口时,可降低切削速度,或者使用耐高温的材料。
|
|
|
|
|
|
P10用途材料→M10用途材料 |
|||


(七)积屑瘤的剥离:很多场合下,在前面(或后面)去除积屑瘤时,会发生切削刃被剥离的现象。这种情况下要选择大的前角,或者提高切削速度。
|
|
|
|
|
P20用途材料→M30用途材料选择大的前角 |
||


(八)塑性变形:对于切削中由于高热而产生的刀刃塑性变形,可选择钴含量低的、高温时强度高的材料。
|
|
|
|
|
|
||
|
P30用途材料→P20用途材料 |
||


(九)成片剥离:由于切削中的振动,工件材料产生弹性变形,在前面出现剥离现象,此时可选择钴含量高的、韧性好的材料。
钨产品生产商、供货商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
钨钢铰刀的使用方法
- 分类:钨业知识
- 发布于 2013年1月23日

装配精度:使用钨钢铰刀时要注意,在将其装到机器上时,铰刀前端进刀部分的抖动要控制在0.02mm以下。在切削中,为始终保持这个精度,可使用导向套筒。
进刀部分切削刃缺口的检查:即使铰刀的抖动能被限制在所期望的范围内,但实际上常常由于切削刃本身有崩刃、缺口,还是得不到好的表面粗糙度和孔的精度。所以在使用前,不仅要检查铰刀的抖动,同时还要检查切削刃本身有无崩刃、缺口。
给油方法:加工时用油润滑不仅可以使拋光的效果更加显著,还能帮助切屑顺利排出,使孔的精度和加工面的精度进一步提高。给油时要注意选择好注油的方向,特别是在一些专用的卧式机床上加工时,要使油直接注到铰刀的切削刃上,此时考虑采用如图所示带油孔的铰刀是个不错的选择。
|
|
|
带油孔的铰刀及其结构 |
|
|
|
在良好的切削状况下得到的切削 |

导向套筒:要想得到高的精度,特别是在加工面精度要求较高的时候应该使用导向套筒。这种情况下,问题是如何选择导向套筒和铰刀之间的空隙。空隙的值在0.005mm左右是最理想的,如果达不到,最大也不应超过0.02mm。
被加工工件的装夹:在进行精度要求高的铰刀加工时,孔的精度和加工面的粗糙度会受到被加工工件夹紧方式的影响,特别是在切削速度高的时候这个影响更大,所以必须仔细考虑夹紧方式。在装夹时不仅要考虑上下方向,同时应考虑进给方向。
钨产品生产商、供货商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
钨钢铰刀的选择方法
- 分类:钨业知识
- 发布于 2013年1月23日

一般在用铰刀进行作业时要注意的问题有加工余量、深度(对直径而言)、表面粗糙度和孔的扩大等,钨钢铰刀的选择标准如表:
选择铰刀的大致标准
|
|
加工余量 |
深度(L/D) |
表面粗糙度 |
孔的扩大 |
|
钎焊式铰刀 |
少一些为好 |
<5 |
钢材达到高精度比较困难 |
不一致 |
|
整体式铰刀 |
少一些为好 |
8~10 |
钢材切削时使用带油孔较好,但达到6S比较困难 |
一致 |
|
拉刀 |
参考用钻头加工的预制孔 |
<5 |
钢材切削也能得到高精度的表面 |
一致 |
|
枪管铰刀 |
稍多一些为好 |
可以相当深 |
钢材为Ra6~12μm左右,铝和铸造物为Ra3~6μm左右 |
一致 |
加工时特别要注意的是给油的方法,也就是说,必须认真考虑如何巧妙地将切屑除去。举例来说,比起起卧式加工,用立式钻床加工时,切屑和油都会往下流出,因此减少了切屑的堵塞和油膜的不连续现象,也会提高加工面的质量。尤其是在深孔加工时,要注意必须用带油孔的铰刀。
|
|
||
|
带油孔的整体铰刀 |
||
|
|
|
|
|
用普通的铰刀加工出来的面 |
用带油孔的铰刀加工出来的面 |
|


钨产品生产商、供货商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
1月23日稀土市场行情
- 分类:稀土知识新闻价格
- 发布于 2013年1月23日
1月23日讯:氧化钆依旧紧俏,价格延续上涨。
氧化镧主流厂家含税价50,000-51,000元/吨。
氧化铈主流厂家含税价49,000-51,000元/吨。
氧化镨主流厂家含税价38-39万元/吨。
氧化镨钕主流厂家含税价310,000-315,000元/吨,镨钕金属主流厂家含税价390,500-400,000元/吨。
荧光级氧化铕主流厂家含税价5,800-6,000元/千克。
荧光级氧化铽主流厂家含税价3,800-4,000元/千克。
氧化镝主流厂家含税价205-210万元/吨,镝铁主流厂家含税价210-215万元/吨。
氧化钆主流厂家含税价130,000-132,000元/吨。
市场上氧化钆仍较紧俏,江西周边地区报价普遍上涨,其余地区虽价格持稳,但鲜有存货。氧化镨钕及金属镨钕则继续持稳,其余稀土产品价格也未有变化,部分持货商对后市预期开始趋于乐观。
稀土供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
工信部:将适时批准成立大型稀土企业集团
- 分类:稀土知识新闻价格
- 发布于 2013年1月23日
1月23日电,国新办于23日举行新闻发布会,介绍2012年工业通信业发展情况。工业和信息化部党组成员、总工程师、新闻发言人朱宏任在会上表示,目前,部分涉及稀土业务的中央企业和地方的重点省区加快了兼并重组的步伐,国家相关部门将根据企业落实相关责任的完成情况,适时批准成立大型稀土企业集团。
对于稀土行业,朱宏任表示,稀土行业是近几年大家最为关心的一个领域和最为关心的一个行业,可以明确的告诉大家,经过2011年开展稀土专项整治行动以来,2012年在工信部会同国土资源部等有关部门,在一些重要领域都取得了显著进展,主要体现在有效打击了非法开采、违规违法的生产行为,遏制了超指标开采,超计划、无计划的生产现象,制止了破坏生态和污染环境的行为,防范并打击了非法出口走私行为,较好的维护了稀土行业的秩序。在这样的一个大背景下,积极的推动稀土行业整合,也是国家予以推动的在加快行业结构调整,促进稀土行业持续健康发展的重要方面。
22日,工信部、发改委等12部委联合发布了《关于加快重点行业企业兼并重组的指导意见》,涉及钢铁、稀土等九大行业。对于稀土行业的兼并重组,朱宏任表示,目前,部分涉及稀土业务的中央企业和地方的重点省区加快了兼并重组的步伐,像内蒙古、江西、福建、广东等地都成立了地区性的稀土产业集团,稀土产业的集中度进一步提高,为组建大型稀土企业集团奠定了良好基础。国家相关部门将根据企业落实相关责任的完成情况,适时批准成立大型稀土企业集团。
稀土供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
1月23日稀土金属价格
- 分类:稀土知识新闻价格
- 发布于 2013年1月23日
|
品名 |
材质 |
价格 |
涨跌 |
备注 |
|
碳酸稀土 |
REO 42.0-45.0% |
32-33元/公斤 |
0 |
含税价 |
|
氧化镧 |
La2O3/TREO 99.0-99.9% |
50-51元/公斤 |
0 |
含税价 |
|
氧化铈 |
CeO2/TREO 99.0-99.5% |
49-51元/公斤 |
0 |
含税价 |
|
氧化钕 |
Nd2O3/TREO 99.0-99.9% |
370-380元/公斤 |
0 |
含税价 |
|
氧化镨 |
Pr6O11/TREO 99.0-99.5% |
380-390元/公斤 |
0 |
含税价 |
|
氧化铽 |
99.9-99.99% |
3,800-4,000元/公斤 |
0 |
含税价 |
|
氧化镝 |
99.5-99.9% |
2,050-2,100元/公斤 |
0 |
含税价 |
|
氧化铕 |
99.9-99.99% |
5,800-6,000元/公斤 |
0 |
含税价 |
|
氧化钇 |
99.99-99.999% |
115-120元/公斤 |
0 |
含税价 |
|
镨钕氧化物 |
(Nd2O3+Pr6O11)/TREO≥75.0% |
310-315元/公斤 |
0 |
含税价 |
|
氧化钐 |
≥99.5% |
50-55元/公斤 |
0 |
含税价 |
|
金属镧 |
La/TREM≥99.0% |
85-87元/公斤 |
0 |
含税价 |
|
金属镨 |
Pr/TREM 96.0-99.0% |
440-450元/公斤 |
0 |
含税价 |
|
金属钕 |
Nd/TREM 99.0-99.9% |
420-430元/公斤 |
0 |
含税价 |
|
金属铈 |
Ce/TREM≥99.0% |
130-140元/公斤 |
0 |
含税价 |
|
金属铽 |
≥99.9% |
7,600-8,100元/公斤 |
0 |
含税价 |
|
金属镝 |
≥99% |
4,000-4,100元/公斤 |
0 |
含税价 |
|
镨钕合金 |
Pr≥20-25% |
395-400元/公斤 |
0 |
含税价 |
|
镨钕镝合金 |
≥99% |
340-350元/公斤 |
0 |
含税价 |
|
金属钇 |
Y/TREM 99.9-99.95% |
390-410元/公斤 |
0 |
含税价 |
|
电池级混合稀土金属 |
TREM≥99.0% Nd/TREM≥15% |
160-170元/公斤 |
0 |
含税价 |
|
镧铈金属 |
Ce/TREM≥65.0% TREM≥98.5% |
75-77元/公斤 |
0 |
含税价 |
|
镝铁合金 |
≥99.5% |
2,100-2,150元/公斤 |
0 |
含税价 |
稀土供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
1.23:少数稀土价格有变动稀土市场有价无市
- 分类:稀土知识新闻价格
- 发布于 2013年1月23日
今日稀土市场部分商家提高金属和氧化物报价。废强磁市场成交情况好转,回收价格略有回升。
据了解,一些金属钕持货商提高了报价,他们反映,现在做的都是老客户的生意,因库存已经消耗,现货较少,所以提了下价格。但同时也表明,现在金属市场报价较乱,成交价格和报价,现货价格和期货价格差别均较大。经了解,现在市场上金属钕期货价格在40万元/吨以下,有些企业报价更低,在34万元/吨左右。据广西一家专做金属冶炼的厂家透露,现在金属现货价格在42万元/吨左右。一些包头持货商反映自己持有的39氧化镧和295氧化铈含税价格均有所上调,增长幅度在2-3千元/吨。另外镨钕金属现货卖的比较好,出手较快。
废强磁市场今天价格也有调动,废强磁价格略涨了一两块钱。临沂地区无刷废电机价格目前较为统一,均在83元/个,有刷废电机价格在143、144元/个。短条废强磁回收价格在85-87元/公斤,长条96、97元/公斤,瓦片废强磁116-119元/公斤。浙江地区回收价格也同幅度略涨。市场参与者反映,最近交易情况有好转,下游散-户收货情况增加。大的回收商提价竞争收货。同时也有做回收的强磁厂反映,因为现在库存仍较多,暂不变动回收价格,观望市场,等年后视行情变动再有所动作。
稀土供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
1月23日钨矿市场快讯
- 分类:钨业新闻
- 发布于 2013年1月23日
今国内钨矿行情向好,价格出现上浮迹象。据悉,目前65度黑钨精矿市场主流价格在11-11.2万元/吨左右,部分持货矿商对交割价格随之提高,惜售情绪开始滋生。贸易商方面察觉市场变化,对采购报价亦有小幅上涨,但明显尚未达到持货矿商心理价,高价成交受阻,市场仍显僵持。
江西某商家表示,近期钨矿行情一直有上涨的趋势,虽不明显,但还是可以感受到。市场钨矿货源供应由于减产停产等种种原因逐渐减少,加上下游企业积极备货的助推作用,矿价的上浮自然顺理成章。预计近期钨矿价格稳中有升,市场交易再度活跃。
钨产品生产商、供货商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨新闻、价格手机网站,WML版:http://m.chinatungsten.com
 闽公网安备 35020602000140号