
废钨市场依旧平稳 观望气氛较为浓厚
- 分类:钨业新闻
- 发布于 2013年九月13日
废钨市场整体依旧平稳,持货商家低价出货意愿不强,由于货源相对稀缺,部分报价依旧偏高。而因钨市处于下跌氛围中,采购商亦不愿高价收货,供需出现僵持局面,观望气氛较为浓厚。预计短期废钨行情主流继续持稳运行。
废钨行情维持平稳。目前国产废钨刀片不含税主流收购价集中在169-171元/kg;进口刀片180-182元/kg,废钨钻头194-196元/kg。废纯钨215-220元/kg,磨削料W≥70%,1.9-1.95元/度;50%<W<70%,1.7-1.9元/度;30%<W<50%,1.45-1.55元/度。
钨酸钠价格坚挺 APT低价货源增多
- 分类:钨业新闻
- 发布于 2013年九月13日
钨酸钠生产厂家产品一般比较多元化,大部分厂家都不是只生产钨酸钠,一般都同时生产钼酸钠等化工产品,具体产品的产能比较机动,依据市场需求情况而调整,因此尽管上游原料价格的不断下跌、市场需求疲软,但是钨酸钠价格受成本支撑一直坚挺在14.5-14.8万元/吨。
APT需求疲软,成交清淡,几乎有价无市,生产厂家不断下调报价,目前厂家报价已经跌至20万元/吨附近,具体现款成交更低,据了解市场具体成交低价可达19.5万元/吨,且近两日随着原料钨矿价格下跌,低价货源渐渐增多。
2013年我国硬质合金市场发展现状分析
- 分类:钨业新闻
- 发布于 2013年九月13日
硬质合金是以高硬度难熔金属的碳化物(碳化钨、碳化钛)微米级粉末为主要成分,以钴(Co)或镍(Ni)、钼(Mo)为粘结剂,在真空炉或氢气还原炉中烧结而成的粉末冶金制品。硬质合金广泛用于高端制造业,在汽车、数控机床、电子信息产业、冶金矿山机械等行业中起到基础性的前提作用。
数据显示,世界硬质合金市场年产销量约3.8-4.0万吨,我国约占世界总产量的40%,为全球第一大生产国,年出口硬质合金总量约4000吨,占世界市场流通量的40%,为第一供应国。2012年中国硬质合金产量达2.25万吨,行业销售收入达240亿元。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨图片网站:http://image.chinatungsten.com
钨视频网站:http://v.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
2013年度稀土钨锑开采总量控制指标确定
- 分类:钨业新闻
- 发布于 2013年九月13日
近日,国土资源部发出《关于下达2013年度稀土矿钨矿锑矿开采总量控制指标的通知》,确定2013年度全国稀土矿开采总量控制指标为9.38万吨,钨精矿开采总量控制指标为8.9万吨,锑矿开采总量控制指标为9.8万吨。
《通知》明确,2013年度全国稀土矿(稀土氧化物REO)开采总量控制指标为9.38万吨,其中离子型(以中重稀土为主)稀土矿指标1.79万吨,岩矿型(轻)稀土矿指标7.59万吨;钨精矿(三氧化钨含量65%)开采总量控制指标为8.9万吨,其中主采指标7.1万吨,综合利用指标1.8万吨;锑矿(金属量)开采总量控制指标为9.8万吨,其中主采指标7.536万吨,综合利用指标2.264万吨。
9月13日钨市场早间指导
- 分类:钨业新闻
- 发布于 2013年九月13日
钨市行情延续弱势。钨矿止跌企稳,商家仍持观望态度;钨化工、碳化钨、钨粉等受原料成本下跌影响,厂家报价纷纷下调,需求依旧萎靡。预计九月中旬钨精矿价格或以稳为主。APT、碳化钨粉厂家受原料价格下调影响,厂家报价纷纷下调,需求也比较冷清。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨图片网站:http://image.chinatungsten.com
钨视频网站:http://v.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
9月12日钨精矿指数TCPI为121.08
- 分类:钨业新闻
- 发布于 2013年九月13日
9月12日钨精矿价格为1234500元/吨,价格指数为121.08(2012-8-20,102000元/吨),较周期内最低点 100(2012-8-20)上调了21.08。钨行情继续弱势,钨精矿价格今日止跌企稳,商家多观望,谨慎操作,下游冶炼厂家需求疲软,市场成交稀少,预计九月中旬钨精矿价格或以稳为主。
钨精矿价格指数走势与价格走势基本一致,但钨精矿价格指数变化趋势更明显,低点更低,高点更凸,钨精矿指数更能突出钨矿市场趋势变化。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨图片网站:http://image.chinatungsten.com
钨视频网站:http://v.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钨合金的形变强化技术之热机械加工技术
- 分类:钨业知识
- 发布于 2013年九月13日
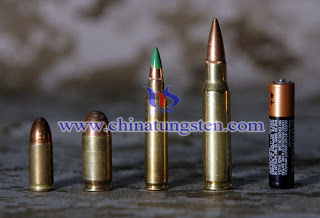
冷加工、锻造虽然提高了屈服强度和抗拉强度,但降低了合金的延性。当锻造变形量达到30%以上时材料会出现微裂纹,延性和韧性急剧下降。而且当合金的钨含量很高时,合金承受冷加工变形的能力较差。为了使高钨含量的合金具有很高的变形能力,而同时又不对材料造成破坏,于是,发展了一种新的热机械加工技术。热机械加工技术的特点是,在变形过程中对钨合金加热,变形在一定温度下进行,一次变形量很大,比静液挤压的变形量还要大得多(最高可达到95%以上),而且合金的延性很好。热机械加工技术包括热挤压、热轧和热挤压、热轧与锻造的复合变形技术。
热挤压与热挤压-锻造复合变形工艺
热挤压技术是通过对冷挤压技术改进而产生的一种新的先进变形工艺,它对高密度钨合金大变形制备强度、延性和韧性都很好的高强韧钨合金具有很大的优越性,其工作原理与静液挤压技术大致一样,不同的是热挤压的工作环境是高温,采用的工作介质在挤压过程中起压力传递和润滑的作用,工作介质选取的好坏直接影响稳定流体润滑层的形成,一般是选用混合物来充当工作介质,如石墨-玻璃的混合物,当玻璃介质处于熔融状态时能很好地满足静液挤压对润滑介质的要求,具有合适的黏度,可形成良好的动力润滑层,很好地解决了模具的密封问题和防止了润滑介质的泄漏。由于热挤压技术是在比较高的温度下进行,因此加工变形量更大,强化作用更大,组织不均匀性小,而且挤压压力较冷挤压小,延长了模具使用寿命。
热轧变形工艺
热轧或热轧-锻造复合变形是热工艺变形的另一种工艺。变形在加热条件下进行,经过多次轧制和中间退火,最后轧制成所需尺寸和性能要求的材料。对脆性大的钨合金材料,尤其是固相烧结脆性钨合金、纯钨和钨-铜复合材料采用这种变形工艺提高材料的延性和强度特别有优势,该工艺变形量大,主要用于将钨合金材料变形加工成薄板、薄片。对于钨含量较低(70%-80%)的钨合金,由于钨含量低,液相烧结难以控制得到可轧制厚度均匀的棒材。对该合金采用固相烧结,然后热轧,可以使合金的伸长率达到30070—35%,经过轧制,可以得到厚度为0.15mm厚的薄片。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
钨合金的形变强化技术之静夜挤压技术
- 分类:钨业知识
- 发布于 2013年九月13日
静液挤压形变强化技术是一种先进的变形加工工艺,能够一次获得60%-80%的大变形量,进一步变形可以获得90%以上的变形,其工作原理是:棒料在高压液体介质的作用下产生塑性变形,在静液挤压过程中,工件变形处于极高的三向压应力状态,钨合金材料内部组织中的固有微裂纹随挤压过程的进行而不断地发生愈合,最终使材料内部的缺陷减少而起到形变强化的作用。
与普通旋锻工艺相比,静液挤压工艺形变强化的优势在于:其一,在变形量相同的条件下,静液挤压钨合金的强度要高于旋锻处理钨合的强度;其二,在静液挤压工艺下,特别是合理的选择挤压工艺参数后,钨合金的变形能力相对而言得到了大幅度提高,仅一次挤压就能使钨合金获得60%-80%的变形量,而对旋锻工艺来说,当一次变形量超过20%时钨合金的废品率就会大大增加,其最大循环变形量也很少超过70%,否则材料容易破坏;其三,静液挤压由于材料在变形过程中始终处于良好的润滑条件,挤压过程中摩擦力小,材料的变形均匀性好,挤压变形量大使得材料的心部与边缘的力学性能相差很小。因此,静液挤压工艺是钨合金目前最为有效的一种形变强化工艺。通常烧结态93钨合金的静态抗拉强度为900-950MPa,伸长率为20%-30%,可见形变强化后合金的强度得到了很大提高,但延性降低。在相同变形量条件下,静液挤压钨合金的性能均匀,硬度均匀性好,形变强化效果明显好于普通的旋锻工艺。随着静液挤压形变量的增加,形变强化作用增强,材料的强度也随之增加,塑性下降,其主要原因是静液挤压工艺可以使钨合金获得纤维化的微观组织,从而大大提高了合金的强度,而由于加工硬化而使其塑性降低。
静液挤压形变强化之所以具有如此好的优越性,主要是由于在静液挤压过程中,工件变形处于极高的三向压应力的包围之中,这就使得钨合金材料内部组织中所固有的微裂纹随着挤压过程的进行而不断地发生愈合作用,最终会使材料内部缺陷减少而起到变形强化的作用。另外,在静液挤压过程中,由于高压液体的润滑效果使得被挤压材料表层与挤压模具内壁的摩擦减少,在较高的速度条件下,一旦形成流体动力润滑,二者之间的摩擦剪切力将降低到最低(摩擦系数值可降至0.005%-0.008%),这就大大降低了变形过程中钨合金表面裂纹及缺陷的产生。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
钨合金的形变强化技术之锻造
- 分类:钨业知识
- 发布于 2013年九月13日
锻造包括旋转锻造和径向锻造两种锻造变形方法,其工作原理非常相似。旋转锻造的工作原理是由2-4块旋锻模环绕被锻材料高速旋转,同时对被旋锻材料的径向进行高速脉冲式锻打,使其断面收缩、长度增加的工艺过程。旋转锻造形变强化是目前我国穿甲弹高密度钨合金材料的主要变形加工方法。径向锻造属于精密模锻范围,其工作原理是利用坯料绕周围对称分布的一对或多对锤头中心轴旋转。径向锻造与旋转锻造工作过程的最大区别就是径向锻造是坯料旋转,而旋转锻造是锤头旋转。径向锻造的作用与落锤锻造和气锤锻造不同,它是基于压力的作用而非冲击力的作用,是以超过材料抗压强度的压力作用在制件上,造成金属的塑性变形和内部颗粒的转移,致使制件材料紧密细致,从而提高材料的抗拉强度和弹性极限,改善制件的质量。
锻造前钨合金材料一般需要加热到600-800℃,常规的锻造变形量为10%-15%,最大变形量一般不能超过25%~30%,否则钨合金易产生破坏,锻造后需要进行去应力退火,退火温度范围在500-1100℃,通常以加热-锻造-退火为一个周期。
旋锻形变强化钨合金存在力学性能不均匀的现象,钨合金心部的强度、伸长率和硬度与表面的强度、伸长率和硬度之间存在较大差异,面的强化效果优于心部的强化效果。其原因在于:旋锻时,从进入圆锥区到定径区这一过程中,金属开始变形且程度逐渐增大;在定径区内金属只承受很小的变形;在圆锥区和定径区的过渡断面金属承受的变形程度达到最大,这样,在圆锥区的出口处和入口处材料的变形速度差增加,其结果是导致金属表面附加弯曲变形。另一方面,由于锻模与坯料之间的相互作用,也使坯料表面与心部的应力状态和臺老丢度杗同,表面金属承受的剪切应力和材料畸变程度以及残余应力均高于心部,这样就造成了表面的强化效果要好于心部。与旋转锻造相比,径向锻造对钨合金性能的不均匀性影响较小,其原因是径向锻造的变形量较大,一般取上限,而旋转锻造的变形量一般取下限。但其性能不均匀的现象仍然存在。造成锻造后合金心部同边缘性能不均匀的原因与变形程度有关,变形量小使变形集中在边缘区域,而心部强化效果较小,增大变形程度可以使性能不均匀性有所改善。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
钨合金的形变强化工艺原理
- 分类:钨业知识
- 发布于 2013年九月13日
形变强化是利用金属(或合金)加工硬化原理,在变形压力作用下使材料变形,以改变和改善钨合金中缺陷组织的数量、分布以及合金的组织结构,从而提高材料强度的一种强化技术。在形变强化工艺中,变形量对钨合金的性能有着很重要的影响。随变形量的增加,合金的强度和硬度增加,而延性下降。刚开始变形时,强化作用明显,当变形量>15%时,强化作用逐渐减弱。强度随变形量的增加而增加,当硬度逐渐增加到某一值时,便不再随变形量的增加而有明显变化。对于含钨量为95%的钨合金,当变形量为15%时,硬度达到最大值。在普遍变形强化工艺中,变形量一般为15%,最大变形量不超过25%,否则钨合金内部产生微裂纹、开裂而导致破坏。变形后对合金进行时效处理,可以进一步提高合金的强度。形变时效强化温度一般在500-600℃。在此温度范围内退火钨颗粒和界面发生强化,从而使强度提高,对挤压形变量为32%的90W-Ni-Fe合金,在600C时效th,抗拉强度可达到1530MPa以上。在600℃以上退火时,随退火温度升高,强度和硬度下降,伸长率回升,当退火温度达到1200℃以上时,发生再结晶,强度和延伸回复到原始烧结热处理态的水平。
为了大幅度提高钨合金的综合力学性能,近年来,发展了钨合金的大变形先进形变强化技术。大变形比普通锻造态的强度要提高300MPa以上。大变形一般通过多次变形和中间退火循环工艺而实现,其变形量和变形循环次数与工艺有很大关系,在锻造工艺中对件进行多次循环变形和中间退火处理可以实现大变形强化。中间退火的目的是消除变形加工过程中产生的应力,减少加工硬化,退火温度范围一般在500-1000℃。此外,近年来发展了一些更先进的大变形强化工艺,如静态挤压、热挤压、热轧或热挤压(热轧)与锻造的复合变形技术,它可以实现非常大的变形量,使钨合金显微组织呈现纤维状化,对合金的强化效果非常显著,从而更加引起人们的重视。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
 闽公网安备 35020602000140号