
如何防止硬质合金钻头刃磨过热
- 分类:钨业知识
- 发布于 2014年10月28日
- 点击数:2948
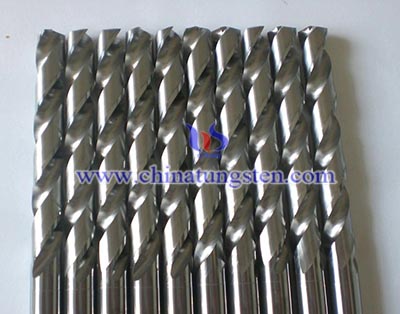
从硬质合金钻头在刃磨时产生裂纹的原因来看,最突出的一点就是刃磨过热。要解决刃磨过热的问题,应使砂轮和刃磨工艺适应硬质合金钻头的刃磨特性,以减少刃磨热的产生。主要应对措施有几点:
1、提高砂轮的自锐能力。使钝化的磨粒及时脱落,砂轮的磨削性能得到改善,以减少磨削热。
2、改善磨削区域的散热条件。分散磨削热,可采用减少砂轮与硬质合金连续接触摩擦时间的办法,使磨削产生的热量及时扩散而不集聚,从而改善磨削条件。
3、勤修砂轮,保持砂轮具有良好的磨削性能。在刃磨时,如果有尖叫声或很响,磨削面发光,说明砂轮已经磨钝,应对砂轮修整后才能继续使用,否则也会使钻头产生裂纹。
4、刃磨时吃力不宜过猛。若过猛,砂轮与硬质合金钻头的摩擦力增大,硬质合金钻头的温度会急剧升高,甚至发红,引起硬质合金钻头的爆裂。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金钻头刃磨裂纹预防措施
- 分类:钨业知识
- 发布于 2014年10月28日
- 点击数:2449
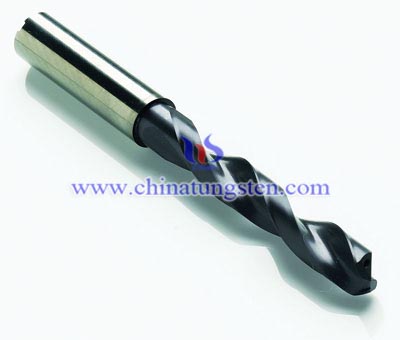
硬质合金钻头硬度高,脆性大,极易在刃磨时产生裂纹,裂纹的主要形式有热裂、振裂、崩裂和爆裂四种。产生刃磨裂纹的原因主要有砂轮自锐性差、砂轮粒度大、振动、钻头质量、刃磨技能工艺等。刃磨裂纹使硬质合金钻头的强度大打折扣,严重影响加工性能,所以应预防硬质合金钻头刃磨裂纹的产生。
1、防止刃磨过热现象
2、严控刃磨的技能工艺
3、区分不同牌号的硬质合金钻头
4、选择硬度恰当的砂轮
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金铰刀相关问题及对策(二)
- 分类:钨业知识
- 发布于 2014年10月28日
- 点击数:2713
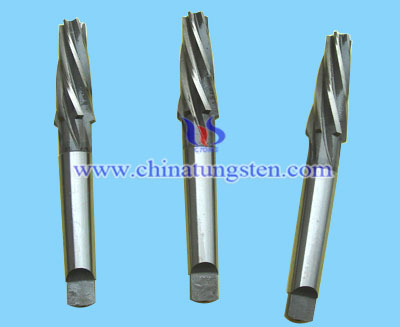
五、内孔表面粗糙度值高
降低硬质合金铰刀切削速度;根据加工材料选择切削液;适当减小主偏角;适当减小铰孔余量;根据具体情况减少铰刀齿数,加大容屑槽空间或采用带刃倾角的铰刀,使排屑顺利;铰刀在刃磨、使用及运输过程中,应该采取保护措施以避免碰伤;对已碰伤的铰刀应使用特细的油石将其修好或直接更换铰刀。
六、铰出的孔位置精度超差
定期更换导向套;加长导向套;及时维修机床、调整主轴轴承间隙。
七、铰刀刀齿崩刃
修改预加工的孔径尺寸;控制摆差在合格范围内;加大主偏角;注意及时清除切屑或采用带刃倾角铰刀;注意刃磨质量。
八、硬质合金铰刀柄部折断
修改预加工的孔径尺寸;修改余量分配,合理选择切削用量;减少铰刀齿数,加大容屑空间或将刀齿间隙磨去一齿。
九、铰孔后的孔中心线不直
增加扩孔或镗孔工序校正孔;减小主偏角;调换有导向部分或加长切削部分的硬质合金铰刀;注意正确操作。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金铰刀相关问题及对策(一)
- 分类:钨业知识
- 发布于 2014年10月28日
- 点击数:2626
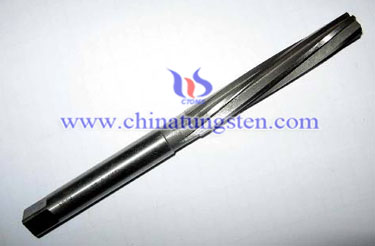
硬质合金铰刀在使用过程中可能会产生某些问题,下面就可能出现的问题一一提出解决措施。
一、孔径增大,误差大
根据具体情况适当减小硬质合金铰刀外径;降低切削速度;适当调整进给量或减少加工余量;适当减小主偏角;校直或更换弯曲的不能用的铰刀;用油石仔细修整到合格;控制摆差在允许的范围内;选择冷却性能较好的切削液;安装铰刀前必须将铰刀锥柄及机床主轴锥孔内部油污擦净。
二、孔径缩小
更换硬质合金铰刀外径尺寸;适当提高切削速度;适当降低进给量;适当增大主偏角;选择润滑性能好的油性切削液;定期互换铰刀,正确刃磨铰刀切削部分;设计铰刀尺寸时,应考虑上述因素,或根据实际情况取值。
三、铰出内孔不圆
选用合格的硬质合金铰刀,控制预加工工序的孔位置公差;采用不等齿距铰刀,采用较长、较精密的导向套;选用合格毛坯;采用等齿距铰刀铰削较精密的孔时,应对机床主轴间隙进行调整,导向套的配合间隙应要求较高;采用恰当的夹紧方法,减小夹紧力。
四、孔表有棱面
减小铰孔余量;减小切削部分后角;修磨刃带宽度;选择合格毛坯;调整机床主轴。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金铣刀顺铣与逆铣对比
- 分类:钨业知识
- 发布于 2014年10月28日
- 点击数:2238
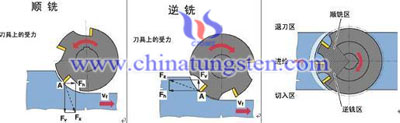
硬质合金铣刀在铣削加工中,根据铣刀的旋转方向和切削进给方向之间的关系,可以分为顺铣和逆铣两种。
硬质合金铣刀顺铣的功率消耗要比逆铣时小,在同等切削条件下,顺铣功率消耗要低5%~15%,同时顺铣也更加有利于排屑。一般应尽量采用顺铣法加工,以提高被加工零件表面的光洁度、保证尺寸精度。但在切削面上有硬质层、积渣、工件表面凹凸不平现象较显著时,如加工锻造毛坯,则应采用逆铣法。
顺铣时,切削由厚变薄,刀齿从未加工表面切入,对硬质合金铣刀的使用有利。逆铣时,当铣刀刀齿接触工件后不能马上切入金属层,而是在工件表面滑动一小段距离,滑动过程中,由于强烈的磨擦,便会产生大量热量,同时在待加工表面易形成硬化层,从而降低刀具耐用度,影响工件表面光洁度,给切削带来不利影响。另外,逆铣时,由于刀齿由下往上(或由内往外)切削,且从表面硬质层开始切入,刀齿受很大的冲击负荷,铣刀变钝较快。
硬质合金铣刀的逆铣和顺铣,因切入工件时的切削厚度不同,刀齿和工件的接触长度不同,所以铣刀磨损程度不同。顺铣时,铣刀耐用度比逆铣时提高2~3倍,表面粗糙度也可降低。但顺铣不宜用于铣削带硬皮的工件。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
 闽公网安备 35020602000140号