
刀盘鬃毛镖靶
- 分类:钨业知识
- 发布于 2015年2月15日
- 点击数:1901
刀盘鬃毛镖靶就是在镖靶上嵌入小片的铁,且没有固定的分区,这大大增加了每个分区的面积,减少飞镖弹出的几率。
刀盘鬃毛镖靶是由剑麻制成,有自我修复的功能,并具有由钢丝分隔的分区。
早期的镖靶是由猪的粗糙鬃毛制作的,现在仍有鬃毛镖靶,即使已有别的材料可以替代。目前,用于鬃毛镖靶最常见的材料是软木和剑麻。而软木材料易破损,特别是使用的频率多的情况。剑麻是镖靶常用的纤维材料。当飞镖刺穿它时,镖尖一般刺在纤维材料的小缝隙中,这造成的损害比较小,意味着鬃毛镖靶的寿命比软木材料制作的镖靶寿命更长。
刀盘鬃毛镖靶比起传统的圆线镖靶至少大约薄30%左右。因此,刀盘鬃毛镖靶至今仍被称为高品质镖靶。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
镖坛大事记
- 分类:钨业知识
- 发布于 2015年2月15日
- 点击数:2022
下面是一些镖坛的一些比赛及事件:
1896年,英国人布莱恩·甘林发明了现代镖坛比赛的分区系统。
1902年,约翰·里德打出了世界上第一个180分。
1977年12月,世界飞镖联盟规定了投掷距离为237厘米(七英尺九又四分之一英寸)。
1984年10月13日,在MFI世界飞镖大师赛的四分之一比赛中,英格兰选手约翰劳在与凯兹·戴勒的比赛时,完成了飞镖运动历史上第一个在有电视转播情况下9镖结束501分的奇迹。他的501分是这样结束的,180-180-141(T17-T18-D18)。约翰劳为此赢得了10万2千英镑的奖金。
保罗·林在1990年也因在电视镜头前完成了501分,得到了5万2千英镑的奖金。180-180-141(T20-T19-D12)。
更完美的一次九镖结束501出现在1989年的加拿大卡尔加里,罗伊 ·布劳怀斯以红心开镖的方式完成了9镖,161(DB-T20-T17),180,160(T20-T20-D20)。
1987年5月,邓肯·斯威福特创造了24小时的投掷记录,且在比赛过程中由他自己拔镖。他共投了18,369镖,总计得分为493,470分,其中包括123个180分,643个140分,每镖平均分达到26.86分。
1989年2月21日,艾里克·布里斯托在伦敦的白金汉宫接受了英国皇室授予的爵士称号。
1975年11月11日,英格兰选手克里夫·英格里斯神奇地用19镖完成了1001比赛,160-180-140-180-121-180-40,他的每镖平均分高达52.68分。
飞镖平均的飞行速度是每小时64公里。
世界上最好的镖尾是用火鸡的羽毛制成的。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金刀具刃口钝化因素-磨料颗粒
- 分类:钨业知识
- 发布于 2015年2月15日
- 点击数:1948
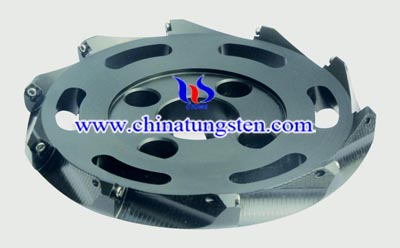
硬质合金刀具的原料是由难熔金属硬质化合物和金属粘结剂经粉末冶金方法而制成,其硬度(HRA)为89~94,远远高于高速钢;在540℃时硬度(HRA)为82~87,与高速钢常温时的硬度(HRA83~86)相当,同时还具有化学稳定性好、耐热性高等优点。因此,硬质合金刀具在现代工业中被广泛应用。而硬质合金刀具的刀口钝化可大大降低刀具的成本,同时带来巨大的经济效益。
磨料颗粒影响影硬质合金刀具刃口钝化效果和效率的主要因素有:
(1)磨料颗粒与切削刃碰撞的次数,主要从磨料颗粒与刀片之间的相对速度来确定。相对速度大,碰撞次数就多。
(2)磨料颗粒与切削刃之间的碰撞的能量强度。相对速度越大以及颗粒质量越大,动能就越大,碰撞越剧烈。
(3)磨料颗粒的形状。颗粒越锋利,刃口钝化的效果越好。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金刀具刃口光滑性与完整性
- 分类:钨业知识
- 发布于 2015年2月15日
- 点击数:2153
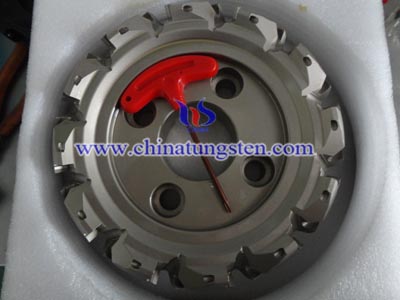
硬质合金刀具刃口光滑性与完整性是评价硬质合金刀具加工质量的重要因素,而硬质合金刀具刃口光滑性与完整性主要要注意:
1. 切削刃的光滑性
切削刃越光滑,钝化的效果越好,即崩刃的个数比较少。切削刃上原来就存在崩刃,宽度较小的,需要完全去除;崩刃宽度较大的,需要使崩刃附近要变得光滑。当机床转速过高或尼龙丝中磨料颗粒过大时,都会引起颗粒的动能加大,颗粒与切削刃之间的碰撞剧烈,会造成崩刃,还有可能使原来的崩刃的宽度变大。为了保证切削刃的光滑性,使用磨料刷的粒度号越大越好,同时机床转速不能过高。
2. 刃口完整性
刀片的完整性是指切削刃上是否有崩刃和掉块等缺陷。振动过程中,若磨料与切削刃的碰撞过于剧烈,会导致切削刃崩刃或者掉块,这将会影响刀片的表面质量。可以采用以下措施:降低电机的转速和增大磨料的粒度。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金刀具刃口均匀性
- 分类:钨业知识
- 发布于 2015年2月15日
- 点击数:1964
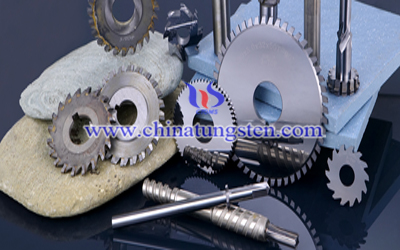
均匀性是指硬质合金刀具切削刃上的各处的刃口形状的一致性。硬质合金刀具刀片的装夹方式会影响刃口圆弧的均匀性。自由式刀片在容器内随着磨料一起无规则运动,还会发生翻滚,所以刀片刃口的各处摩擦磨损是一致的,则各个方位的均匀性较好。对于固定式,磨料在各处的速度是不一样的,在底部的速度较大,因此在底部的磨料颗粒的动能较大,底部磨料颗粒与切削刃的碰撞较为剧烈,而上部较小,所以,相同条件下,底部的摩擦磨损较大,切削刃的钝圆半径较大;同时,刀片固定时,会影响局部的磨料颗粒与切削刃的碰撞次数,导致局部的钝圆半径偏小。
一般来说,在硬质合金刀具刀尖处的材料去除量比较大,造成在刀尖处的钝圆半径较大。主要原因是刀尖部分的强度较低,散热性又差,磨损比较快。为了保证均匀性,可以在钝化过程中加入少量的冷却液以及使用磨料刷粒度号较大的磨料刷。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
 闽公网安备 35020602000140号