
国际整体硬质合金刀具行业现状
- 分类:钨业知识
- 发布于 2015年6月02日
- 点击数:1755
国际整体硬质合金刀具行业现状主要体现在以下两个方面:
首先,国际整体硬质合金刀具行业现状体现在国际整体硬质合金工具产值约为13亿美元,其中PCB钻头与微型铣刀为6亿支(微型铣刀约占20%),平均单价为1美元/支,约6亿美元;金属加工用整体硬质合金刀具2500万件左右(铣刀占60万以上),平均单价为30美元左右,总产值约7亿美元。
其次,国际整体硬质合金刀具行业现状体现在整体硬质合金刀具站前列的是德国、瑞典主要供应商,约占市场份额的60%左右。亚洲的中国、日本、南韩约占25%左右,北美15%。
硬质合金生产商、供货商:厦门中钨在线科技有限公司
产品详情查阅:http://tungsten-carbide.com.cn/Chinese
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
国内硬质合金刀具行业现状
- 分类:钨业知识
- 发布于 2015年6月02日
- 点击数:1643
国内硬质合金刀具行业现状主要体现在以下两个方面:
首先,国内硬质合金刀具行业现状体现在尽管国内的中钨在线科技有限公司等几家大型硬质合金企业可以生产高强度、高硬度的超细合金,但难以满足汽车、航空航天和模具三大制造业对刀具高强度、高耐磨性、高稳定性的要求。国内的硬质合金刀具虽然在价格上相对于进口刀具由优势,然而在稳定性上却处于劣势地位。
其次,国内硬质合金刀具行业现状体现在硬质合金刀具的使用技术研究相对落后。国内对硬质合金刀具切削数据的研究一直没有大的投入,对硬质合金刀具的切削工艺研究甚少,硬质合金刀具的设计也多停留在测绘、仿制、替代进口产品的低层次上。
硬质合金生产商、供货商:厦门中钨在线科技有限公司
产品详情查阅:http://tungsten-carbide.com.cn/Chinese
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金刀具焊接裂纹
- 分类:钨业知识
- 发布于 2015年6月02日
- 点击数:1712
硬质合金刀具的镶焊是一个非常重要的工序。因硬质合金与钢材的化学成分及物理机械性能完全不同,往往在焊接时容易产生硬质合金刀具焊接裂纹而使得硬质合金刀具报废。
硬质合金刀具焊接裂纹是焊接硬质合金刀具时应力过大而引起的。在充分加热后,硬质合金刀具开始冷却,焊接凝固。由于钢的热膨胀系数比硬质合金大2-3倍,在钢与硬质合金上产生不同的收缩,达到室温后,钢的收缩时硬质合金的两倍。逐渐收缩的结果是在硬质合金刀具上产生拉应力,由此产生硬质合金刀具焊接裂纹。此外,硬质合金在950°C-1100°C就会产生剧烈氧化,所形成的氧化膜存在许多空隙而使硬质合金变脆,从而降低硬质合金刀具的机械性能。因此,在焊接时,必须避免焊接区域的氧化现象。
硬质合金生产商、供货商:厦门中钨在线科技有限公司
产品详情查阅:http://tungsten-carbide.com.cn/Chinese
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金微钻头定心误差消除法
- 分类:钨业知识
- 发布于 2015年6月02日
- 点击数:1874
在安装和使用硬质合金微型钻头的过程中,保证同心度的精确性十分重要,因为不同心除了造成误差外还易造成的过多的侧向负荷从而导致钻头崩裂。此外切削初始时需考虑刀钻头承受的偏心力,以及工件表面的形状都有可能导致定心孔的偏差甚至刀具的损坏。
一 般的定心误差消除的方法包括使用在使用硬质合金微钻头时,先使用刚性较好的定心钻取得一个深度为直径1-2倍的初始孔,同时为了防止误差产生和崩刀应保证 定心钻的钻尖顶角大等于微钻顶角。如果直接使用硬质合金微钻,为了防止钻头滑步,需保证初始切入的进给量远远小于随后的正常进给量。尽可能提高硬质合金微 钻的的转速,达到最佳切削速度,也有利于钻孔效果的把控和误差消除。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
硬质合金阶梯钻的修磨技巧 (1)
- 分类:钨业知识
- 发布于 2015年6月02日
- 点击数:2047
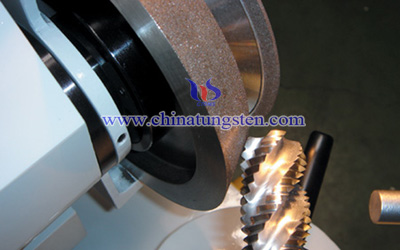
为了有效提高硬质合金阶梯钻的钻孔效果以及降低成本、提高生产效率和使用寿命,在硬质合金阶梯钻修磨时需注意以下几个技巧:保持刃口与砂轮面水平,钻头轴线与砂轮面角度为60度,刃磨方向由刃口向后刀面等。
刃口与砂轮面水平:修磨前需要将主切削刃口与砂轮面放置在同一个水平位置,这样才可以保证修磨过程中整个切削刃都能被修磨到。
钻头轴线与砂轮面角度:一般地钻头轴心线和砂轮面的角度可取60度。此角度为钻头的锋角,如果角度不对,钻头顶角的大小及主切削刃的形状和横刃斜角将会受到影响。
刃磨方向:当刃口接触砂轮后,刃磨方向应该从钻头的主切削刃刃口向后刀面。先少量刃磨即钻头切入时可轻触砂轮,缓慢往下移动。刃磨时注意观察火花均匀度,控制手上压力,及时冷却钻头。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
 闽公网安备 35020602000140号