
以白钨矿及含钨废料和铁矿石为原料的取铁法生产钨铁
- 分类:钨业知识
- 发布于 2015年九月07日
- 点击数:1024
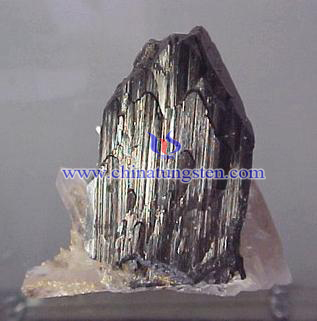
以白钨矿及含钨废料和铁矿石为原料的取铁法生产钨铁
该发明公开了一种以白钨矿及含钨废料和铁矿石为原料的取铁法生产钨铁,它经炉料组批、电炉预热、投料精炼、挖取钨铁、贫化炉渣、倒渣放电极、再至投料精炼循环生产,其采用70-80%的白钨矿、20-30%的含钨废料加铁矿石混合成含WO3 50-66%、FeO 10-18%的入炉钨原料并分段控制其投入量,不仅能广泛利用钨资源,而且显著降低选矿成本和生产成本,有良好的社会效益和经济效益;在挖取钨铁后加入钨次矿和钨原料,加入焦炭硅铁经贫化后,可使大量的杂质元素于循环生产挖取钨铁前随渣排出,达到最佳的除杂效果。
钨相关粉末生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-powder.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金枪管钻和BTA工具的基本性能
- 分类:钨业知识
- 发布于 2015年九月06日
- 点击数:1258
枪管钻:在进行孔深为孔径的5倍以上、孔径为3-25mm的加工时使用枪管钻。使用硬质合金枪管钻加工出来的孔精度高,加工面也好,特别是对铸造物及铝等进行加工时,使用硬质合金枪管钻只要进行一次切削,加工面就能达到Ra3μm的程度,故它应用于精加工。
使用枪管钻最重要的是要掌握油压和油量,这对切屑的排出影响很大。切削刃的外角和内角会在切削中起到平衡作用,并且决定切削排出方向。
枪管钻的钻头基本有两种类型:锥形类型和带槽类型。
BTA钻头:以套孔刀具作为母体改良后的BTA工具,使用硬质合金刀片后大大提高了性能,可以用在如下三种加工上:直径为6~100mm时的钻孔(solid boring);直径为60mm以上时的孔加深(套孔trepan boring);以及扩大预制孔(镗孔,counter boring)。
断屑槽用来切断切屑,并将其从管道的中央向外排出。断屑槽研削的质量关系到工具寿命。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金刀片损伤规律
- 分类:钨业知识
- 发布于 2015年九月06日
- 点击数:1108
硬质合金刀片做刀具,具有以下4个重要的性质:
1.高温时硬度也不会降低
2.长时间使用也不会被磨损
3.受到高压也不会变形或碎裂
4.将其加工成很尖锐的切削刃形状也不会弯曲变形。
然而,如果使用方法或用途有误,即使具有这些超群性能的硬质合金刀片也会变得面目全非而让你觉得不可思议。特别要提到的是,他对切削速度很敏感。
比如说,让切削速度从15m/min开始慢慢地增加,我们可以看到刀具损伤状况会发生很大的变化:切削3min后,出现初期磨损,积屑瘤剥离缺损,再切削5min后,出现崩刃,再5min后,出现后刀面和前到面的长方形磨损。然后再切削3min后,此时速度切削速度达到120m/min左右,刀刃出现月牙洼,后刀面崩刃。此进程继续,还会出现热异常和异常崩刃。而以切削速度v=25m/min的低速进行切削,则加工面的精度较差。事实表明,用相同材料制成的硬质合金刀片,如果切削速度不同,切削刃的磨损状况是不同的。
对这个损伤规律(切削刃损伤)有了充分的理解后再使用刀具是十分必要的。因为只有我们充分掌握了硬质合金刀片切削刃的损伤规律,才能成功地进行各种工件的加工。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金喷嘴冷等静压技术(四)
- 分类:钨业知识
- 发布于 2015年九月06日
- 点击数:1145
冷等静压工艺对硬质合金喷嘴收缩率的影响:有相关实验发现,WC-8Co硬质合金在2000MPa下进行模压成型的压坯烧结收缩率最大,可达20.2%;WC-8Co-0.6(VC/Cr3C2)-0.4TaC压坯烧结收缩率最小,为18.9%。前者在未加入晶粒增大抑制剂,在液相烧结时Co相对WC润湿性较好,合金相对密度高,收缩率较大。而添加晶粒增大抑制剂后的硬质合金,抑制剂溶解于Co相,WC在粘结相中的溶解度下降,降低粘结相对WC的亲和力、Co相对WC的润湿性下降,不利于合金的致密化过程,合金相对密度较低,收缩率较小。对比未经过冷等静压处理和经过冷等静压技术处理的压坯烧结率不难发现经过冷等静压处理的压坯烧结收缩率比未经冷等静压处理的压坯烧结率要低1%以上。此外,经过冷等静压处理的压坯受各个方向均匀受力,所以收缩较为均匀。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金喷嘴冷等静压技术(三)
- 分类:钨业知识
- 发布于 2015年九月06日
- 点击数:1154
干袋法等静压的模具部分是一种“双袋系统”,是由一个“制品袋”(内模具)和一个“主袋”(加压主模具)组成。首先,把“主袋”固定在缸内,工作时并不取出,粉末装入另外的“制品袋”后,放进“主袋”内进行加压。成型后,“制品袋”由活塞带出缸体,整个过程中“制品袋”不与液体发生接触,这也就是干袋成型法与湿袋成型的区别所在。而干袋法等静压技术适用于连续操作,工序较湿袋等静压来的简单,成批生产应用广泛。但是其加压主模不能经常更换,所以相应的产品规格受到了一定限制。湿袋法等静压机和干袋法等静压机在结构上也稍有不同,但是主要都是由相应的弹性模具、超高压容器、液压系统和辅助设备等组成。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格







 闽公网安备 35020602000140号