
石油钻井用磨料射流硬质合金喷嘴
- 分类:钨业知识
- 发布于 2015年九月07日
- 点击数:1060
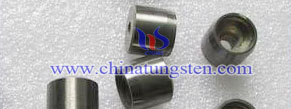
高压磨料射流主要是以高压水射流作为载体,再加入一定数量的磨料粒子来大幅度增加射流的冲击力和对岩层的磨削速度。目前石油钻井开采技术常使用高压磨料射流硬质合金喷嘴进行深源油藏和边缘油藏的开采,是很有应用前景的一种高压射流技术。而硬质合金喷嘴是高压磨料射流设备中不可缺少的关键零部件之一,是形成射流工况的直接元件。此外,石油钻井行业通常是在高围压的环境下进行工作,喷嘴在使用时由于受到高速磨料以及岩屑的冲击磨损会较为严重,其寿命通常只有几十个小时甚至更低,更换喷嘴的一旦过频,成本也就相应升高。与此同时,为了保证磨料射流的钻孔效率,通常一个钻头上会同时分布多个喷嘴。但是,这样一来,只要其中一个喷嘴失效,将会导致射流压力的骤降,从而影响了整个工作的效率,所以喷嘴的材料与组织结构均匀稳定就显得相当重要了。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金喷嘴冷等静压技术(五)
- 分类:钨业知识
- 发布于 2015年九月07日
- 点击数:1029
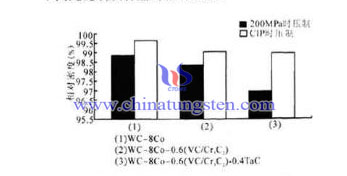
对比三种不同配比的经冷等静压处理和模压成型的硬质合金喷嘴的相对密度,可得到如下冷等静压工艺对合金相对密度的影响图。从图中不难发现经冷等静压处理的三种不同成分的压坯经真空烧结后硬质合金的相对密度均高于未经冷等静压处理的压坯。其中经冷等静压技术处理后的WC-8Co压坯真空烧结的相对密度最大。然而,经冷等静压处理后的WC-8Co-0.6(VC/Cr3C2)-0.4TaC压坯真空烧结的相对密度较低。
其中主要的原因是,前者未加入晶体长大抑制剂,液相烧结时Co相对WC的润湿性好,有利于致密化,而相对添加了抑制剂的合金,WC在粘结相中的溶解度下降,降低粘结相对WC的亲和力,Co相对WC的润湿性下降,从而对硬质合金的致密化过程不利。相关学者认为,压坯中聚集的成型剂在脱蜡后留下的孔洞通过其后的真空烧结工艺并不能有效除去。而冷等静压处理过程使得压坯密度增大,颗粒间的间距缩小,达到液相烧结温度时,Co在液相迁移压的作用下,填充了孔隙,使硬质合金更加致密化,具有高的相对密度。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金钻头选用的关键因素Ⅱ
- 分类:钨业知识
- 发布于 2015年九月07日
- 点击数:1089
(3)排屑与冷却液
排屑是钻削加工中不容轻忽的问题。事实上,钻削加工中碰着最多的问题就是排屑不畅(加工低碳钢工件时尤其如此),且无论使用何种钻头均无法回避这一问题。加工车间经常采用外部注入冷却液的方法辅助排屑,但这种方法只有在被加工孔深小于孔径以及减小切削参数的情形下才有用。此外,必需选用与钻头直径相匹配、合适的冷却液种类、流量和压力。对于没有安装主轴内冷却系统的机床,则应使用冷却液导管。被加工的孔越深,排屑就越困难,需要的冷却液压力也越大,如冷却液流量不足,则需要减小加工进给量。
(4)每孔加工成本
生产率和每孔加工成本是影响钻孔加工最重要的成分。为提高生产率,钻头制造商正致力于研究可集成多种操作工序的加工方法,并开发可实现高进给、高转速加工的钻削刀具。最新开发的可改换硬质合金齿冠钻头具有优异的加工经济性。钻头磨损后,用户不必改换整个钻体,只需改换硬质合金齿冠即可,其采办费用只相当于焊接式或整体硬质合金钻头重磨一次的费用。硬质合金齿冠改换精度极高,加工车间可用一支钻体配备多个齿冠,以加工分歧孔径尺寸的孔。这种模块化的钻削系统可削减直径12~20mm钻头的编目费用,同时还可节约对焊接式或整体硬质合金钻头进行重磨时需要的备份刀具费用。
合金钻头的选择对生产率以及钻削加工成本有很大的影响。根据实际加工情况正确的选择合金钻头是钻削加工中的重中之重。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金钻头选用的关键因素Ⅰ
- 分类:钨业知识
- 发布于 2015年九月07日
- 点击数:1094
(1)加工精度
选用硬质合金钻头时,首先需要考虑钻削加工的尺寸精度要求。一般来说,被加工孔径越小,其公差也越小。钻头制造商是按照被加工孔的名义直径尺寸对钻头进行分类。在上述四种类型的硬质合金钻头中,整体硬质合金钻头的加工精度最高(φ10mm整体硬质合金钻头的加工误差为0~0.03mm),是以它是加工高精度孔的最佳选择;焊接式硬质合金钻头或可改换硬质合金齿冠钻头的公差规模为0~0.07mm, 适合一般精度要求的孔加工;安装硬质合金可转位刀片的钻头适合重载粗加工,虽然加工成本凡是低于其它几种钻头,但其加工精度比较低,公差规模为0~0.3mm(取决于钻头的长径比),一般用于精度要求不高的孔加工,或者在加工孔的基础上换装镗刀片完成孔的精加工。
(2)加工稳定性
除了考虑钻孔精度要求外,选择钻头时还需考虑机床的稳定性。机床稳定性对于钻头的使用寿命和钻孔精度至关重要,加工前需对机床主轴、夹具及附件的工作状况进行确认。此外,还应考虑钻头自身的稳定性。例如,整体硬质合金钻头刚性最好,可达到很高的加工精度。而硬质合金可转位刀片钻头的结构稳定性较差,加工中易发生偏斜。这种钻头上安装了两片可转位刀片,其中内刀片用于加工孔的中心部门,外刀片则加工从内刀片至外径处的外缘部分。因为在加工初始阶段只有内刀片进入切削,钻头处于不不变状况,极易引起钻体偏斜,且钻头越长,偏斜量越大。所以,在使用长度跨越4D的硬质合金可转位刀片钻头进行钻削加工时,在最先钻进阶段时应适当减小进给量,进入不变切削阶段后再将进给率提高到正常水平。焊接式硬质合金钻头和可改换硬质合金齿冠钻头是由两条对称切削刃构成可自定心的几何刃型,这种具有高稳定性的切削刃设计使其在切入工件时不需要减小进给率,只有当钻头倾斜安装与工件概况成必然倾角切入时破例。此时建议在钻入、钻出时将进给率减小30%~50%。因为此类钻头的钢制钻体可发生微小变形,所以很是适合用于车床加工;而整体硬质合金钻头因为脆性较大,用于车床加工时较易折断,尤其当钻头定心状况欠安时更是如此。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金钻头使用普通砂轮修磨方法
- 分类:钨业知识
- 发布于 2015年九月07日
- 点击数:1703
硬质合金钻头硬度高、脆性大、导热性差、热收缩率大,通常应采用金刚石砂轮进行刃磨。但因金刚石砂轮价格昂贵,磨损后不易修复,因此很多工厂仍采用普通砂轮进行刃磨。在刃磨过程中,由于硬质合金硬度较高,普通砂轮的磨粒极易钝化,剧烈的摩擦使刀片表面产生局部高温,形成附加热应力,极易引起热变形和热裂纹,直接影响刀具使用寿命和加工质量。因此,应采取必要措施防止刃磨裂纹的产生。通过加工实践,总结出以下可有效防止或减少刃磨裂纹的工艺措施。
1。负刃刃磨法
负刃刃磨法是指在刃磨刀具前,先在前刀面或后刀面上磨出一条负刃带。硬质合金属于硬脆材料,刃磨时因砂轮振动使刀具受到冲击载荷,容易发生振裂;同时,磨削区的瞬间升温与冷却使热应力可能超过硬质合金的强度极限而产生热裂纹。采用负刃刃磨法可提高刀片强度,增强刀片抗振性和承受冲击载荷的能力,并增大受热面积,防止磨削热大量导向刀片,从而减少或防止裂纹产生。
2。用二硫化钼浸润砂轮
在常温状态下,将粉状二硫化钼与无水乙醇制成混合溶液,然后在密闭容器内(防止乙醇挥发)将新的普通砂轮浸泡在混合溶液中,14小时后取出,自然干燥18~20小时,使砂轮完全晾干。经上述处理的砂轮内部空隙中充满二硫化钼,对磨粒可起到润滑作用,使砂轮排屑良好,不易堵塞。试验证明,用二硫化钼浸润过的砂轮磨削硬质合金刀片时,磨削锋利,磨粒不易钝化,工件变形小,排屑顺畅,磨屑形状基本呈带状,可带走大部分磨削热,从而改善磨削效果,提高刀片成品率。
3。合理选用磨削用量
若刃磨过程中摩擦力过大,可导致磨削温度急剧上升,刀片易发生爆裂,因此合理选用磨削用量十分重要。常用的合理磨削用量为:圆周速度v=10~15m/min,进给量f纵=0.5~1.0m/min,f横=0.01~0.02mm/行程。手工刃磨时,纵向和横向进给量均不宜过大。
造成硬质合金刀具产生刃磨裂纹的因素较多,只有选用合适的砂轮,同时采用合理的磨削工艺,才能有效避免裂纹产生,提高刃磨质量。
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格







 闽公网安备 35020602000140号