
硬质合金单刃精镗刀简介
- 分类:钨业知识
- 发布于 2015年10月28日
- 点击数:4170
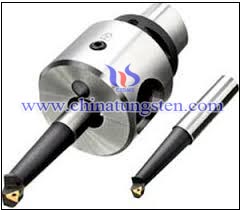
由于镗孔比铰孔更能保证孔的位置和形状精度,所以在数控机床上广泛使用尺寸可微调和镶装刀头的各种镗刀杆。硬质合金镗刀通常可分为单刃,双刃两种,现在多采用可转位硬质合金刀片制成。
为了满足高精度(H7~H6级)孔的加工要求,应选用单刃精镗刀。德国某公司的ABS-FZ系列的单刃微调镗刀(径向微调),只要15种镗刀杆,就能在Φ29.5~199mm范围内加工各种尺寸的高精度的孔,而该公司的ABS-ΦZ系列的微调镗刀(斜向微调),只要7种镗刀杆,就能在Φ28~175mm范围内加工各种尺寸的高精度孔。切削用量可按下述范围选取:切削速度v=80~100m/min;进给量Φ=0.07~0.08mm/r;单向切深ap=0.15~0.2mm。以孔径Φ91~97mm为例,工件材料为灰铸铁。按上述切削用量加工,孔径偏差可稳定在±3 m之内。不仅高于铰孔精度,而且无论从生产效率还是从刀具的耐用度和刀杆的备置量来说,都远远优于铰刀。
某公司生产的一种新型的微调镗刀,不仅能够克服一般微调镗刀调整不够方便,调整部份又存在螺纹间隙,致使难以精确地保证调整精度的缺陷,而且在小直径孔的镗削加工中具有独到之处。该刀具由刀柄,调整装置,镗刀三部份组成,适用于Φ30mm以下孔径的精密镗削,其调整精度为±0.005mm,最大调整范围为0~4mm,其特点是刀具的切削部份与调整部份分开。因而刀具切削部份的结构尺寸不受调整装置的限制,从而可方便地实现对小直径孔的精镗加工,并且在调整刀具尺寸时,由于在整个调整范围内的预应力消除了调整结构中螺纹的间隙,因而能精确地实现高精度调整。
某公司在93’中国国际机床博览会上展出的单刃可转位硬质合金镗刀,最小镗孔尺寸达Φ4mm。德国某公司公司使用刀夹的单刃可转位硬质合金镗刀,最小镗孔尺寸为Φ27mm;使用可换头部结构的单刃可转位硬质合金镗刀,最小镗孔尺寸为Φ40mm。(结束)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金双刃扩镗刀简介
- 分类:钨业知识
- 发布于 2015年10月28日
- 点击数:1197
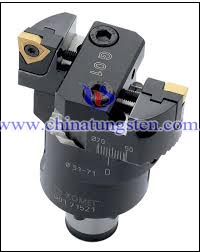
由于镗孔比铰孔更能保证孔的位置和形状精度,所以在数控机床上广泛使用尺寸可微调和镶装刀头的各种镗刀杆。硬质合金镗刀通常可分为单刃,双刃两种,现在多采用可转位硬质合金刀片制成。
德国某公司的硬质合金双刃扩镗刀
通常是用可转位硬质合金刀片制成的双刃镗刀,具有很高的切削性能。这种镗刀加工普通钢件时切削速度v可达100~140m/min,切削铸铁时切削速度v可达70~100m/min;单向切深为4~10mm;进给量Φ=0.25~0.7mm/r。可见,这种镗刀具有极高的金属切除率,完全摆脱了传统镗削加工的模式,目前已广泛用于镗孔加工。而且由于采用了可调式结构,它又具有很大的柔性。只需配置有限的刀杆就可在一定范围内加工各种尺寸的孔径。如德国某公司提供的ABS-VD90(主偏角90°)及ABS-VD80(主偏角80°)系列双刃镗刀,用10种刀杆就可加工Φ24~215mm范围内所有的孔,从而大幅度减少了刀具的备置数量。此外该公司还提供另一种ABS-VD系列的扩镗刀,只要4种刀盘就可加工从Φ196~401mm范围内的所有的孔。而某公司在93'中国国际机床博览会上展出的双刃内冷却可微调镗刀,最小镗孔尺寸达Φ18mm。(结束)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
钨铜电极制备相关技术(三)
- 分类:钨业知识
- 发布于 2015年10月28日
- 点击数:1170
除了液相烧结法、熔渗法以及直接烧结法以外,一些制备钨铜电极材料的新型也在近几年来不断地涌现。它们的出现使得钨铜材料的组织和微观结构更加的稳定、合理。
三、功能梯度材料
钨铜梯度功能材料是由W-Cu复合材料引申出来的一种新型材料,一边是铜Cu,一边是钨W,中间为逐渐过渡的钨铜复合层,它所具有的优点是可以很好地缓和由于钨和铜材料的热性能不匹配而产生的热应力,有较好的力学性能、抗烧蚀性、抗热震性等综合性能。对于梯度材料的成型,目前大体有两类方法,其一是间断梯度层,如传统的干粉铺叠成型,各层间存在成分间断;而另一种是连续梯度层,如注浆成型、沉降成型、离心成型等,它是利用自然迁移现象来实现成分连续过渡。
梯度材料的烧结致密化工艺与传统的粉末冶金(Powder Metallurgy,简称PM)工艺相类似,可分为固相烧结法、液相烧结法和浸渍法。对钨铜梯度材料可用热压的液相(铜量<50%)烧结或固相烧结法。除此之外,一些工艺并未分为成型和烧结致密两个阶段,而是采用非烧结工艺完成,如等离子喷涂,激光熔覆,电泳沉积和离心铸造等。
更多钨铜电极制备相关技术相关内容请参考以下链接:
http://news.chinatungsten.com/cn/tungsten-information/79728-ti-10163
http://news.chinatungsten.com/cn/tungsten-information/79778-ti-10164
钨铜合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-copper.com/
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
钨铜电极制备相关技术(二)
- 分类:钨业知识
- 发布于 2015年10月28日
- 点击数:1517
除了液相烧结法、熔渗法以及直接烧结法以外,一些制备钨铜电极材料的新型也在近几年来不断地涌现。它们的出现使得钨铜材料的组织和微观结构更加的稳定、合理。
二、原位反应铸造法
钨铜合金电极材料最常采用的预制钨骨架所采用的方法是负压铸渗法,这种方法最大的缺点就是会使得骨架表面遭受氧化和其他污染,使得与基体的结合性变差,从而降低了材料性能。而原位反应铸造法,由于增强相是在制备的过程中在金属液相中原位生成,并没有暴露在空气当中,从而避免了表面与外界接触氧化和污染,改善了与基体的结合性,并且形成细小的颗粒增强相(微米及亚微米级),且基体相与增强相呈均匀分布。
对于钨铜复合材料来说,通常是将钨粉与适量铜粉(实际可能是WO3和CuO粉)混合后压制成坯块,先在空气中焙烧形成CuWO4,而后在H2中还原,最终用罩将坯块压入铜液当中,使铜液渗入坯块,这样所制备的钨铜复合材料相对密度可达到99%。
更多钨铜电极制备相关技术相关内容请参考以下链接:
http://news.chinatungsten.com/cn/tungsten-information/79728-ti-10163
钨铜合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-copper.com/
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
T-MAX硬质合金钻的类型
- 分类:钨业知识
- 发布于 2015年10月27日
- 点击数:1150
T-MAX硬质合金钻有以下几种类型:
1.T-MAX实心孔钻,加工直径Φ65mm以上。
使用T-MAX实心孔钻削头可供喷射钻和单管钻削系统使用,可在均质材料上一次加工出整个孔,并带有较大沟槽以利于排屑。切削刀片分布合理,能控制切屑尺寸,并使切削力得到较好平衡。支承垫可自动调节,并配有不同规格以适应不同的直径。
2.T-MAX套料钻,加工直径Φ120mm以上。
标准尺寸的T-MAX套料钻削头,其设计功能就象单管系统,常用来加工Φ120mm以上的大孔。进行套料的原因,是加工此类大孔时,有时因机床功率限制,有时需要中间部分的材料供分析,有时是为了节约。套料钻削头的切削刃是均匀分布的,可使切削力平衡,功率消耗少,切屑也少。切屑沿中心部分材料与钻管之间的缝隙排出。
3.T-MAX扩孔钻,加工直径Φ65mm以上。
T-MAX扩孔钻削头可用于喷射钻系统也可用于单管系统,可用来把原有的孔,整体钻削的孔或套料加工的孔再扩大。扩孔头上通常只用一块刀片,但若加工余量过大,也可使用多刀片扩孔头。多刀片扩孔头是根据T-MAX钻削头及其部件而设计的。T-MAX单刀片或多刀片扩孔头的直径可用楔块和径向调节螺钉分别来精确调整。(结束)
硬质合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-carbide.com.cn
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格







 闽公网安备 35020602000140号