
硬質合金球頭銑刀
- 分類:鎢的知識
- 發佈於:2017年3月16日
- 點擊數:267
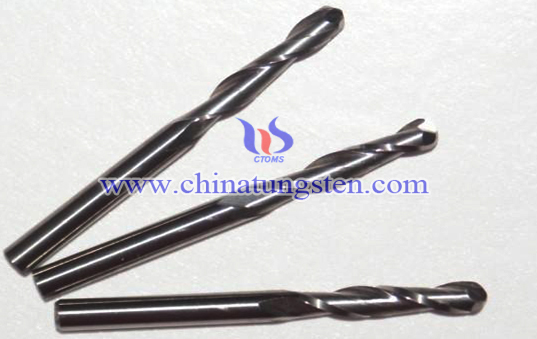
硬質合金球頭銑刀也被叫做R刀,其刀刃呈球形,一般被裝配於銑床上用於銑削模具鋼、鑄鐵、碳素鋼、合金鋼、工具鋼、一般鐵材等材料。尤其是在高溫環境下依然保有優良的銑削性能。球頭銑刀已廣泛應用於具有複雜幾何形狀的工件三維表面加工。在各種類型的球頭銑刀中,具有平前刀面的球頭銑刀具有結構簡單、易於設計製造、便於重磨等特點。在用球頭銑刀加工三維曲面工件時,產生的刀具路徑很多,平行走刀精加工刀具路徑計算簡單,能滿足複雜曲面的加工精度要求,在模具數控加工中得到廣泛應用。通過科學地選擇行距和步長,配合其他的加工策略,如:曲面分區加工、切入點和切出點確定、行間和層間附加合理的圓滑轉接等,可以充分發揮出該刀路的加工優勢,完全能加工出滿足生產技術要求的複雜三維模具曲面。
優點
1.加工更為平穩,加工表面光潔度更高。使用球頭銑刀進行加工時,切入角是連續變化的,幾乎沒有突變的現象; 2.加工廢料少,加工精度高,是曲面半精加工和精加工的理想工具(半精加工的路徑間距一般是精加工間距的2倍);
3.降低了實際的切削半徑,降低了切削線速度,見笑了切削加工的切削效率和切削扭矩,有利於主軸電機平穩運行。
注意事項
1.儘量減小使用刀尖加工工件:在實際加工時,球頭刀尖位置的加工線速度為零。換句話說,該區域不存在切削,而是進行磨削,冷卻液加不到切削區域導致切削熱得不到有效分散,從而刀具的使用壽命下降;
2.對直壁最好使用等高外形的加工方法進行加工,儘量減少球頭沿直壁向下加工;
3.注意對深槽的加工:刀具容易完全沉入,由於球頭的容屑槽相對較小,在加工粘度加大材料(如紫銅),進給速度較快時,很容易斷刀。所以,在使用球頭刀進行加工時,要注意排屑。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


硬質合金切槽刀
- 分類:鎢的知識
- 發佈於:2017年3月16日
- 點擊數:245
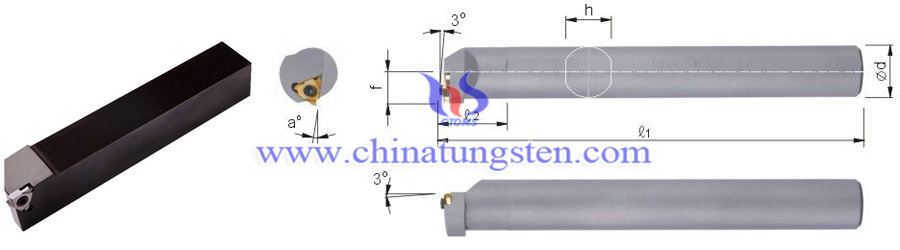
硬質合金切槽刀又被稱為數控切槽刀,其切割精度較高且使用壽命較長,常用於加工軸類零件上的退刀槽、砂輪越程槽、卡簧槽以及某些零件上的密封槽、內孔槽等加工。圓柱體切槽包括且切外圓槽、內孔槽、退刀槽、端面槽。所切槽形包括窄槽、寬槽、成形槽。加工它們所用刀具主要是各類車削用切槽刀。內孔切槽刀採用雙冷卻液孔,並
切槽的種類有許多,如軸類零件上的退刀槽、砂輪越程槽、卡簧槽以及某些零件上的密封槽、內孔槽、環槽等。在車床上切槽分為切外槽、內孔切槽和端面上切槽。用相同的切槽刀不能既切外槽又切內槽,切外槽的刀具能夠用於端面槽的車削。切外槽和端面槽均採用矩形刀杆,而切內槽常用圓形刀杆或方形刀杆。此外,刀片與刀杆的組合尺寸必須小於內孔直徑,若零件上相鄰有多個槽,則可採用多刀同時切削,以保證切槽的精度,提高生產率。
其具有以下一些突出的工藝特點:
1.加工進給量小,切削厚度均勻,單位切削力大,散熱性較好;
2.切削速度較快且分佈均勻;
3.工件一面旋轉,刀具不斷切入,形成阿基米德螺旋面;
4.刀具寬度窄,相對懸伸長,刀具剛性差,易振動,特別是切斷,切深槽的時候。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金頂針
- 分類:鎢的知識
- 發佈於:2017年3月16日
- 點擊數:263
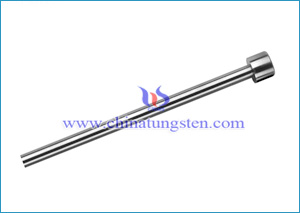
硬質合金頂針也被稱為推杆、鑲針、中針、托針等,有時候車床用的頂尖也被叫做頂針。其主要作用是將產品從模具上分離出來或者導通較為細長的孔。與縫紉用品的頂針不同,縫紉用頂針通常由金屬或塑膠做的環形指套,表面有密麻的凹痕,在將縫針頂過衣料時用以保護手指。而我們這裏所致的頂針是一種起到頂出或穩固等作用的模具配件。
用途
常用於塑膠模具中,產品與模具的分離;
硬質合金頂針可以用來導通或疏通較為細長的孔;
裝配在車床或磨床上,用來支持工件並使工件圍繞它轉動的頭部圓錐形金屬圓棒;
用於模具裏面,它可以起到穩固作用,被叫做鑲針。(可分為圓頂針、標準頂針、托針、非標準頂針)
車床、磨床頂針的標準型號:固定頂針的標準是GB/T9204.1-1988,回轉頂針的標準是JB/T3580-1998。
頂針及配套塑膠模具的設計標準:
1.頂針小於3㎜的要用兩節頂針;
2.用杆頂出的頂塊,要求杆鑲入頂塊8㎜。頂塊必須有導套,導套要有固定;
3.碰到小頂塊不能用螺絲固定的,請設計用銷子定位;
4.頂片的R角一定要設計,在模具既可以用頂片也可以用頂針脫模的情況下,優先考慮頂針。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導套
- 分類:鎢的知識
- 發佈於:2017年3月16日
- 點擊數:257
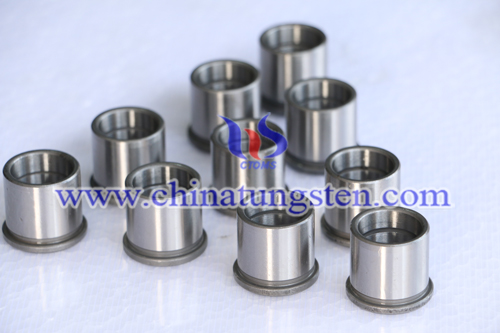
硬質合金導套也被稱為鑽套或者模具導套,它常與導柱配合使用,起到一個導向的功能。一般配合間隙很小,在0.05mm以內,多用於模具或一些機械中,來保證切割、鑽孔運動的準確性。導柱和導套常配合使用,採用硬質合金材料所製備的導柱導套具有摩擦係數小、耐磨性能好、尺寸精度高、耐衝擊、耐高溫等優良特性,可以很好地適用于高精度衝壓模具,汽車覆蓋模具等頻繁工作的往復運動導套。
功能
1.連接上下模具的導向裝置;
2.保持間隙,減少衝壓工作時設備對模具的不良影響;
3.承受側向力,避免在該力作用下產生模具的偏移、崩刃、設備損壞甚至是人身安全問題;
4.通過合理的設計,保證加工精度,延長模具使用壽命。
注意事項
1.加工前,需檢查低孔直徑以確定粗鏜孔的首次加工尺寸、鏜杆直徑以及粗鏜孔次數;
2.根據孔的深淺以及所處地形位置,選擇合適的鏜杆;
3.加工前需檢查預鑽孔的偏心情況以確定是否足夠完成加工;
4.導套孔底部非工作部分的直徑應大於其相應導柱直徑5mm以上;
5.加工完成後,要檢測孔徑以及垂直度等是否符合相關標準。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金導柱
- 分類:鎢的知識
- 發佈於:2017年3月16日
- 點擊數:196
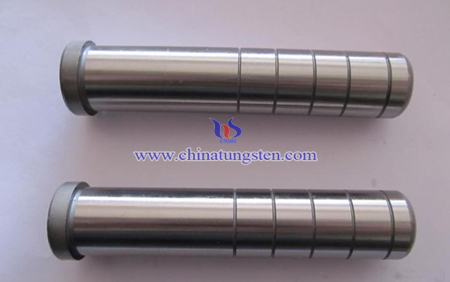
與常用的軸承鋼材料相比,硬質合金導柱在導向性能、耐用性以及可換性上有著很大的優勢。其主要作用是確保模具的精准定位以及模具行程導向。導柱,在英語中常用Guide rod或著Guide pin來表示,其材質一般選用軸承鋼、熱作模具鋼、易車鐵等,而以軸承鋼的使用量較大,硬質合金材料的出現使導柱在導向性能上的耐用性與可換性大大加強。導柱與元件組成外導柱元件與內導柱元件,具有一定的金屬光澤。另外,導柱的圓度是有很高的要求的 ,打中心孔主要是為了能使用外圓磨床研磨外徑,因為使用外圓磨床研磨外徑的時候要用頂尖頂住中心孔使導柱旋轉才可以研磨。
分類
按照用途分:汽車模具用導柱,獨立導柱,模架用導柱,卸料板用導柱;
按照導向方向分:滑動導柱(SGP),滾動導柱(SRP);
按照安裝方式分:裝卸型導柱和壓入型導柱。
注意事項
1.根據工件形狀、排料方式及壓機的情況確定導柱的佈置方式;
2.根據間隙的變化量,分配各部分公差(導柱彎曲撓度1/4-1/5×(Zmin-Zmax));
3.導柱導套配合間隙改變量Smax=(1/2-1/3)×(Zmin-Zmax);
4.依據允許的導柱彎曲撓度及側向力大小確定導柱尺寸;
5.依據分配的配合間隙的改變量及導柱導套的佈置形式確定導柱導套的最大配合間隙;
6.依據導柱導套的最小配合間隙確定導柱導套的形位公差。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
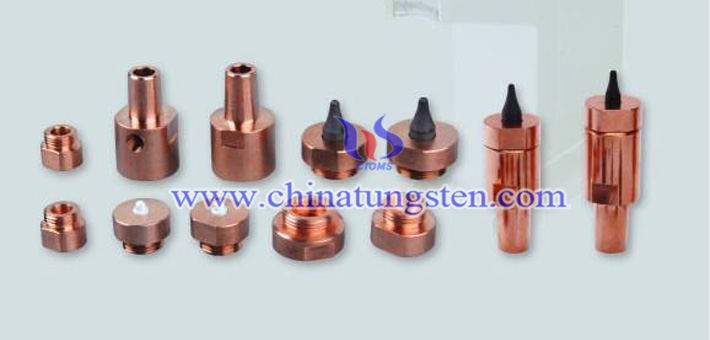
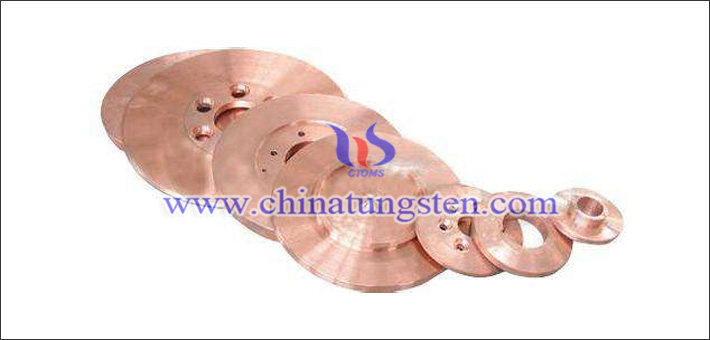
離子注入鎢以改善鍍鋅鋼板點焊電極性能
- 分類:鎢的知識
- 發佈於:2017年3月16日
- 點擊數:195
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金成形銑刀
- 分類:鎢的知識
- 發佈於:2017年3月14日
- 點擊數:224
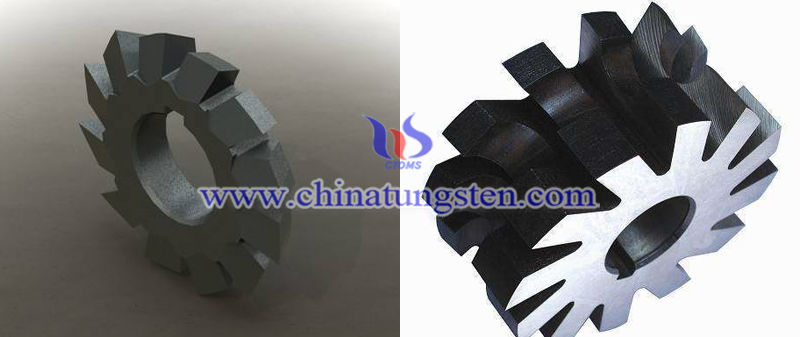
硬質合金成形銑刀的刀具廓形都是依據所需加工工件的廓形設計而成的。使用硬質合金成形銑刀可在通用的銑床上加工複雜形狀的表面,並獲得較高的精度和表面品質,生產率也得到較大的提高,其常被用於加工成型直溝和成形螺旋溝,尤其是在渦輪機葉片加工中的應用更為普遍。
按照齒背的加工方法成形銑刀可分為尖齒成形銑刀以及鏟齒成形銑刀。
尖齒成形銑刀:其齒背是利用專門的靠模銑削和刃磨的,其具有加工表面品質高、耐用度較高更適合大批量生產的優點,而刃形相對複雜時,刃磨也相對比較複雜。
鏟齒成形銑刀:是用成形車刀按一定曲線鏟出的。其磨損後是沿徑向重磨前刀面的,其刃磨也相對比較簡單。
此外,如果按不同用途分類,成形銑刀還能分為麻花鑽槽銑刀、絲錐槽銑刀、花鍵槽銑刀、螺紋銑刀、盤形齒輪銑刀、扳手鉗口銑刀等。
硬質合金成型銑刀具有以下幾點優勢:
1.銑刀的前刀面適中通過銑刀的中心,使得任意軸向剖面刃形相一致,刃磨時只需保證前刀面為軸向平面就能使切削刃形保持不變;
2.重磨時工藝相對簡單,重磨次數可以多次;
3.重磨後的容屑空間較大,不容易發生堵塞現象;
4.加工精度較高、表面品質較高、生產率也相對較高。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金波紋銑刀
- 分類:鎢的知識
- 發佈於:2017年3月14日
- 點擊數:199
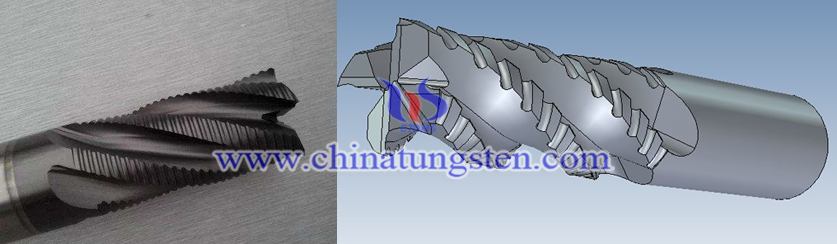
硬質合金波紋銑刀具有較高的硬度、金屬切削率、排屑性能良好,適用於不銹鋼、鋁合金、模具鋼、工具鋼、碳素鋼、合金鋼、鑄鐵、一般鐵材等材料的銑削粗加工。其螺旋角一般呈30°,為了使其具有更好的銑削性能,可以在其表面進行塗層。塗層種類有很多,如TICN塗層、TIN塗層、TIALN納米超硬塗層和非塗層,塗層後的硬質合金波紋銑刀排屑性能好,排屑量大,具有高的金屬切削率。適用加工材質:不銹鋼、鋁合金、模具鋼、工具鋼、碳素鋼、合金鋼、鑄鐵、一般鐵材等等,多用於槽加工、臺階面加工。
相比于普通材料的銑刀,硬質合金波紋銑刀還具有許多優勢,如:
1.精度高,穩定性好,排屑性能好;
2.光潔度好,不易被折斷,使用壽命長;
3.加工效率高,金屬切削率高,可以實現鑽孔、銑削一次成型;
4.切屑為細小的短屑,不容易發生粘刀和纏刀的現象。
以下是硬質合金波紋銑刀的修磨工藝:
確定銑刀直徑,選用合適的夾頭,並將銑刀鎖在套筒上;
確定角度,將銑刀套筒微微傾斜4°(銑刀底面斜角在2°-6°之間);
修磨底面,比如說4刃銑刀,將銑刀對準砂輪,完成對刀步驟後然後修磨銑刀的底面斜角,修磨完一個刃然後更換另外一個刃口依次修磨;
修磨中心間隙角以及刀側刃,用頂尖頂住銑刀螺旋槽,對準砂輪,推動套筒修磨銑刀波形側刃。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金砂輪
- 分類:鎢的知識
- 發佈於:2017年3月14日
- 點擊數:248
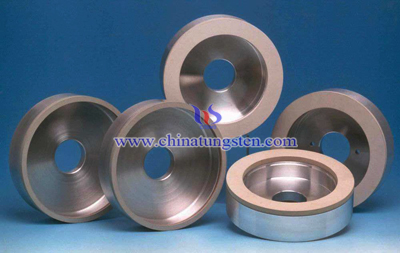
硬質合金砂輪由碳化鎢(WC)和粘結劑鈷(Co)組成,其結構分為磨料、結合劑以及氣孔三部分。在工作過程中,硬質合金砂輪高速旋轉可對金屬或非金屬工件的外圓、內圓、平面和各種型面等進行粗磨、半精磨和精磨以及開槽和切斷等加工。砂輪是磨削加工中最主要的一類磨具。砂輪是在磨料中加入結合劑,經壓坯、乾燥和焙燒而製成的多孔體。由於磨料、結合劑及製造工藝不同,砂輪的特性差別很大,因此對磨削的加工品質、生產率和經濟性有著重要影響。砂輪的特性主要是由磨料、粒度、結合劑、硬度、組織、形狀和尺寸等因素決定。
砂輪的特性參數主要有磨料、粒度、硬度、結合劑、形狀、尺寸等。砂輪按所用磨料可分為普通磨料(剛玉和碳化矽等)砂輪和天然磨料、超硬磨料(硬質合金、金剛石和立方氮化硼等)砂輪; 按形狀可分為平形砂輪、斜邊砂輪、筒形砂輪、杯形砂輪、碟形砂輪等;按結合劑可分為陶瓷砂輪、樹脂砂輪、橡膠砂輪、金屬砂輪等。由於砂輪通常在高速下工作,因而使用前應進行回轉試驗(保證砂輪在最高工作轉速下,不會破裂)和靜平衡試驗(防止工作時引起機床振動)。砂輪在工作一段時間後,應進行修整以恢復磨削性能和正確的幾何形狀。
磨料顆粒尺寸的大小。粒度分為磨粒和微粉兩類。對於顆粒尺寸大 外圓磨砂輪 於 40μm的磨料,稱為磨粒。用篩選法分級,粒度號以磨粒通過的篩網上每英寸長度內的孔眼數來表示。
|
磨粒 |
微粉 |
||||
|
粒度 |
顆粒尺寸(μm) |
粒度 |
顆粒尺寸(μm) |
粒度 |
顆粒尺寸(μm) |
|
14# |
1600-1250 |
70# |
250-200 |
W40 |
40-28 |
|
16# |
1250-1000 |
80# |
200-160 |
W28 |
28-20 |
|
20# |
1000-800 |
100# |
160-125 |
W20 |
20-14 |
|
24# |
800-630 |
120# |
125-100 |
W14 |
14-10 |
|
30# |
630-500 |
150# |
100-80 |
W10 |
10-7 |
|
36# |
500-400 |
180# |
80-63 |
W7 |
7-5 |
|
46# |
400-315 |
240# |
63-50 |
W5 |
5-3.5 |
|
60# |
315-250 |
280# |
50-40 |
W3.5 |
3.5-2.5 |
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金磨球
- 分類:鎢的知識
- 發佈於:2017年3月14日
- 點擊數:245
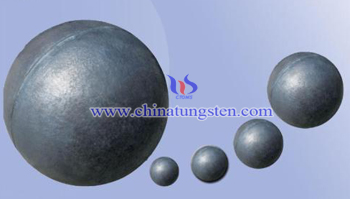
硬質合金磨球也被稱為研磨球,其具有密度高(14.9g/cm3)、硬度高(>HRA90.5)、耐磨性好等優點,可有效代替一切鋼球類產品。其一般採用硬質合金的牌號進行分類:YG、YN、YT、YW系列,其中以YG系列最為常見,包括YG3, YG5, YG6, YG6X, YG8, YG10, YG20, YN6, YN9, YN12, YT5, YT15等。
硬質合金球的生產工藝流程跟其他硬質合金產品類似,主要有制粉→按用途要求配方→經濕磨→混合→粉碎→乾燥→過篩→後加入成型劑→再乾燥→過篩後制得混合料→制粒→ 冷等靜壓壓制→成型→ 燒結→成型(毛坯)→包裝→入庫。按照具體使用要求和相關參數的不同,主要有硬質合金球,鎢鋼球,鎢球,高比重合金球等硬質合金球形產品。最小的硬質合金球可以做到直徑0.3左右。
硬質合金球的應用範圍十分廣泛,除了研磨外,其在精密件沖孔拉伸、精密軸承、儀器、儀錶、制筆、噴塗機、水泵、機械配件、密封閥、制動泵、沖擠孔、油田、鹽酸實驗室、硬度測量儀、漁具、配重、裝飾、精加工等等高端行業也有著廣闊的應用前景,相關產品如毛坯球、精磨球、沖孔球、軸承滾珠、閥球、無磁球、蒙乃爾球、通孔球、計量球、刮色球以及筆用球珠等。例如最近引起大家廣泛議論的筆頭鋼,國內的一些廠家已經突破了這一瓶頸,有望完全替代進口,而硬質合金筆用球珠也有望在市場中擁有一席之地。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





