
硬質合金機夾可轉位不重磨車刀介紹
- 分類:鎢的知識
- 發佈於:2014年11月14日
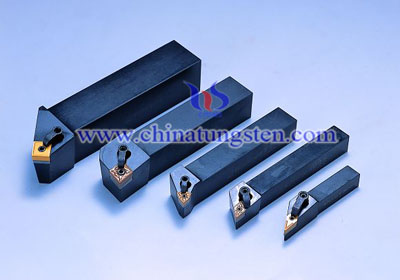
硬質合金機夾可轉位不重磨車刀是採用硬質合金可轉位刀片的機械夾固式刀具,它是近40多年來才發展起來的一種新型刀具。機夾可轉位車刀與焊接式刀具相比,具有刀具耐用度高、節省大量刀杆材料、斷屑穩定可靠等優點,並且便於採用塗層刀片。可轉位刀片用廢後,可以回收再利用,重新製造刀片或其他硬質合金工具。硬質合金機夾可轉位不重磨車刀與重磨車刀相比,還有以下優點:
(1)不重磨車刀易於選用合理的槽形、先進的幾何參數,而不受磨刀經驗的限制,便於推廣應用;
(2)不需要重新修磨刀刃,省去磨刀時間;
(3)刀刃的空間位置相對刀體固定不變,省去了拆刀、裝刀、對準刀尖高度位置和對準徑向前後的刻度位置所需要的輔助時間;
(4)採用不重磨車刀便於實現集中生產、集中磨刀,使人力和設備充分利用,生產成本下降,品質穩定,節省了刀具製造費用。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
由於硬質合金機夾可轉位不重磨車刀具備上述眾多優點,因此發展很快,使用廣泛。
高速切削對硬質合金刀具結構提出新要求
- 分類:鎢的知識
- 發佈於:2014年11月14日
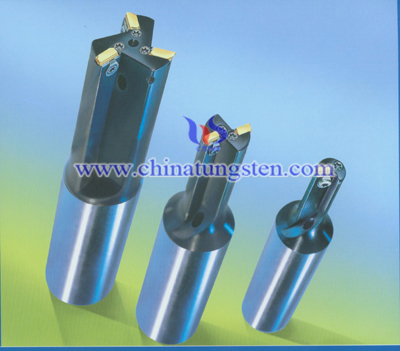
高速切削對硬質合金刀具結構提出了新的要求。高速切削時,旋轉類的刀具如銑刀、鏜刀在高速旋轉時會受到很大的離心力作用,造成刀體的破碎。因此要求設計十分可靠的刀體結構和刀片夾緊結構。同時對高速回轉刀具還應考慮刀具的動平衡,否則由於刀具回轉的不平衡所引起的工藝系統振動必然會影響已加工表面的品質和刀具壽命。在高速切削刀具技術中,必須解決刀具幾何參數,刀體結構,刀片夾緊結構,刀具與機床連接裝夾方式,高速主軸中刀具夾緊措施,以及回轉刀具的動平衡等問題,一般高速切削刀具的前角比普通切削刀具前角約小10度而後角約大5-8度。刀尖角亦應適當增大,硬質合金刀具切削部分應短些。刀柄的研究也是高速切削刀具技術中的一個重要分支,高速切削過程中,隨著刀具的高速旋轉,刀柄的開口由於離心力的作用會產生擴張,從而引起刀具的定位精度和連接剛性下降。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金立銑刀使用範圍
- 分類:鎢的知識
- 發佈於:2014年11月14日
使用硬質合金立銑刀進行銑削加工時,刀具旋轉(作主運動),工件移動(作進給運動),工件也可以固定,但此時旋轉的刀具還必須移動(同時完成主運動和進給運動)。硬質合金立銑刀使用範圍基本包括以下幾種:
端面銑削:適用於較小平面範圍、較小切削深度的操作要求。加工後的零件表面相對較為“粗糙不均”。
鍵槽加工:一般來說,生產一道高質的鍵槽需要至少兩把銑刀。
月牙鍵槽加工:一般來說,這個過程需要一把銑刀,用全面進給進刀法操作。
特殊切削:包括錐形表面的銑削(比如:“T”形溝槽)以及鳩尾槽的加工。
精細仿形切削:在有平行邊壁的工件上完成內表面/外表面的輪廓。
模具孔洞加工:大致包括在鋼模凹處的俯面加工和精細加工。凹模加工需要三維方位的處理。球銑刀比較適合該項操作。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金可轉位刀片轉位時應注意的問題
- 分類:鎢的知識
- 發佈於:2014年11月14日
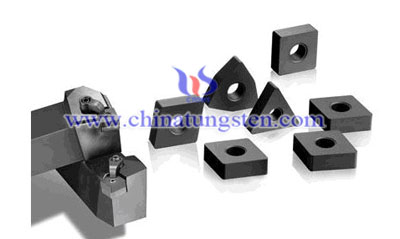
硬質合金可轉位刀片轉位和更換時應清理刀片、刀墊和刀杆各接觸面,應保證接觸面無鐵屑和雜物,表面有凸起點應修平。已用過的刃口應轉向切屑流向的定位面。
轉位刀片時應使其穩當地靠向定位面,夾緊時用力適當,不宜過大(必要時可採用測力扳手)。
夾緊時,有些結構的車刀需用手按住刀片,使硬質合金可轉位刀片貼緊底面(如偏心式結構)。夾緊的刀片、刀墊和刀杆三者的接觸面應貼合無縫隙,要注意刀尖部位的良好緊貼,不得有漏光現象,刀墊更不得有鬆動。
另外硬質合金車刀安裝時其底面應清潔無粘著物。若使用墊片調整刀尖高度,墊片應平直,最多不能超過三塊。如果內側和外側面也須作安裝的定位面,則也應擦淨。刀杆伸出長度在滿足加工要求下應盡可能短,一般伸出長度是刀杆高度的1.5倍。如確要伸出較長才能滿足加工需要,也不能超過刀杆高度的3倍。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
稀土行情上漲吃力 多數稀土弱勢持穩
- 分類:稀土知識新聞價格
- 發佈於:2014年11月14日
本周來稀土市場行情持穩,鏑、鋱市場價格平穩或略小幅調整,未出現大幅上漲,商家認為後市不明朗,上漲空間較難以判定。
鐠、釹產品市場,本周價格持穩為主,據上海地區貿易商表示現在草沉氧化鐠報價仍在46萬元/噸,不願降價出貨,另據其他商家反映較低的成交價格已經跌至44萬元/噸以下。氧化釹目前據按贛州地區供應商反映不帶票為23.8萬元,帶票27萬元/噸左右。因近期鏑、鋱氧化物市場走貨的不多或根本無貨可出,商家出貨品種集中在鐠釹、鑭、鈰、釓等。
鑭、鈰類產品,目前據贛州地區供應商表示3N氧化鑭1.3萬元/噸,2N5氧化鈰1.25萬元/噸左右。商家透露,鑭、鈰對釓的替代,致使釓類產品價格下跌,但應用未普遍,且鑭、鈰市場供應過量,鑭、鈰廉價行情較難改變,後市低位平穩或成常態。目前釓類產品如氧化釓及釓鐵價格均處於年內最低位置上,目前氧化釓市場成交價格普遍跌至8萬元/噸以下,一些不願意過快跟跌的商家報價在8萬元/噸左右。同時有商家反映因為釓市場利潤減少,價格太低,專業加工釓鐵的企業減少,現在企業選擇代加工的情況增加。
本周鏑、鋱氧化物平穩或小幅略漲,變動幅度不大,市場交易不活躍,目前市場上2N5氧化鏑價格仍維持在142萬元/噸左右,3N氧化鏑143萬元/噸左右,報價較高的在145、146萬元/噸,近期供應商普遍反映未有出貨或觀望市場為主僅適量出。
鎢行情持續萎靡,下遊廠家面臨困境
- 分類:鎢新聞
- 發佈於:2014年11月14日
鎢市場行情:鎢行情持續萎靡,下遊鎢品冶煉廠家面臨困境,擔憂原料采購後進行生產、一旦產品價格再度走低,那即將面臨倒掛危險,因此廠家操作非常謹慎、原料采購稀少。鎢精礦持貨商操作困難,因流動資金緊張,難以采購低位貨源拉低均價、支撐礦價。由於鎢精礦價格持續走低,廢鎢市場成本支撐力度進一步減弱,商家報價再度下調。
鉬市場行情:近日國內鉬行情似有企穩的跡象,鉬精礦、鉬鐵等產品價格穩定。廠家報價積極性不高,而實際成交數量也不多。由於場內難現利好消息,商家對後市看空心態較濃。預計短期鉬市場或弱穩。
廢鎢行情繼續下跌,市場心態悲觀
- 分類:鎢新聞
- 發佈於:2014年11月14日
由於鎢精礦價格持續走低,廢鎢市場成本支撐力度進一步減弱,商家報價再度下調。鑽頭行情低位暫穩,刀片及拉絲模具繼續下跌,高度廢鎢料回收價亦再度下探。市場心態悲觀,整體成交量偏低。預計短期廢鎢行情多將繼續偏弱運行。
廢鎢行情主流持穩。目前廢鎢鑽頭不含稅成交價主流集中在162-165元/kg,暫穩;進口廢鎢刀片及拉絲模具154-158元/kg,跌3元。國產廢鎢刀片148-151元/kg,跌2元。70度以上廢鎢磨削料1.45-1.5元/度,50-70度1.4-1.45元/度,跌0.05元。30-40度1.3-1.35元/度,暫穩。
鎢產品生產商、供應商:中鎢在線科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
鎢精礦價格市場混亂,市場現貨成交稀少
- 分類:鎢新聞
- 發佈於:2014年11月14日
鎢精礦持貨商操作困難,因流動資金緊張,難以采購低位貨源拉低均價、支撐礦價,鎢礦成交已全面跌破9萬元/噸,後期或跌至8.5萬元/噸。因需求甚少,買方更占優勢,實際少量成交的價格也更靠近1.16元/度。據了解,本周湖南幾十噸鎢精礦就是以這個價位成交的。
11月指導價的持續走低,市場需求遲遲未改善,本月鎢商家信心十分不足,操作謹慎,市場價格極為混亂,買賣雙方報價差異大。一方面,下遊APT等冶煉廠家不斷壓低鎢精礦詢價,60度黑鎢精礦不含稅詢價集中在1.16元/度,市場現貨成交稀少;另一方面,鎢精礦供應商報價相對堅挺,65度黑鎢精礦9.6萬元/噸、不含稅1.25元/度。
鎢產品生產商、供應商:中鎢在線科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金球研磨條件
- 分類:鎢的知識
- 發佈於:2014年11月14日
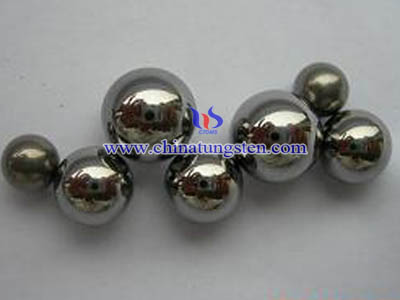
硬質合金球具有拋光性好、能量消耗低、耐磨、耐高溫、耐腐蝕,可回收利用等優良特性,被廣泛應用於石油鑽探、石油行業軸承、制筆等領域。硬質合金球加工工藝流程主要有:冷成型或熱成型加工-磨球-初研-精研-拋光-洗球--檢測-包裝。研磨是硬質合金球加工的一個關鍵環節。
理想球體的任意截面都是正圓,這是球體研磨方法設計的基本出發點。研磨過程中,要求研具與硬質合金球球坯接觸點軌跡(即研磨跡線)均勻地分佈於球體表面,材料的去除量隨球形偏差的大小而變化。我國學者將成球的基本條件總結為兩點:1. 切削等概率性:每顆硬質合金球被加工球面每個點都有相同的切削加工概率。2. 尺寸選擇性:加工過程中,磨大球、不磨或少磨小球,磨長軸方向、不磨或少磨短軸方向。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢鑽類硬質合金球研磨方法比較
- 分類:鎢的知識
- 發佈於:2014年11月14日
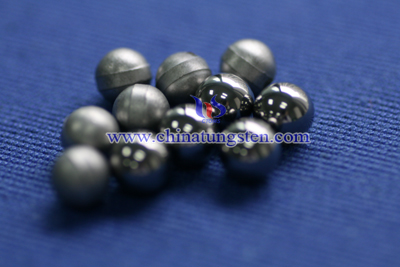
鎢鑽類硬質合金球主要用於石油鑽探抽油泵閥球。硬質合金球和鋼球的主要不同是硬度高,與陶瓷球的主要不同是密度大。傳統研磨加工生產工藝因受人為因素的影響,一致性和穩定性較差,加工成本高,難以獲得高球度的硬質材料球。
採用同心單軸研磨加工小批量鎢鑽類硬質合金球與加工大批量鋼球不一樣,加工大批量鋼球時機床使用了外迴圈料盤裝置,外迴圈使各鋼球的入球具有隨機性,使得各球面的研磨機會在相當長時間內概率均等。而鎢鑽類硬質合金球的加工批量遠少於使用料盤進行外迴圈所需的球量,且設備研磨方法為同心單軸研磨方法,加工過程中球的自轉角理論上保持不變,這就使得各球面各點的研磨概率不均等,影響了鎢鑽類硬質合金球加工的球度精度。錐形研磨加工方法的加工效率較高,但加工鎢鑽類硬質合金球的球度精度較差;而雙自轉研磨方法加工的鎢鑽類硬質合金球存在局部球度誤差偏高的突變點。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格






