
S型硬質合金鑽頭的特點
- 分類:鎢的知識
- 發佈於:2015年10月16日
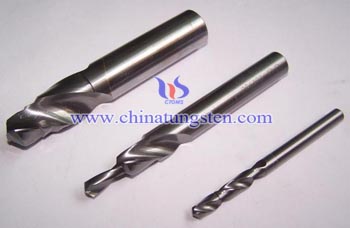
S型硬質合金鑽頭因其擁有S刃鑽尖得名,S刃鑽尖也稱為溫斯陸鑽尖,從端面投影看,其橫刃為S形。從正面投影可看到鑽尖中部略鼓,呈抛物線冠狀。由於S刃鑽尖為曲線刃,鑽尖進入切削的暫態與工件為點接觸,因而自定心性及穩定性均優於普通麻花鑽,軸向力降低,切削性能改善,鑽頭壽命延長,被加工孔品質顯著提高,孔的位置精度和機和精度令人滿意,鑽削進給量和進給速度進一步提高。
S型硬質合金鑽頭瑞典Sandvik稱為Delta-C鑽頭,直徑為Φ3~12.7mm;日本井田株式會社稱為Diget鑽頭;德國Hertel稱為SE鑽頭,直徑範圍為Φ3~20mm.這種鑽頭的特點是經過修磨使得橫刃縮短,軸向力減少50%;鑽芯附近前角為正值,因此切削鋒利;槽形為抛物線型,芯厚度大,剛性強;有兩個噴油冷卻孔,冷卻條件好;圓弧形切削刃和排屑槽形佈置合理,便於切屑斷裂成小塊順利排出.適於加工難加工材料,高溫合金,鉻鎳鐵合金(Inconel合金)材料等.一般常用鑽孔深度為3.5D.這種鑽頭加工精度為IT9,粗糙度為Ra1~2μm.使用時應保持鑽頭中心與機床主軸同心度不得大於0.03μm.由於速度比較高,產生熱量大,應充分冷卻.(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金麻花鑽受力分析
- 分類:鎢的知識
- 發佈於:2015年10月16日
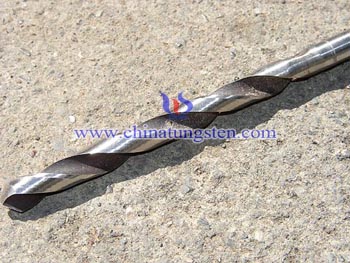
硬質合金麻花鑽鑽削時的受力情況較複雜,主要有工件材料的變形抗力、麻花鑽與孔壁和切屑間的摩擦力等。鑽頭每個切削刃上都將受到Fx、Fy、Fz三個分力的作用。在理想情況下,切削刃受力基本上互相平衡。其餘的力為軸向力和圓周力,圓周力構成扭矩,加工時消耗主要功率。麻花鑽在切削力作用下產生橫向彎曲、縱向彎曲及扭轉變形,其中扭轉變形最為顯著。扭矩主要由主切削刃上的切削力產生。經有限元分析計算可知,普通鑽尖切削刃上的扭矩約占總扭矩的80%,橫刃產生的扭矩約占10%。軸向力主要由橫刃產生,普通鑽尖橫刃上產生的軸向力約占50%~60%,主切削刃上的軸向力約占40%。 以直徑D=20mm麻花鑽為例,在其他參數不變情況下改變鑽芯厚度,從其剛度變化曲線可以看出,隨著鑽芯直徑d增加,剛度Do增大,變形量減小。
由此可見,鑽芯厚度增加明顯增加了麻花鑽工作時的軸向力,直接影響刀具切削性能,且刀具剛度的大小對加工幾何精度也有影響。 由於普通麻花鑽的橫刃為大負前角切削,鑽削時會發生嚴重擠壓,不僅要產生較大軸向抗力,而且要產生較大扭矩。對於一些厚鑽芯鑽頭,如抛物線鑽頭(G鑽頭)和部分硬質合金鑽頭(其特點之一是將鑽芯厚度由普通麻花鑽直徑的11%~15%加大到25%~60%)等,其剛性較好,鑽孔直線度好,孔徑精確,進給量可加大20%。但鑽芯厚度的增大必然導致橫刃更長,相應增大了軸向力和扭矩,這樣不僅增加了設備負荷,而且會對加工幾何精度產生較大影響。此外,由於橫刃與工件的接觸為直線接觸,當鑽尖進入切削狀態時,被加工孔的位置精度和幾何精度難以控制。因此,在加工過程中為防止引偏,往往需要用中心鑽預鑽中心孔。
為解決上述問題,一般採用在橫刃兩端開切削槽的方法來減小橫刃長度,減輕擠壓,從而減小軸向力和扭矩。但在實際加工中,鑽尖的負前角切削和直線接觸方式定心性能差的問題並未從根本上得到解決。為此,人們一直在對鑽尖形狀進行不斷研究和改進,S刃钻尖就是解決這一問題的較好方法之一。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
海內外鎢價齊跌,鎢商家操作困難
- 分類:鎢新聞
- 發佈於:2015年10月16日
一句話綜述:海內外鎢價齊跌,鎢商家操作困難。
鎢市場行情:海內外鎢價齊跌,鎢市場信心再次受挫,鎢價陷入下行受阻、上行乏力的兩難境地,鎢商家操作困難、料後期仍有小跌的風險。
鉬市場行情:原料行情步步下挫,現時常規品位700元/噸度以下交易已不鮮見,後期仍難見轉機。下游鉬鐵,鉬化工受其影響,價格跟跌。製品市場運行艱難,走貨壓力較大。鉬市場危機四伏,難有利好。
鎢鉬產品生產商、供應商:中鎢在線科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
10月15日仲鎢酸銨商品指數為39.74
- 分類:鎢新聞
- 發佈於:2015年10月16日
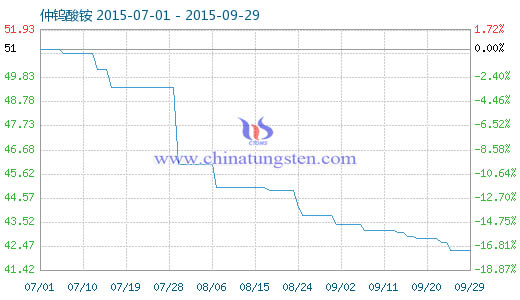
10月15日仲鎢酸銨商品指數為39.74,與昨日持平,創下週期內的歷史新低,較2011年09月01日最高點100.00點下降了60.26%。(注:週期指2011-09-01至今)
仲鎢酸銨價格指數曲線如下:
|
日期 |
07-17 |
07-26 |
08-04 |
08-13 |
08-22 |
08-31 |
09-09 |
09-18 |
09-27 |
10-06 |
10-15 |
|
商品指數 |
49.43 |
49.43 |
46.04 |
45.04 |
44.89 |
43.83 |
43.15 |
42.81 |
42.30 |
42.30 |
39.74 |
氧化鎢、金屬鎢粉生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-powder.com/traditional/index.htm
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
稀土10.15:上漲勢頭仍旺,商家觀望少成交
- 分類:稀土知識新聞價格
- 發佈於:2015年10月15日
今日稀土市場上漲勢頭仍旺,上漲品種新增,業內商家觀望市場,惜售情緒進一步增長,實際買賣較少。
氧化鐠釹及鐠釹金屬價格繼續上揚,現時局面已成無論現貨庫存多少,商家均遲緩出貨,報價顯混亂且差距較大,氧化鐠釹含稅報價25.5萬-25.8萬/噸的較多,另也有含稅報低24.5萬不出貨的,報高26萬的情况。鐠釹金屬隨氧化鐠釹報漲,下游採購表示市場後期走勢難料,需求增長緩慢,現時仍按需採購,不會過量備貨。
鏑類產品,今日氧化鏑含稅報價已經調整至134萬-137萬/噸,鏑鐵、金屬鏑也不同幅度上漲,有貿易商家吐槽現時成交寥寥,價格虛漲,即使各大集團放出限產消息,如需求無增長、政策層面無利好支撐,價格上漲期有限。
稀土供應商:中鎢在線科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
鎢粉粒度對鎢銅電極組織性能的影響(三)
- 分類:鎢的知識
- 發佈於:2015年10月15日
與其他影響鎢銅電極電導率的因素相比,鎢粉粒度很大程度上是通過鎢銅合金電極孔隙度與微結構,從而影響其電導率。一方面由於鎢銅合金不能完全緻密化,因此電極材料中仍然存在少量的孔隙,孔隙對電導率影響是不容忽視的;另一方面,鎢粉晶粒度越小,越容易造成壓制時的組織不均勻性,燒結後的骨架中的通道容易閉合或堵塞,導致材料中產生銅的富集或孔隙缺陷,並造成銅液熔滲不足或不能有效補縮,降低了熔滲後銅網路格的完整性,使得電導率越小。
此外,從電子行程路線遵循最短原則來看,鎢粉粒度較小時,鎢顆粒容易聚集聯通起來形成閉孔。由於孔隙的堵塞和分佈不均勻性,電子的路程就相應也越長,因此電導性也越差。而當鎢粉粒度較大時,鎢銅晶粒的分佈則分佈相對較均勻,閉孔隙相對較少,電子行程路線較平直,導電性就較好。
總的來說,其一鎢粉越細,熔滲後的鎢晶粒尺寸越小,但是產生閉孔的可能性越大,銅富集較嚴重,影響合金的組織均勻性;其二,隨著鎢粉粒度的減小,鎢銅W-Cu合金的密度和硬度隨之增大;其三,鎢粉粒度在河大程度上影響合金的孔隙度與微觀結構,進而影響其電導率。隨著粉末粒度增大,電導率越高;最後,細粉易使鎢銅合金電極出現閉孔和孔隙分佈不均勻,並導致密度和硬度升高,但電導率較低。
更多鎢粉粒度對鎢銅電極組織性能影響相關內容請參考以下鏈接:
http://news.chinatungsten.com/big5/tungsten-information/79342-ti-10115
http://news.chinatungsten.com/big5/tungsten-information/79399-ti-10116
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢粉粒度對鎢銅電極組織性能的影響(二)
- 分類:鎢的知識
- 發佈於:2015年10月15日
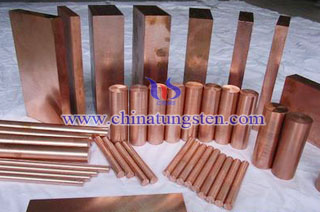
鎢粉粒度除了對鎢銅合金電極的組織性能發生影響外,還會對鎢銅合金電極密度和硬度以及電導率等產生不同程度的影響。
二、對鎢銅合金密度和硬度的影響
通過實驗不難看出,不同粒度鎢粉所製備的鎢骨架,雖然其壓制密度和脫脂密度基本相同,但隨粉末粒度增大,熔滲後W-30Cu合金的密度呈減小的趨勢。以鎢銅W-30Cu合金為例,鎢粉粒徑為2.65μm時,硬度最高,布氏硬度可達222HB。隨著粉末粒度增大,硬度減小,當鎢粉粒徑為8μm時硬度最低,布氏硬度為190HB。其原理是:鎢的密度相對較大,達到19.3g/cm3,但是脆性較大。粉末力度越小,燒結活性越大,燒結後體積收縮越明顯,造成合金中鎢含量得到相應的提高,從而使得合金密度增大,硬度也相對增加。
三、對鎢銅合金電導率的影響
同樣以W-30Cu合金為例,與W-20Cu合金相比,含銅量較高,而銅具有優良的導熱和導電性能,所以鎢銅W-30Cu合金電導率相對較高。隨著鎢粉粒徑的增加而增大,物質電導率越大,則其電阻越小,導電性能越強,反之則電阻越大。而其他影響鎢銅合金電極電導率的一素還有很多,如化學成分組成、孔隙度、雜質、微觀結構(包括組織結構中的晶粒度、晶界結合強度、高導熱銅相的分佈連續性以及W-W的連通性)等。
更多鎢粉粒度對鎢銅電極組織性能影響相關內容請參考以下鏈接:
http://news.chinatungsten.com/big5/tungsten-information/79342-ti-10115
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金鑽頭的刃磨要領Ⅱ
- 分類:鎢的知識
- 發佈於:2015年10月15日
本文第1部分談到刃磨對硬質合金鑽頭的使用效率和壽命起著非常重要的重用,刃磨的要領包括刃口要與砂輪面擺平、鑽頭軸線要與砂輪面斜出60°的角度、刃磨時由刃口往後磨後面等幾個方面。本部分繼續介紹刃磨的要領。
4、硬質合金鑽頭的刃口要上下擺動,鑽頭尾部不能起翹。
這是一個標準的鑽頭磨削動作,主切削刃在砂輪上要上下擺動,也就是握鑽頭前部的手要均勻地將鑽頭在砂輪面上上下擺動。而握柄部的手卻不能擺動,還要防止後柄往上翹,即硬質合金鑽頭的尾部不能高翹于砂輪水準中心線以上,否則會使刃口磨鈍,無法切削。這是最關鍵的一步,鑽頭磨得好與壞,與此有很大的關係。在磨得差不多時,要從刃口開始,往後角再輕輕蹭一下,讓刃後面更光潔一些。
5、保證刃尖對軸線,兩邊對稱慢慢修。
一邊刃口磨好後,再磨另一邊刃口,必須保證硬質合金鑽頭刃口在鑽頭軸線的中間,兩邊刃口要對稱。有經驗的師傅會對著亮光察看鑽尖的對稱性,慢慢進行修磨。鑽頭切削刃的後角一般為10°-14°,後角大了,切削刃太薄,鑽削時振動厲害,孔口呈三邊或五邊形,切屑呈針狀;後角小了,鑽削時軸向力很大,不易切入,切削力增加,溫升大,鑽頭發熱嚴重,甚至無法鑽削。後角角度磨的適合,鋒尖對中,兩刃對稱,鑽削時,鑽頭排屑輕快,無振動,孔徑也不會擴大。
6、兩刃磨好後,對直徑大一些的鑽頭還要注意磨一下鑽頭鋒尖。
鑽頭兩刃磨好後,兩刃鋒尖處會有一個平面,影響硬質合金鑽頭的中心定位,需要在刃後面倒一下角,把刃尖部的平面儘量磨小。方法是將鑽頭豎起,對準砂輪的角,在刃後面的根部,對著刃尖倒一個小槽。這也是鑽頭定中心和切削輕快的重要一點。注意在修磨刃尖倒角時,千萬不能磨到主切削刃上,這樣會使主切削刃的前角偏大,直接影響鑽孔。
當然,磨鑽頭沒有一定的定式,需要在實際操作中積累經驗,通過比較、觀察、反復試驗,定會把鑽頭磨得更好。
(結束。本文分為2部分,這是第2部分,第1部分請參考:http://news.chinatungsten.com/big5/tungsten-information/79391-ti-10156)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
硬質合金鑽頭的刃磨要領Ⅰ
- 分類:鎢的知識
- 發佈於:2015年10月15日
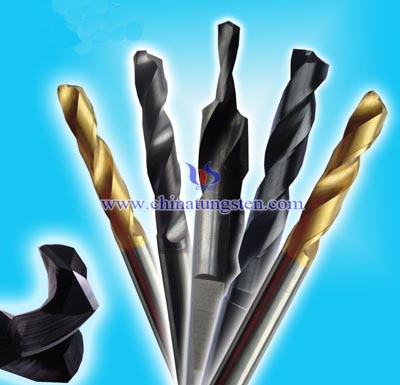
鑽頭刃磨對硬質合金鑽頭的使用效率和壽命起著非常重要的重用,因此掌握刃磨的技巧和要領十分必要,可起到事半功倍的作用。
1、刃口要與砂輪面擺平。
磨鑽頭前,先要將鑽頭的主切削刃與砂輪面放置在一個水平面上,也就是說,保證刃口接觸砂輪面時,整個刃都要磨到。這是鑽頭與砂輪相對位置的第一步,位置擺好再慢慢往砂輪面上靠。
2、鑽頭軸線要與砂輪面斜出60°的角度。
這個角度就是鑽頭的鋒角,此時的角度不對,將直接影響鑽頭頂角的大小及主切削刃的形狀和橫刃斜角。這裏是指鑽頭軸心線與砂輪表面之間的位置關係,取60°就行,這個角度一般比較能看得准。這裏要注意鑽頭刃磨前相對的水準位置和角度位置,二者要統籌兼顧,不要為了擺平刃口而忽略了擺好度角,或為了擺好角度而忽略了擺平刃口。
3、由刃口往後磨後面。
刃口接觸砂輪後,要從主切削刃往後面磨,也就是從鑽頭的刃口先開始接觸砂輪,而後沿著整個後刀面緩慢往下磨。鑽頭切入時可輕輕接觸砂輪,先進行較少量的刃磨,並注意觀察火花的均勻性,及時調整手上壓力大小,還要注意鑽頭的冷卻,不能讓其磨過火,造成刃口變色,而至刃口退火。發現刃口溫度高時,要及時將鑽頭冷卻。
(未完待續。本分分為2部分,這是第1部分,第二部分請參考:http://news.chinatungsten.com/big5/tungsten-information/79392-ti-10157)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢終端需求未改善,商家普遍看跌後市
- 分類:鎢新聞
- 發佈於:2015年10月15日
一句話綜述:鎢終端需求未改善,商家普遍看跌後市。
鎢市場行情:儘管鎢現貨市場詢盤稍增、活躍度有所提高,但由於鎢終端需求未明顯改善,APT、粉末等實際成交價仍走低,商家普遍看跌後市、APT或全面跌破9萬關口。
鉬市場行情:原料市場難穩,缺乏支撐,後期將延續跌勢。鉬鐵,鉬化工跟隨原料行情走弱,承壓較大。國際鉬市步步趨弱,國內行情跌勢難止,鉬市近期仍在陰霾徘徊。
鎢鉬產品生產商、供應商:中鎢在線科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格






