
注漿成型和注射成型的區別
- 分類:鎢的知識
- 發佈於:2020-03-19, 星期四 10:13
- 點擊數:538
在各類陶瓷成型技術中,注漿成型和注射成型兩種工藝雖然名字相似,但是一字之差,謬以千里。
一、什麼是注漿成型?
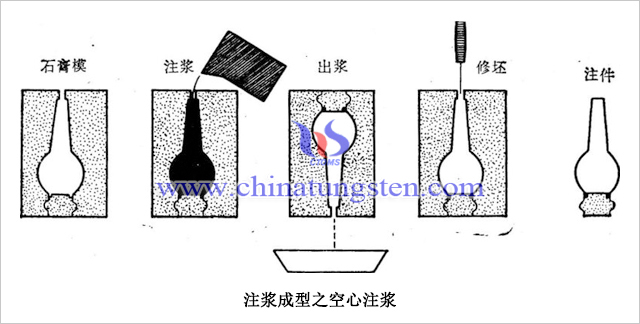
注漿成型是借助將料漿注入到以石膏磨具做成的多孔模具,利用多孔性模具的吸水(溶液)性,使料漿在貼近模壁的一側被模型吸水而形成一均勻的坯料層,並隨時間的延長而加厚,當達到所需厚度時,將多餘的漿料傾出,最後該坯料層繼續脫水收縮而與模型脫離,從模型去除後即為料坯。
注漿成型工藝流程:
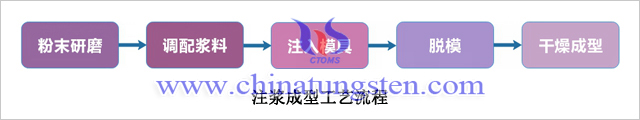
注漿一般有空心注漿、實心注漿、壓力注漿、真空輔助注漿、離心注漿等等方式,根據不同的需求進行合理的選擇。由於漿液需要在模具內進行固化成型,因而要求漿料必須具備較高故相含量以及較為良好的流動性沒,一般顆粒的尺寸介於5μm~10μm。而模具的製作是這種工藝的關鍵,通過各種特殊的模具(包括多孔塑膠、無機填料、素陶、多孔金屬等)可以做出形狀複雜的陶瓷製品,但也因為需要定制的原因,在大規模生產上效率比較低下,而且其形狀的精密度控制稍顯不足。
二、什麼是注射成型?
注射成型工藝是一種將“聚合物注射成型”和“陶瓷製備”結合發展起來的一種異型陶瓷成型工藝。
注射成型工藝流程:
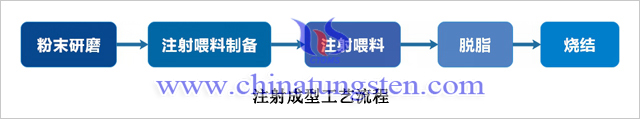
通過將注射用的載體物料(一般用有機載體物料)和陶瓷粉末混合一起進行混煉、乾燥、造粒等操作,就可以形成具備一定性能和符合使用要求的注射用餵料。接著通過升溫使餵料產生較好的流動性,再在一定壓力下用注射成型機將餵料注射到模具的型腔中製成毛坯,冷卻固化的成型體在一定的溫度下進行脫脂,去除毛坯中的有機物再燒結後就能得到產品。
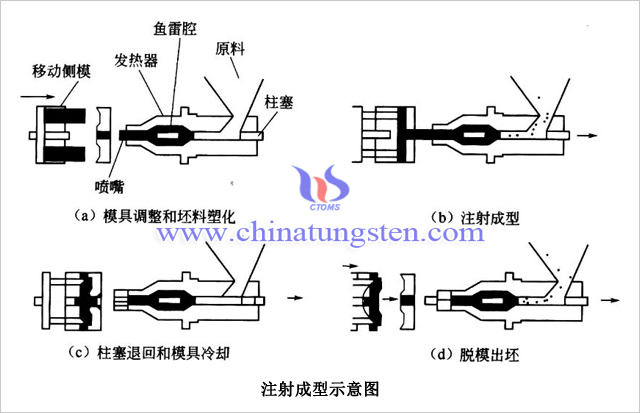
與傳統成型技術相比,注射成型技術的原材料利用率高,會較多地使用機械化設備,因而其生產週期較短、自動化程度較高,可以低成本生產大批量複雜形狀及具有特殊要求的高性能小型零件。而且由於流動沖模,使生坯密度均勻,燒結產品性能優越,在一定程度上克服了傳統幹壓法成型產品存在的密度、組織和性能不均的現象。
三、注漿成型和注射成型的區別
1.雖然二者都屬於濕法成型工藝,但注漿成型是利用漿料的流動性,將具有流動性的漿料在乾燥固化後製成可自我支撐的形狀,屬於膠態澆注成型方式;而注射成型是將已製成塑性的物料在剛性模具中壓制成型,屬於塑性成型方式。
2.注射成型避免了漿料成分偏析的問題,零件精度與生產效率較高;且注射成型是一種近淨尺寸成型工藝,不需後續加工或只需微量加工,生產成本較低;在注射成型基礎上發展起來的陶瓷精密注射成型方法,被美國等發達國家列為重要的國家關鍵技術。
4.注射成型普遍應用於小件異型陶瓷製品的成型;注漿成型則多應用於較大尺寸陶瓷製品的製作。
| 鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |