
鉻鎢合金靶材製造
- 分類:鎢的知識
- 發佈於:2018-04-03, 星期二 17:26
- 點擊數:350
隨著材料科學的不斷發展,材料的結構向二維方向發展為充分發揮材料潛能提供了一種重要途徑。薄膜科學是開發新材料和新器件非常重要的領域 高技術材料由體材向薄膜轉移,從而使鍍膜器件迅速發展起來。
靶材是表面鍍膜技術中的關鍵材料,靶材性能的優劣直接影響薄膜性能的好壞,而靶材的性能主要由靶材生產工藝決定。例如製造鉻鎢合金靶材,鉻的熔點為1860℃,鎢的熔點為3407℃,由於鉻、鎢兩種金屬熔點溫度相差巨大,在普通設備條件下,採用常規冶金的方法製備鉻鎢合金是無法實現的。
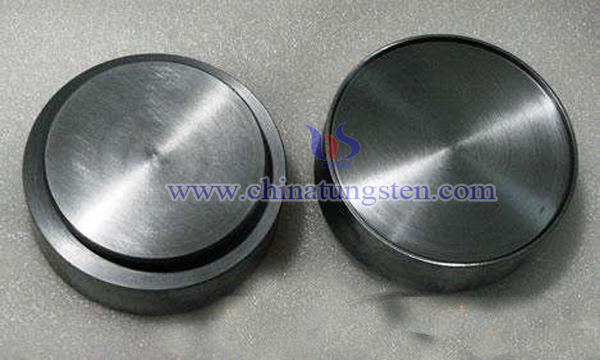
國內外主要採用熱壓燒結進行鉻鎢合金靶材的生產制造,但是由於受生產工藝限制難以制得組織緻密、尺寸規格大的靶材產品。為此,有研究人員整合了現有的技術方案,將球磨與熱等靜壓技術結合,終於製造出了大尺寸的鉻鎢合金靶材,技術方案的過程包括:
1、粉末還原步驟:鎢粉(平均粒徑8μm、純度:99.99%;O含量為500~ 700ppm)在850℃溫度下通入氫氣,保溫5小時,進行去氧處理,制得O含量為≤200ppm的去氧後鎢粉,即還原後的鎢粉;
2、粉末製備步驟:按上述原子百分比所對應的重量比稱取去氧後鎢粉與平均粒徑45μm的99.95%純度的鉻粉,採用高能球磨工藝制取混合均勻的預 合金粉末;球料比為20:1,研磨球為硬質合金球,研磨時間為4小時;所得 預合金粉末的平均粒徑為30~35μm;
3、裝包套步驟:將混合好的預合金粉末裝入尺寸合適的不銹鋼包套中;
4、脫氣步驟:將裝滿的不銹鋼包套放置在脫氣爐中,加熱溫度500℃,保溫時間20h,脫氣真空度控制在10-3Pa~10-4Pa;
5、熱等靜壓步驟:將脫氣完畢的包套封焊後放入熱等靜壓設備中燒結,保溫溫度為1450℃,時間5h,壓力120MPa;再去除包套獲得壓制後的坯料;
6、機加工步驟:對壓制後的坯料按照圖紙進行機加工,清洗後得到所需要的成品靶材。得到的靶材相對密度達到99%,平均晶粒尺寸≤40μm。
由於採用高能球磨工藝制取預合金粉末,所以可以制得混合均勻的鉻鎢預合金粉末,又由於熱等靜壓工藝自身的優勢,通過對原材料品質的控制,可以制得雜質元素含量低,靶材純度高、緻密度高、晶粒細小、顯微組織均勻的靶材料坯,並可以實現靶材尺寸大型化,靶材最大尺寸可以做到1701mm。
| 鎢產品供應商:中鎢線上科技有限公司 | 產品詳情: http://cn.chinatungsten.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢業協會:http://www.ctia.com.cn | 鉬業新聞: http://news.molybdenum.com.cn |