
黃金交易所公告:鎢作為假金條的原材料
- 分類:鎢的知識
- 發佈於:2014年10月29日
- 點擊數:525
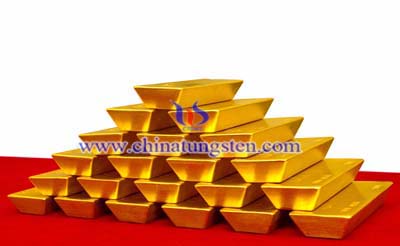
如果有人打算製造假金條,那鎢(每英鎊10美金)是最好的選擇。因為它具有和黃金相接近的密度。
具體細節如以下:
當香港的鎢合金鍍金條面世的報導一出現,許多人便打算在中國生產這類鍍金條。
鎢合金鍍金條(400oz)的金額據說在5,600到5,700之間(大約是60公噸)。這顯然是一個策劃好的融資犯罪行動。但在僅僅數小時內被認出—中國官員關押了許多犯罪者。大約在15年前—克林頓政府為政時期,一個犯罪團伙涉嫌製造130萬到150萬的400oz的鎢坯,在美國精密研磨(超過16千公噸)。隨後,640,000的鎢坯被鍍金,由WERE運到諾克斯,一直保存到至今。擁有原始裝運文檔副本的人把這些材料隨後也送到了諾克斯堡。
高比重合金生產商、供應商:中鎢在線科技有限公司
產品詳情查閱:http://www.tungsten-alloy.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
如何防止硬質合金鑽頭刃磨過熱
- 分類:鎢的知識
- 發佈於:2014年10月28日
- 點擊數:501
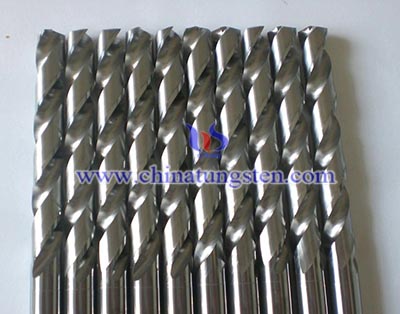
從硬質合金鑽頭在刃磨時產生裂紋的原因來看,最突出的一點就是刃磨過熱。要解決刃磨過熱的問題,應使砂輪和刃磨工藝適應硬質合金鑽頭的刃磨特性,以減少刃磨熱的產生。主要應對措施有幾點:
1、提高砂輪的自銳能力。使鈍化的磨粒及時脫落,砂輪的磨削性能得到改善,以減少磨削熱。
2、改善磨削區域的散熱條件。分散磨削熱,可采用減少砂輪與硬質合金連續接觸摩擦時間的辦法,使磨削產生的熱量及時擴散而不集聚,從而改善磨削條件。
3、勤修砂輪,保持砂輪具有良好的磨削性能。在刃磨時,如果有尖叫聲或很響,磨削面發光,說明砂輪已經磨鈍,應對砂輪修整後才能繼續使用,否則也會使鑽頭產生裂紋。
4、刃磨時吃力不宜過猛。若過猛,砂輪與硬質合金鑽頭的摩擦力增大,硬質合金鑽頭的溫度會急劇升高,甚至發紅,引起硬質合金鑽頭的爆裂。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金鑽頭刃磨裂紋預防措施
- 分類:鎢的知識
- 發佈於:2014年10月28日
- 點擊數:447
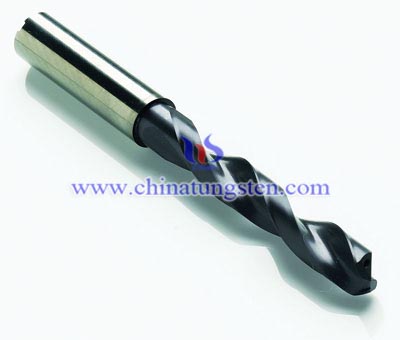
硬質合金鑽頭硬度高,脆性大,極易在刃磨時產生裂紋,裂紋的主要形式有熱裂、振裂、崩裂和爆裂四種。產生刃磨裂紋的原因主要有砂輪自銳性差、砂輪粒度大、振動、鑽頭質量、刃磨技能工藝等。刃磨裂紋使硬質合金鑽頭的強度大打折扣,嚴重影響加工性能,所以應預防硬質合金鑽頭刃磨裂紋的產生。
1、防止刃磨過熱現象
2、嚴控刃磨的技能工藝
3、區分不同牌號的硬質合金鑽頭
4、選擇硬度恰當的砂輪
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金鉸刀相關問題及對策(二)
- 分類:鎢的知識
- 發佈於:2014年10月28日
- 點擊數:425
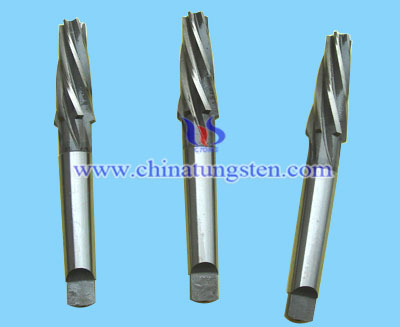
五、內孔表面粗糙度值高
降低硬質合金鉸刀切削速度;根據加工材料選擇切削液;適當減小主偏角;適當減小鉸孔餘量;根據具體情況減少鉸刀齒數,加大容屑槽空間或采用帶刃傾角的鉸刀,使排屑順利;鉸刀在刃磨、使用及運輸過程中,應該采取保護措施以避免碰傷;對已碰傷的鉸刀應使用特細的油石將其修好或直接更換鉸刀。
六、鉸出的孔位置精度超差
定期更換導向套;加長導向套;及時維修機床、調整主軸軸承間隙。
七、鉸刀刀齒崩刃
修改預加工的孔徑尺寸;控制擺差在合格範圍內;加大主偏角;注意及時清除切屑或采用帶刃傾角鉸刀;注意刃磨質量。
八、硬質合金鉸刀柄部折斷
修改預加工的孔徑尺寸;修改餘量分配,合理選擇切削用量;減少鉸刀齒數,加大容屑空間或將刀齒間隙磨去一齒。
九、鉸孔後的孔中心線不直
增加擴孔或鏜孔工序校正孔;減小主偏角;調換有導向部分或加長切削部分的硬質合金鉸刀;注意正確操作。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金鉸刀相關問題及對策(一)
- 分類:鎢的知識
- 發佈於:2014年10月28日
- 點擊數:487
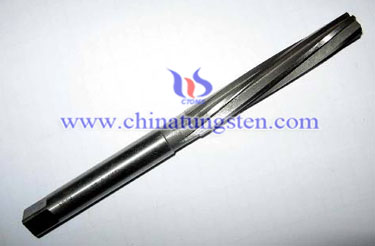
硬質合金鉸刀在使用過程中可能會產生某些問題,下面就可能出現的問題一一提出解決措施。
一、孔徑增大,誤差大
根據具體情況適當減小硬質合金鉸刀外徑;降低切削速度;適當調整進給量或減少加工餘量;適當減小主偏角;校直或更換彎曲的不能用的鉸刀;用油石仔細修整到合格;控制擺差在允許的範圍內;選擇冷卻性能較好的切削液;安裝鉸刀前必須將鉸刀錐柄及機床主軸錐孔內部油汙擦淨。
二、孔徑縮小
更換硬質合金鉸刀外徑尺寸;適當提高切削速度;適當降低進給量;適當增大主偏角;選擇潤滑性能好的油性切削液;定期互換鉸刀,正確刃磨鉸刀切削部分;設計鉸刀尺寸時,應考慮上述因素,或根據實際情況取值。
三、鉸出內孔不圓
選用合格的硬質合金鉸刀,控制預加工工序的孔位置公差;采用不等齒距鉸刀,采用較長、較精密的導向套;選用合格毛坯;采用等齒距鉸刀鉸削較精密的孔時,應對機床主軸間隙進行調整,導向套的配合間隙應要求較高;采用恰當的夾緊方法,減小夾緊力。
四、孔表有棱面
減小鉸孔餘量;減小切削部分後角;修磨刃帶寬度;選擇合格毛坯;調整機床主軸。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格