
钨市需求持续萎靡,冶炼厂家走货困难
- 分类:钨业新闻
- 发布于 2014年11月17日
钨市场行情:据了解,因为下游冶炼厂家对钨精矿需求不是很紧迫、钨需求持续萎靡,所以采购方都是视价格而决定买入部分原料。某机构11月采购APT采购价格下调,货到10个工作日内付款14.7万,40天付款15万,限量签订,数量相对有所减少;加之市场实际需求非常低迷,冶炼厂家走货困难,预计下周APT区间高位或小降。
钼市场行情:钼初级产品市场继续维持稳定运行态势,产品价格波动的频率降低。钼精矿低价成交迹象减少,成交水平相对稳定。月中钢厂招标较少,钼铁实际成交有限。预计短期钼市场波动或不大。
钨矿成交走低,拉低主流报价
- 分类:钨业新闻
- 发布于 2014年11月17日
随着上周后期泛亚定量签订11月的APT订单,钨精矿市场僵持局面略改善,成交量稍增,下游APT冶炼厂家陆续开始少量采购原料钨精矿。但因钨需求持续低迷,买方占主导地位,不断打压询价,都是低位成交,促使钨精矿主流报价大幅走低。
据了解,因为下游冶炼厂家对钨精矿需求不是很紧迫、钨需求持续萎靡,所以采购方都是视价格而决定买入部分原料。60度黑钨精矿成交价一般集中在8.5-8.6万元/吨,60白钨精矿成交价一般集中在8.3-8.4万元/吨,而且云南地区的货源价格偏低。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
废钨市场心态悲观,成交价再度下跌
- 分类:钨业新闻
- 发布于 2014年11月17日
目前废钨市场心态悲观,持货商抛货套现意愿较强,导致行情难以止跌,低价资源层出不穷,预计短期废钨行情延续弱势运行。70度以上废钨磨削料1.45-1.5元/度,50-70度1.4-1.45元/度,30-40度1.3-1.35元/度,暂稳。
废钨钢成交价继续下挫。废钨钻头虽相对坚挺,但个别成交仍可低至160元/kg;进口刀片可低至153元/kg,个别回收商压低至150元/kg;国产刀片可低至147元/kg,拉丝模具155元/kg,纯钨块170元/kg左右。
海外钨市跌势有所放缓。14日晚间MB钨铁鹿特丹报价36.7-37美元/千克钨,低位下探0.1美元;仲钨酸铵欧洲报价325-345美元/吨度,香港报价340-360美元/吨度,暂稳。预计短期海外钨市有望渐趋平稳。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
钨合金铆钉顶棒在航空上的用途
- 分类:钨业知识
- 发布于 2014年11月17日
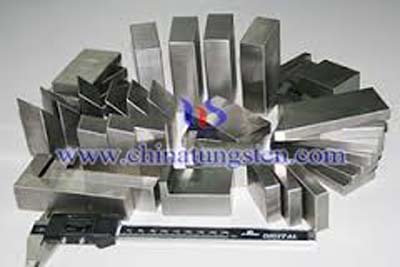
高比重钨合金做的铆钉顶棒,拥有高比重,是用于减震的理想材料。很多航空公司现在看到高比重钨合金产品的巨大优势,而从铁材料转而用高比重钨合金。
调整重量
在装配的最后阶段,为了调整飞机的最终重量需要用到配重块。 在有限的空间中,高比重钨合金自然成为最好的选择,因为高比重钨合金有较大的质量/大小比例。而且,高比重钨合金也有利于减小调整重量的余额,因为高密度材料可放置在离支点更远的位置,同时也能达到要求的效果。
原型工作
高比重钨合金经常被用作原型工作的配重来模拟仪器、乘客重量等,或用在飞行试验或模型风洞测试中。
卫星
高比重钨合金材料常常被用于保持平衡,这对确保重心精确定位起着重要作用,在太空飞行的进程中要确保进入正确的轨道。
高比重合金生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.tungsten-alloy.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金机夹可转位不重磨车刀介绍
- 分类:钨业知识
- 发布于 2014年11月14日
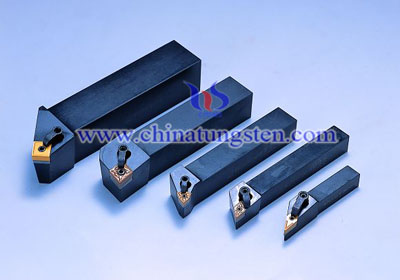
硬质合金机夹可转位不重磨车刀是采用硬质合金可转位刀片的机械夹固式刀具,它是近40多年来才发展起来的一种新型刀具。机夹可转位车刀与焊接式刀具相比,具有刀具耐用度高、节省大量刀杆材料、断屑稳定可靠等优点,并且便于采用涂层刀片。可转位刀片用废后,可以回收再利用,重新制造刀片或其它硬质合金工具。硬质合金机夹可转位不重磨车刀与重磨车刀相比,还有以下优点:
(1)不重磨车刀易于选用合理的槽形、先进的几何参数,而不受磨刀经验的限制,便于推广应用;
(2)不需要重新修磨刀刃,省去磨刀时间;
(3)刀刃的空间位置相对刀体固定不变,省去了拆刀、装刀、对准刀尖高度位置和对准径向前后的刻度位置所需要的辅助时间;
(4)采用不重磨车刀便于实现集中生产、集中磨刀,使人力和设备充分利用,生产成本下降,质量稳定,节省了刀具制造费用。
由于硬质合金机夹可转位不重磨车刀具备上述众多优点,因此发展很快,使用广泛。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
高速切削硬质合金可转位面铣刀的结构
- 分类:钨业知识
- 发布于 2014年11月14日
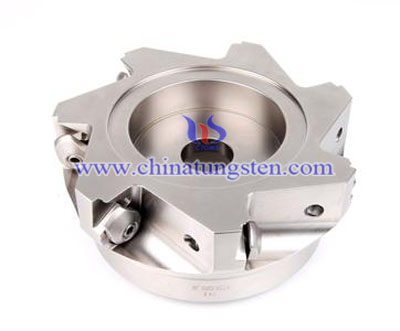
根据铣刀安全性要求,用于高速切削的硬质合金可转位面铣刀,通常不允许采用摩擦力夹紧方式,而必须采用带中心孔的刀片,用螺钉夹紧。与安全性有关的刀片结构参数包括刀片中心孔相对螺钉孔的偏心量、刀片中心孔和螺钉的形状等,这些参数决定了螺钉在静止状态下夹紧刀片时应受预应力的大小。如预应力过大,有可能使螺钉发生变形,降低夹紧系统失效转速。硬质合金可转位面铣刀夹紧方式也可采用带卡位的空刀槽,以保证刀具的精确定位和高速旋转时的可靠联接。另外,刀片、刀座夹紧力方向最好与离心力方向一致。夹紧刀片时应施加规定的扭矩,并使用合格的夹紧螺钉,螺钉拧人前应涂敷润滑剂,以减少夹紧扭矩的损失,此外,螺钉必须定期检查和更换。从安全性考虑,刀体的设计应减轻质量,减小直径,增加高度。刀体上的槽刀片槽、容屑槽、键槽等会引起应力集中,降低刀体强度,因此铣刀结构应尽量避免采用贯通式刀槽,减少尖角,防止应力集中。同时,还应减少机夹零件的数量;刀体结构应对称于回转轴,使其重心通过铣刀轴线;对于不等分齿铣刀,应对刀体的质量分布作相应调整,使刀体膨胀比较均匀;刀片和刀座的夹紧、调整机构应尽可能消除游隙,且应保证良好的重复定位性。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
高速切削对硬质合金刀具结构提出新要求
- 分类:钨业知识
- 发布于 2014年11月14日
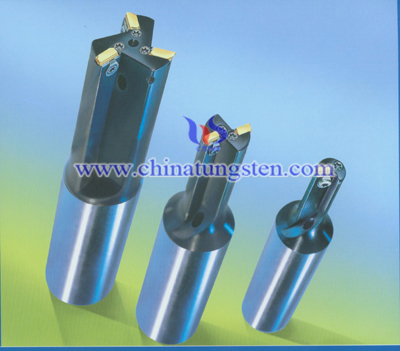
高速切削对硬质合金刀具结构提出了新的要求。高速切削时,旋转类的刀具如铣刀、镗刀在高速旋转时会受到很大的离心力作用,造成刀体的破碎。因此要求设计十分可靠的刀体结构和刀片夹紧结构。同时对高速回转刀具还应考虑刀具的动平衡,否则由于刀具回转的不平衡所引起的工艺系统振动必然会影响已加工表面的质量和刀具寿命。在高速切削刀具技术中,必须解决刀具几何参数,刀体结构,刀片夹紧结构,刀具与机床连接装夹方式,高速主轴中刀具夹紧措施,以及回转刀具的动平衡等问题,一般高速切削刀具的前角比普通切削刀具前角约小10度而后角约大5-8度。刀尖角亦应适当增大,硬质合金刀具切削部分应短些。刀柄的研究也是高速切削刀具技术中的一个重要分支,高速切削过程中,随着刀具的高速旋转,刀柄的开口由于离心力的作用会产生扩张,从而引起刀具的定位精度和连接刚性下降。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金立铣刀使用范围
- 分类:钨业知识
- 发布于 2014年11月14日
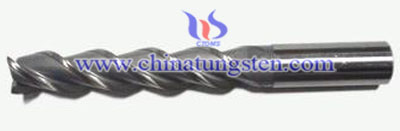
使用硬质合金立铣刀进行铣削加工时,刀具旋转(作主运动),工件移动(作进给运动),工件也可以固定,但此时旋转的刀具还必须移动(同时完成主运动和进给运动)。硬质合金立铣刀使用范围基本包括以下几种:
端面铣削:适用于较小平面范围、较小切削深度的操作要求。加工后的零件表面相对较为“粗糙不均”。
键槽加工:一般来说,生产一道高质的键槽需要至少两把铣刀。
月牙键槽加工:一般来说,这个过程需要一把铣刀,用全面进给进刀法操作。
特殊切削:包括锥形表面的铣削(比如:“T”形沟槽)以及鸠尾槽的加工。
精细仿形切削:在有平行边壁的工件上完成内表面/外表面的轮廓。
模具孔洞加工:大致包括在钢模凹处的俯面加工和精细加工。凹模加工需要三维方位的处理。球铣刀比较适合该项操作。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金可转位刀片转位时应注意的问题
- 分类:钨业知识
- 发布于 2014年11月14日
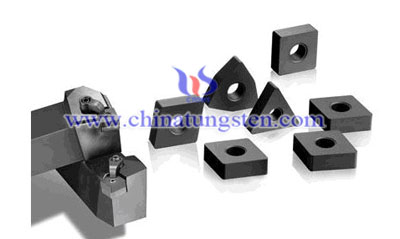
硬质合金可转位刀片转位和更换时应清理刀片、刀垫和刀杆各接触面,应保证接触面无铁屑和杂物,表面有凸起点应修平。已用过的刃口应转向切屑流向的定位面。
转位刀片时应使其稳当地靠向定位面,夹紧时用力适当,不宜过大(必要时可采用测力扳手)。
夹紧时,有些结构的车刀需用手按住刀片,使硬质合金可转位刀片贴紧底面(如偏心式结构)。夹紧的刀片、刀垫和刀杆三者的接触面应贴合无缝隙,要注意刀尖部位的良好紧贴,不得有漏光现象,刀垫更不得有松动。
另外硬质合金车刀安装时其底面应清洁无粘着物。若使用垫片调整刀尖高度,垫片应平直,最多不能超过三块。如果内侧和外侧面也须作安装的定位面,则也应擦净。刀杆伸出长度在满足加工要求下应尽可能短,一般伸出长度是刀杆高度的1.5倍。如确要伸出较长才能满足加工需要,也不能超过刀杆高度的3倍。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金钻头上金刚石涂层
- 分类:钨业知识
- 发布于 2014年11月14日







 闽公网安备 35020602000140号