
CNC加工钨铜工件—切削液的选用以及走刀路线安排
- 分类:钨业知识
- 发布于 2016年7月11日
- 点击数:1558
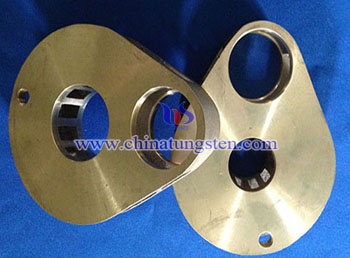
除了刀具和切削参数的选用外,在数控加工钨铜工件的过程中还需要注意切削液的选用以及铣削时走刀路线安排的问题。切削液(cutting fluid, coolant)是一种用在金属切削、磨加工过程中,用来冷却和润滑刀具和加工件的工业用液体,切削液由多种超强功能助剂经科学复合配合而成,同时具备良好的冷却性能、润滑性能、防锈性能、除油清洗功能、防腐功能、易稀释特点。克服了传统皂基乳化液夏天易臭、冬天难稀释、防锈效果差的的毛病,对车床漆也无不良影响,适用于黑色金属的切削及磨加工,属当前最领先的磨削产品。相比于皂化油,切削液各项指标均占优,它具有良好的冷却、清洗、防锈等特点,并且具备无毒、无味、对人体无侵蚀、对设备不腐蚀、对环境不污染等特点。在切削钨铜工件时会产生较高的切削温度,切削热不易传散,因而需要使用切削液,从而提高切削过程中的润滑性能,降低切削力,极大提高刀具的耐用程度,有效地防止粘刀和刀具过早的磨损。
而合理安排CNC铣削过程中的走刀路线是有效防止加工钨铜工件时产生裂纹和掉渣的关键工艺方法,一般走刀路线的安排遵从以下几个原则:
1.合理选择铣削方式:通常铣削方式包括顺铣和逆铣。顺铣切削平稳,切削路程较短,切削由厚至薄且能有效减轻切屑粘结的现象并改善表面粗糙度,相比于逆铣更为常用;
2.保证铣刀旋转时切屑往内排,从而避免了因材料质地较脆而发生的铣削缺陷;
3.要注意避免过大的吃刀量以及棱边崩角和掉渣;
4.在加工平面或盲槽时,不适合选择在工件表面垂直进刀而应尽可能选择斜线或螺旋进刀,避免工件产生裂纹;
5.钻孔时,必须将出刀面紧贴在其他金属垫块上,这样可有效控制出刀孔口出现掉渣现象。
| 钨铜合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-copper.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |


CNC加工钨铜工件—刀具的选用
- 分类:钨业知识
- 发布于 2016年7月11日
- 点击数:3905
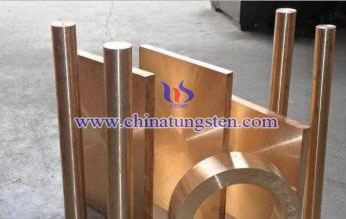
钨铜材料是一种钨和铜的合金材料,其具有高密度、高强度、高熔点以及优良的耐磨耐蚀性,被广泛运用于航空航天以及一些高温材料领域。但是钨铜材料存在切削性能较差的缺陷且其属于脆性材料(在室温下多孔钨骨架抗拉强度仅有50-120MPa,Cu抗拉强度为240MPa)。在刀具加工过程中刀具磨损快,容易产生裂纹、崩块等缺陷。为了解决这些缺陷,相关研究人员在加工钨铜工件的实际生产中不断探索,尤其是在刀具选用、切削参数、切削液的选用以及数控铣削走刀路线的安排等方面进行了重点的研究与试验。
在刀具选用方面,对于材料有硬度高、韧性好、强度高、热硬性好、散热性好等要求,对于立铣刀最好选用三刃硬质合金铣刀,要求刀面光洁、刃口锋利,而对于多刃刀具应控制切削刃的跳动量。对加工钨渗铜的刀具几何角度,除后角要求稍大外,其他无特殊要求按成品刀具几何角度即可。对于切削参数的选用,切削时会产生较高的温度且切削热不易扩散,而会加快刀具的磨损。因而选择合适的切削速度、切削深度、进给量不仅能够有效提高加工效率,降低生产成本,还能够有效延长刀具的使用寿命。另外,对于CNC加工钨铜工件的硬质合金刀具的切削温度宜控制在600℃-800℃之间,而硬质合金端铣刀与立铣刀加工钨铜工件时切削参数也有所不同。
| 钨铜合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-copper.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
WO3光触媒光催化CO合成甲酸
- 分类:钨业知识
- 发布于 2016年7月08日
- 点击数:1310
| 氧化钨供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-oxide.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
WO3电致变色薄膜的变色机制
- 分类:钨业知识
- 发布于 2016年7月08日
- 点击数:2428
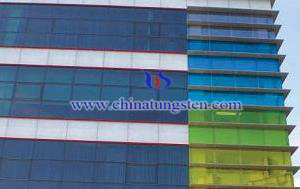 电致变色效应是指材料的光学性能在电流或者外加电场的作用下,物质的颜色发生稳定、可逆的变化现象,简称电色效应。WO3是最为典型的无机电致变色材料,其制成的电致变色薄膜是目前研究最多的一种,具有着色效率高、可逆性好、响应时间短、寿命长、成本低等优点,因而符合未来智能材料的发展趋势。它在建筑调光窗、汽车后视镜与挡风玻璃、电致变色储存器件、平板显示器等领域有着广泛的应用。
| 氧化钨供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-oxide.com |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
稀土钨电极的工作机理
- 分类:钨业知识
- 发布于 2016年7月08日
- 点击数:1091
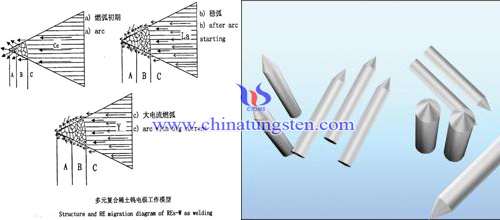
稀土钨电极的工作机理主要依靠稀土钨酸盐或者是氧化钨酸盐在燃弧过程中的迁移和扩散,从而实现电极表层稀土的最佳优化配比,从而降低电极表面的逸出功,促进电子发射,提高焊接性能。
多元复合稀土钨电极在不同的燃弧时间,其组织形貌及稀土变化情况是不同的。燃弧初期,在高频引弧的作用下,电极尖端的温度较高,使得材料的纤维组织发生变化呈现了三个不同的区域特征。A区域的温度最高,组织呈现半熔化态,表面由于存在氧化钨的分解,因此表面有少量的钨沉积。由于A区域温度最高,因此在该区域内物质的蒸发量是最大的。B区域发生了再结晶,组织呈现等轴状。稀土在B区域呈现的是液状,主要沿晶界向表面发生扩散迁移,但是等轴状的钨晶粒会在一定程度上阻碍稀土的扩散迁移,因此在这个区域容易达到扩散与蒸发的平衡,在电极表面形成稳定的活性层,对焊接起到了稳弧的作用。C区域保持电极原有的加工态纤维组织。在复合电极中Ce最先向表面发生扩散迁移,因此在燃弧初期,Ce起的作用最大。另外,稀土的扩散迁移在B区域和C区域相类似,也会发生以Ce为主的稀土沿晶扩散迁移,但是由于C区域钨晶粒呈现与电极轴向平行的纤维状组织,因此稀土主要向B区域迁移。
稳定燃弧后,电极尖端整体温度较燃弧初期有了明显的提高,特别是在区域B和C。B区域温度的上升使得Ce蒸发速率加快,表面含量降低。而La开始向电极表面扩散,能够在电极表面维持较大的覆盖度,对电极的稳定燃弧起到了主要作用。C区域温度升高,使得La沿晶界扩散的速率加快,因此La作为主要的元素沿纤维状晶界扩散迁移到了B区域,不从稀土的蒸发。
由上分析可知,电极工作是通过稀土氧化物与钨反应形成熔点较低的钨酸盐或氧化钨酸盐,并通过这些盐的迁移和扩散来实现蒸发和补给的平衡。这些盐类的合理搭配可以提高复合稀土电极的焊接性能。
| 纯钨产品供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten.com.cn |
| 电话:0592-5129696 传真:5129797 | 电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |







 闽公网安备 35020602000140号