
压制润滑剂
- 分类:钨业知识
- 发布于 2017年四月17日
- 点击数:2334
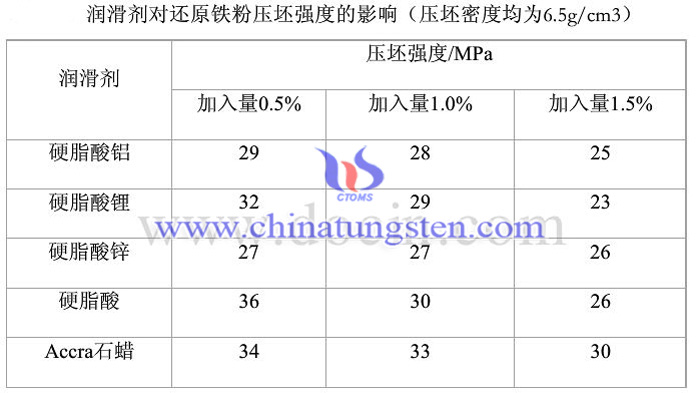
采用润滑剂的目的是使压制成形时压力分布均匀,并且在压制后容易脱模。润滑剂可混合在粉末内或涂在模壁上。压制成形中存在有几种不同类型的摩擦,它们都受到润滑剂的影响。应认真选择润滑剂的种类及其添加数量。粉末里混入润滑剂,会影响粉末的流动及其松装密度,同时也影响粉末混合。粉末体中的摩擦受粉末材质种类、粉末粒度、粉末形状以及周围介质(如气体气氛)和温度的影响。润滑剂在烧结的最初阶段被烧除.主要有固体润滑剂和液体润滑剂两种。
选择原则:
1、具有较好的润滑性并有一定粘性的物质;
2、与粉体不发生化学反应及其他有害作用;
3、不影响烧结体的性能和外观;
4、在预烧或烧结过程中容易排除,且不造成环境污染。
一、混合在粉末内的润滑剂:
硬脂酸和金属的硬质酸盐,如硬脂酸锌、硬脂酸锂、硬脂酸钙、硬脂酸钡、硬脂酸铝、液体石蜡、二硫化钼、石墨等。通常通过双锥混料器以细粉末的形式加入混合料中。加入量为粉体重量的0.5%-1.0%,视压坯的形状和粉体的粒度而定:若粉末细、压坯形状复杂,润滑剂加入量就较大。
多数的润滑剂会使压坯密度降低,因为其本身密度低于混合料密度。同时润滑剂包裹颗粒,妨碍固体颗粒的接触,也会造成压坯密度的降低。
二、涂抹在模具上的润滑剂
涂抹在模具上的润滑剂可以减少压制时的外摩擦力,这样的润滑剂有:丙酮、笨、甘油、油酸、三氯乙烷等。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
等静压成形种类
- 分类:钨业知识
- 发布于 2017年四月17日
- 点击数:2586
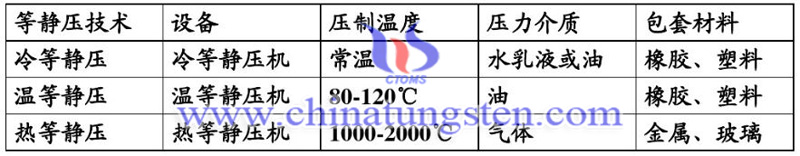
等静压成型是将待压试样置于高压容器中,利用介质不可压缩的性质和均匀传递压力的性质从各个方向对试样进行均匀加压,当介质通过压力泵注入压力容器时,根据流体力学原理,其压强大小不变且均匀地传递到各个方向。此时高压容器中的粉料在各个方向上受到的压力是均匀的和大小一致的。特点:等静压成型时介质传递的压力在各个方向上等是相等的。弹性模具在受到介质压力时产生的变形传递到模具中的粉料,粉料与模具壁的摩擦力小,坯体受力均匀,密度分布均一,产品性能有很大提高。按成形温度的高低,等静压技术通常分为冷等静压(cold isostatic pressing,CIP)、温等静压(warm isostatic pressing,WIP)和热等静压(hot isostatic pressing,HIP).
1、冷等静压
在常温下的等静压称之为冷等静压,流程如下
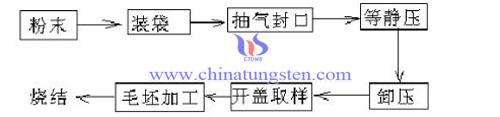
冷等静压又分为干袋等静压和湿袋等静压这两种。
干袋等静压是将成形模具(包套)永久地固定在高压缸内,将粉料直接填入高压缸内的包套内进行压制。特点是适用于简单形状制件的大批量生产,便于自动化。
湿袋等静压所用的包套不是高压缸的一个固定部分,包套完全浸入液体介质中。特点是适应性强,可以同时一缸多袋,适合于小批量生产,能生产大型的复杂的制件。
2、温等静压
当粉末在室温下不能成形时,可采用温等静压。通常在粉末中添加有很高塑化能力的粘结剂,通过温等静压成形获得更高强度的压坯,特点是工作温度介于冷等静压和热等静压。
3、热等静压
热等静压是一种在高温(1000℃以上)高压(100MPa以上)同时作用下使物料经受等静压的技术。特点是将粉末成形与烧结结合在一起,还可以用于扩散粘结、缺陷消除等领域。工作介质一般采用惰性气体(氩气或氮气),也可采用液态金属、固体颗粒作为压力传递介质。包套材料通常为金属或玻璃。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
压坯外观缺陷
- 分类:钨业知识
- 发布于 2017年四月17日
- 点击数:2379
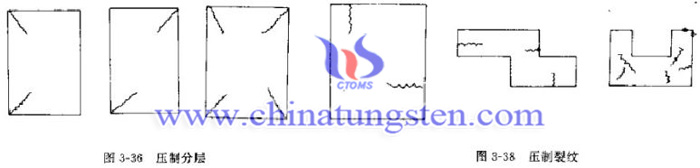
在压制过程中,由于种种原因,常会产生粉末冶金压制件( 压坯) 缺陷 ,常见的压坯缺陷有压坯密度不均匀分层裂纹掉边掉角毛刺过大表面划伤同轴度超差等 。这些缺陷又可以分为:1、密度不达标;2、尺寸不达标;3、形位尺寸公差;4、外观缺陷。这其中外观缺陷最为常见。下面就几个常见的外观缺陷展开讨论。
1、分层
定义:压块的棱出现,与受压面呈一定角度(大约45°),向内部延伸,形成整齐的分界面叫分层。
原因:压块中弹性内应力和剪切应力。如混合料钴含量低,碳化物硬度高,粉末或料粒愈细,成型剂太少或分布不均匀,混合料过湿或过干,压制压力过大,单重过大,压块形状复杂,模具光洁度太差,台面不平,均有可能造成分层。
改善措施:装料均匀;不超压;提高压块强度,减少压块内应力和弹性后效。
检验方法:压坯可通过观察断面;合金可同过超声波探伤。
2、裂纹
定义:压块中出现不规则局部断裂的现象叫裂纹。
原因:与分层类似,也是弹性后效的结果。区别在于应力集中部位在受压面,则分层,不在受压面,则裂纹。
措施:与分层类似,另外延长保压时间或多次加压,减少压力,单重,改善模具设计和适当增加模具厚度,加快脱模速度,增加成型剂,提高物料松装密度;可以减少裂纹。
3、未压好
定义:压坯中颗粒间孔洞尺寸太大,烧结时不能完全消失,合金内仍残留较多孔洞的现象。
原因:料粒太硬,料粒过粗,物料松装太大;松装料粒在模腔中分布不均匀,单重偏低,压制压力太小等均可能造成未压好(显颗粒)。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
硬质合金压坯强度的表示及影响因素
- 分类:钨业知识
- 发布于 2017年四月17日
- 点击数:3671
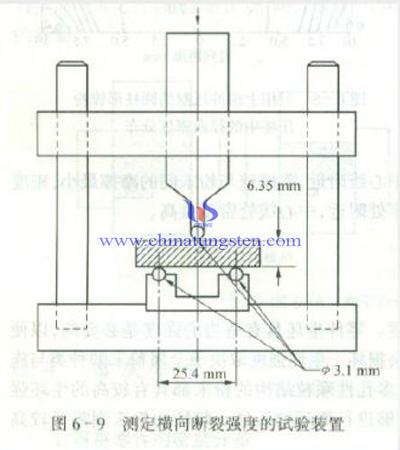
1、硬质合金压坯抗弯强度表示法(ASTM B783,GB5160-85,GB5319-85)
ASTM(美国材料与试验协会):31.75*12.76.35mm
GB:30*12*6mm
在控制条件下,对一个矩形横断面的粉末压坯施加一均匀增加的横向力,直至压坯破坏,经过计算得到压坯强度值,公式如下:
S=3PL/2t2W
W-压坯宽带,mm
t-压坯厚度,mm
L-支点间距,mm
P-负载,N
2、转鼓试验法(JSPM4-69)
利用金属网转鼓试验,测量重量减少率.
影响压坯强度的因素
1、粉末性能:硬度、粗糙度、比表面积、颗粒形状、杂质等
2、压制压力,一般来说,压制压力越大,压坯强度越高
3、成型剂:以硬质合金混合料成形剂为例,橡胶的压坯强度要高于石蜡。
4、压制温度、保压时间
提高压坯强度的途径:
1、提高颗粒不规则性-提高机械啮合
2、增大粉末比表面积-提高颗粒不规则度和适当选用晶粒较细的粉末
3、减少表面氧化物和杂质
4、提高压坯密度
5、提高成型剂用量和质量
6、提高压制温度,延长保压时间。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
弹性后效对压坯的损害机制
- 分类:钨业知识
- 发布于 2017年四月17日
- 点击数:3648
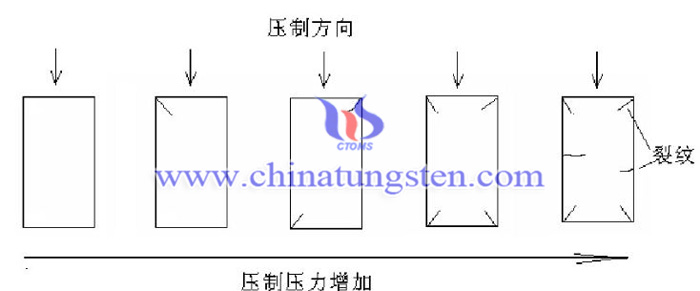
压坯脱模时弹性后效过大,会造成以下危害:
1、尺寸超差
2、压坯出现裂纹或分层
尺寸超差较容易理解,而弹性后效造成的裂纹就需要深入分析
弹性后效的大小主要取决于内外两个因素,内在因素来自粉体自身特性,包括粉体类型成分状态颗粒形状和大小等;;外在因素则包括压制压力大小加压方式,润滑情况以及模具结构和特性等
弹性后效的损害机制
1、径向膨胀产生的裂纹
在形状复杂的、不同台面处水平横截面积变化大的零件压坯中,经常产生这类裂纹。当压坯从阴模面脱出时,已脱出部分弹性应力释放,产生径向膨胀,而未脱模部分忍受模具约束,这就在这两部分之间产生应力差,进而产生径向剪切,产生裂纹,这种裂纹在水平方向扩展。
对策:
(1)、阴模出口端带锥度,保压脱模锥度不宜过大。否则,会造成压坯尺寸超差,
压坯上出现毛边。
(2)、脱模速度要适当控制,太慢时应力释放充分,容易出现裂纹;太快,容易振动,导致出现裂纹。
(3)、采用保护脱模,通过上冲的压力和限制,降低弹性后效的作用。
2、气体扩张
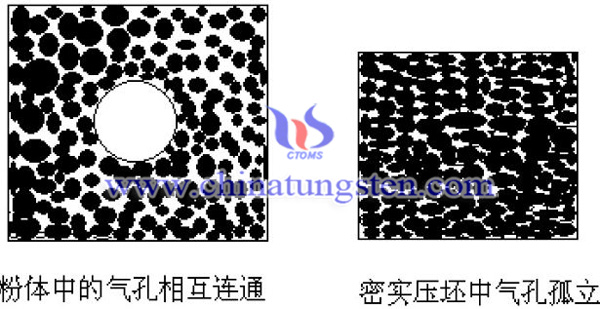
在压制过程中,粉体体积的压缩很大程度上是粉末中气体体积的压缩。被压缩的气体或被排出,或残留在压坯内。
在压制的早期,压坯密度较低,残留有很多通道供气体排出。随着压力的增加,压坯的密度不断提高,粉末颗粒排气通道被堵塞,气体无法排出体外。这部分气体被不断增大的压力予以不断压缩,七孔内气压随之不断增大。脱模时,当压制压力被卸掉后,气孔内压导致气孔做弹性扩张,气孔的扩张程度与气孔被压缩的
程度或弹性内应力成正比,可能导致坯体开裂,这种裂纹一般出现在垂直于加压的方向,这是弹性后效的另一种原因和表现形式。
对策:
(1)、压制速度不宜太快,增大保压时间,让气体有排出的机会
(2)、模具设计时要设计倒角、导气孔等
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信







 闽公网安备 35020602000140号