
硬质合金压坯尺寸超差
- 分类:钨业知识
- 发布于 2017年五18日
- 点击数:2136
硬质合金压坯在压制过程中经常会出现尺寸超差的情况,这一方面是跟工艺控制水平有关,另一方面也是压制过程质量控制的难点所在。如果按照压坯的空间尺度来划分,硬质合金压坯尺寸超差无外乎两种情况:一是径向尺寸超差;二是高度(轴向)尺寸超差。实际生产时根据超差类型和原因予以调整。
1.径向尺寸超差
可能是模具设计或制造有问题 如果误差可以通过调整工艺( 即通过调整粉料成分压坯密度烧结工艺等) 消除,还可补救,否则只有报废模具。另外如果增塑坯,可以通过适当的机加工进行消除。
2.高度尺寸超差
2.1 无台阶柱面压坯
2.1.1 可以通过调整装粉改变压制压力,延长保压时间,可调整和稳定轴向尺寸;
2.1.2 可以通过调整成形高度,装粉量调整轴向尺寸;
2.1.3 可以通过调整顶后压的大小,进而调节压坯的密度分布,进而改变轴向尺寸
2.2 台阶压坯
2.2.1 调整冲头位置。由于粉末的横向流动,各模冲的弹性变形量不同,将影响压坯的厚度 因而在模具设计时应尽量将模冲设计成可调的形式。
2.2.2 调整各台阶装粉比。理论上各台阶的装粉要按照压缩比相等原则来计算。但实际上装粉不均匀是不可避免的,加之粉料的不稳定性,使得实际装粉比与计算值之间存在一定的误差,因而在模具设计时应尽量有调节装粉机构。
2.2.3 浮动模冲速度
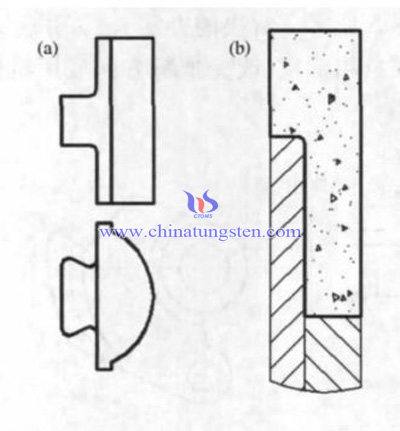
图(a) 所示的镶块制品,其装粉方式如图(b) 所示 浮动模冲运行速度的变化会引起粉末的流动,从而导致台阶尺寸及密度发生变化 若下浮动模冲移动过早过快,会使得此处密度过大尺寸厚;反之相反。这其实是上冲与下冲(浮动冲头)的速度差导致的压坯密度变化。浮动模冲的运行速度,主要取决于模具结构。如下拉式压机模架有粉末移送系统,可根据压坯的密度及尺寸情况方便地调节; 对于无粉末移送系统的模具,只能依靠浮动模冲的浮动力大小来调节,也能起到同样的效果,不过稳定性要略差。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
硬质合金压坯密度改善措施
- 分类:钨业知识
- 发布于 2017年五18日
- 点击数:2202
硬质合金压坯密度和密度分布是压制工艺控制及其重要的一个参数。压坯密度直接反应了压制压力、粉末流动、粉末特性、压制缺陷等压制工艺性能。压坯密度是压制传递给烧结过程最重要的指标,如果压坯密度过小,会导致烧结后合金密度和其它力学性能的下降;如果压坯密度分布不均,会导致烧结后合金尺寸形状等参数的不合格。因而在硬质合金压制压制过程中,压坯的密度十分重要。若出现密度不合格时,需通过各种措施予以改善。
1.如压坯密度整体偏低,可以适当增大压制压力,改善模具润滑条件,选用流动性较好的混合料等。
2.对于一些形状复杂的模具,由于比较高的压制力会影响模具使用寿命,可选用压制性能比较好的粉料。
3.如压坯密度均匀性差,使用流动性能好的粉料。
4.如压坯密度不稳定,可改善装粉条件控制可动模具的运行速度延长保压时间等。
5.对于细长零件,改变压制方式或调整浮动量以达到调整密度的目的。 如压坯上端密度低,可以增加后压过程量,也可以使阴模或芯棒的下浮
动量减小,以使压坯上端密度提高。同理如果底部密度较低,可以通过调节顶压提高底端密度。
6.对于多台阶制品,密度偏低的台阶应增加其装粉量,如果是浮动模冲还可通过改变其运行速度改变粉料流向的方式来达到提高该台阶密度的目的。
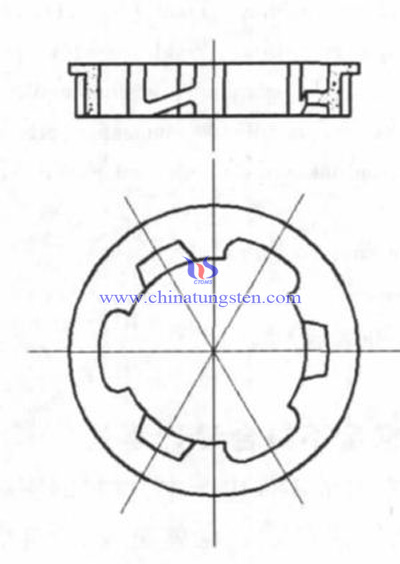
7.对于特殊形状制品,还应多考虑改进模具结构。如上图所示的产品有3 个与外台方向相反窄小的斜面台阶,此斜面台阶是重要的工作面,有较高的强度及精度要求 由原来的组合下模冲补偿装粉的模具结构,整体下模冲和组合上模冲的模具结构,可彻底消除密度差,实现批量生产。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
硬质合金压坯密度测量要求
- 分类:钨业知识
- 发布于 2017年五18日
- 点击数:2451
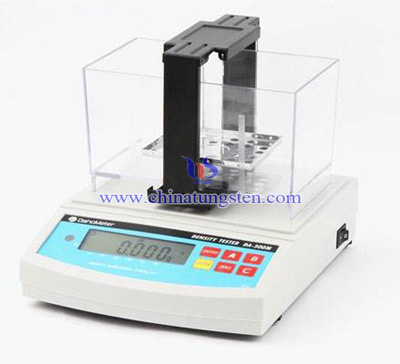
硬质合金压制时,压坯密度是极其重要的一项指标。这里的密度除了具体某区域的密度之外,也包含密度分布情况。理论上,硬质合金压制工艺生产中,压坯的密度愈高,其烧结后物理力学性能也愈高。也就是说,硬质合金压坯密度的高低和分布情况将决定最终制品的性能。因而在硬质合金压制模具调试和压制过程中,压坯的密度是必须测量(下图为常见的排水密度仪)的项目,对压坯密度的测量要求也因压坯结构等具体的不同而不同。
1.密度要求精确的制品。
如果被测硬质合金制品对密度要求比较高(如数控刀片,PCB微钻等),此时不能以首件为密度测试样品,这是因为调试压力的首件制品保压时间远长于实际生产时的保压时间,因而首件制品密度偏高。
2.微小产品
由于微小产品密度测试值误差较大,如采用排水法测密度时,如果产品太小会导致误差较大,另一方面微小产品的比表面比较大,表面气泡和内部渗水会导致测量误差。所以可以选取多件一同测量,所测密度值近似于其平均值。
3.多台阶制品
测量多台阶制品压坯密度时,不仅要测整体密度,通常还需要根据台阶情况分段测量密度,以反映压坯各部分的密度分布情况,及时调整各台阶装粉比,以保证密度分布的均匀性。
4.导管一类长且薄壁的制品
由于压制方式及浮动量的不同,引起制品的上中下各部分的密度差很大,因而在调试这一类制品时,必须进行分段密度的测量,以保证各段密度差控制在一定的范围内。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
硬质合金压坯拉伸型裂纹
- 分类:钨业知识
- 发布于 2017年五18日
- 点击数:1993
硬质合金压坯拉伸型裂纹属于硬质合金压坯拐角(分型面)裂纹的一种。拉伸型裂纹属于脱模过程产生的裂纹形式,经常在台阶压坯中出现。硬质合金压坯拉伸型裂纹产生的原因是压制力消失后,阴模在浮动支撑力的作用下将向上回弹,但有一部分压坯紧固在其余固定的模具中,不能随阴模一同回复,从而在压坯的拐角处形成拉伸型裂纹。可通过调整浮动支撑力等方式予以改善。
拉伸型裂纹方向
拉伸型裂纹是由因模具回复动作引起压坯承受拉伸力作用,而拉伸力作用方向一般为竖直方向,所以拉伸型裂纹一般发生在台阶处(分型面)的水平延伸方向上。
拉伸型裂纹产生与改进措施
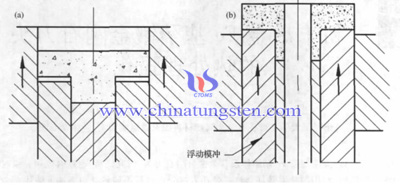
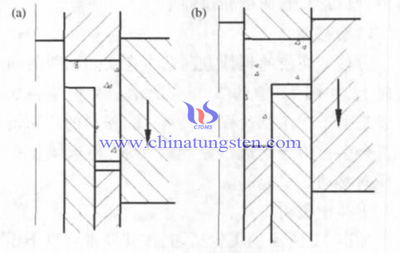
拉伸型裂纹是指在压制力消除后及随后的脱模过程中,因模具回复动作引起压坯承受拉伸力作用,而形成的裂纹,如上图(a)所示,在达到压制终了时,阴模及浮动模冲将落在各自的固定垫块上而压实,压制力消失后,阴模在浮动支撑力的作用下将向上回弹,但有一部分压坯紧固在其余固定的模具中,不能随阴模一同回复,从而在压坯的拐角处形成拉伸型裂纹。
同样,在脱模过程中,特别在上台阶脱出阴模的一瞬间,浮动模冲在浮动支撑力的作用下向上回弹,在压坯内台阶拐角处形成裂纹,严重时可掀掉压坯的上台阶,如图 (b) 所示
改进措施包括: 在模具结构中设计限制阴模或浮动模冲回复动作的机构,如双向气缸; 用较小的浮动支撑力; 改善压坯的密度分布,提高压坯强度。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信
硬质合金压坯弯曲型拐角裂纹
- 分类:钨业知识
- 发布于 2017年五18日
- 点击数:1878
硬质合金压坯弯曲型裂纹属于拐角(分型面)裂纹的一种,弯曲裂纹通常发生在带不同高度台阶的硬质合金压坯上。弯曲裂纹从机理上讲,是由不同高度台阶间的弹性后效效果不同导致弹性回复程度不同导致部分台阶处在脱模时缺少支撑力,在脱模力和重力的作用下,无支撑的台阶形成弯曲力矩,进而形成裂纹。
弯曲型裂纹方向
弯曲型裂纹主要是在脱模的过程中形成的,其开裂方向沿分型面向坯体内发展,具体方向与脱模力的大小和压坯形状有关。
弯曲性裂纹产生原因和改善措施
由于在压制力消除后,组合模冲各部分间的弹性后效效果不同导致弹性回复程度不同,从而在回复小的压坯台阶与模冲之间形成一定的间隙。在随后的脱模过程中,因间隙的存在使得该压坯台阶缺少支撑力,在脱模力(浮动和下拉脱模时脱模力为模壁摩擦力,顶出脱模时为冲头的正应力)和重力的作用下弯曲而形成弯曲力矩进而导致裂纹。如上图所示,图中为简化模具结构,很多复杂的台阶类制品,常采用台阶阴模或台阶芯棒的方法生产,此类模具压制的压坯在脱模时,尤其应注意弯曲型裂纹的产生。
改进措施包括: 采用保护脱模; 在调模时,应注意压坯的密度分布,以改善压坯强度; 模具的粗糙度要低,有合适的脱模斜度。
| 硬质合金供应商:中钨在线科技有限公司 | 产品详情: http://www.tungsten-carbide.com.cn |
| 电话:0592-5129696 传真:5129797 |
电子邮件: |
| 钨钼文库:http://i.chinatungsten.com | 钨钼图片: http://image.chinatungsten.com |
| 钨新闻3G版:http://3g.chinatungsten.com | 钼业新闻: http://news.molybdenum.com.cn |
微博
微信







 闽公网安备 35020602000140号